

Știri din industrie
 Acasă / Ştiri / Știri din industrie / Cum să instalați fitinguri de compresie HDPE fără scurgeri: un ghid practic de teren
Cum să instalați fitinguri de compresie HDPE fără scurgeri: un ghid practic de teren
 2026.11.11
 Știri din industrie
Scurgerea începe înainte ca cheia să se rotească
Un fiting de compresie HDPE cu scurgeri nu este de obicei un fiting defect. Este o interfață eșuată între țeavă, etanșare, piuliță și mâna instalatorului. Îmbinarea poate arăta corect din exterior și totuși să plângă la primul test de presiune deoarece țeava a fost tăiată ușor din pătrat, inserția nu a fost așezată sau piulița a fost strânsă peste punctul în care inelul O s-a putut recupera.
Concluzia practică este simplă: controlați capătul țevii, confirmați inserarea completă și strângeți pentru a etanșa contactul, mai degrabă decât la efort maxim. Orice altceva într-o articulație de compresie depinde de aceste trei condiții.
Tăiere pătrată
O tăietură strâmbă încarcă o parte a sigiliului mai greu decât cealaltă. Rezultatul este o îmbinare care trece printr-un control de presiune joasă și eșuează după ciclul termic.
Inserare completă
Dacă țeava se oprește înainte de umărul interior, etanșarea funcționează pe un diametru greșit și piulița are cuplare insuficientă a filetului.
Strângere controlată
Forța suplimentară nu creează o etanșare mai bună. Deformează inelul, întinde firul și îngreunează următoarea vizită de service.
Pentru echipele de site, întrebarea utilă nu este „Cât de strâns ar trebui să fie?” dar „Ce dovezi arată că îmbinarea este gata să fie strânsă?” Aceste dovezi provin din măsurarea țevii, calitatea tăierii, adâncimea de inserare și o suprafață de etanșare curată.
Citiți dimensiunile conductei înainte de a deschide cutia
Fitingurile de compresie HDPE sunt dimensionate în funcție de diametrul exterior, dar peretele conductei și orificiul interior al fitingului trebuie să funcționeze în continuare împreună. Două țevi marcate cu 63 mm pot avea grosimi de perete diferite, iar un fiting proiectat pentru o clasă de presiune poate să nu comprima corect etanșarea pe alta. Verificați diametrul exterior al țevii, grosimea peretelui și SDR înainte de asamblare. Dacă fitingul folosește un element de rigidizare sau un manșon de susținere, asigurați-vă că se potrivește cu orificiul țevii și că poate trece de marcajul de introducere.
Măsurați cu un șubler în trei puncte din jurul capătului țevii. Țeava deformată este obișnuită după depozitarea bobinei, iar un capăt oval poate împinge inelul O într-o parte. Dacă ovalitatea este vizibilă, tăiați dincolo de secțiunea deformată și verificați din nou. Un capăt curat și rotund este mai valoros decât un început rapid.
| Verificați | Ce trebuie verificat | De ce contează |
|---|---|---|
| Diametrul exterior al conductei | Măsurați în trei puncte și comparați cu dimensiunea fitingului. | O țeavă subdimensionată reduce compresia etanșării; o conductă supradimensionată poate împiedica introducerea completă. |
| Grosimea peretelui și SDR | Confirmați clasa de presiune a țevii și domeniul dorit al fitingului. | O țeavă cu pereți subțiri poate avea nevoie de un element de rigidizare pentru a opri prăbușirea în interior sub sarcina piuliței. |
| Unghiul de tăiat | Verificați with a square or a straight edge. | O tăietură în unghi creează un contact inegal de etanșare și o cale de scurgere. |
| Stare de bavuri și zgârieturi | Treceți cu degetul în jurul marginii tăiate și inspectați zona de etanșare. | Inele O tăiate cu bavuri; zgârieturile adânci dau apei o cale pe lângă sigiliu. |
| Semn de inserare | Marcați țeava la adâncimea de introducere specificată a fitingului. | Un semn vizibil îndepărtează dubiile în timpul strângerii și inspecției. |
Nu vă bazați pe lungimea corpului exterioară a fitingului ca indicator de inserție. Adâncimea corectă este distanța de la capătul țevii până la opritorul intern și variază în funcție de design, dimensiune și dacă este utilizat un manșon de sprijin.
Secvența de instalare care previne scurgerile
Secvența de mai jos este scrisă pentru un fiting de compresie HDPE standard cu o piuliță, un inel despicat sau un inel de prindere și un inel O. Unele produse folosesc un aranjament intern diferit, așa că citiți mai întâi instrucțiunile producătorului. Principiul rămâne același: pregătiți țeava, așezați componentele în ordine, introduceți complet și strângeți într-un mod controlat.
- Izolați și scurgeți linia. Confirmați că presiunea este eliberată și că conducta este suficient de rece pentru a fi manipulată. O îmbinare asamblată sub presiune reziduală se poate deplasa după eliberarea piuliței.
- Tăiați pătratul țevii. Utilizați un tăietor de țevi de plastic sau un ferăstrău cu dinți fini. O tăietură pătrată este referința pentru fiecare pas ulterior. Dacă tăietura este vizibil înclinată, tăiați din nou.
- Îndepărtați bavurile și teșiți ușor. O teșitură mică ajută țeava să intre în etanșare fără a se răzui. Nu creați o muchie de cuțit și nu reduceți peretele conductei.
- Curățați zona de etanșare. Ștergeți pământul, uleiul, apa și praful de tăiere. Solventul nu este întotdeauna compatibil cu HDPE; utilizați o cârpă curată și uscată, cu excepția cazului în care furnizorul de armături aprobă un anumit produs de curățare.
- Glisați piulița și inelul pe țeavă în ordinea corectă. Aceasta este cea mai frecventă eroare de asamblare. Piulița trebuie să fie orientată spre corpul fitingului, iar inelul trebuie să se așeze pe partea corectă a piuliței.
- Introduceți țeava până la adâncimea marcată. Împingeți ferm până când țeava ajunge la opritorul intern. Dacă se oprește devreme, îndepărtați-l și verificați dacă există o etanșare pliată, un inel deplasat sau o bavură.
- Strângeți mai întâi piulița cu mâna. Aduceți piulița în jos până când ajunge în contact cu corpul. Țeava trebuie să fie în continuare complet așezată și să nu se rotească liber.
- Strângeți pentru a etanșa contactul. Utilizați valoarea cuplului producătorului sau numărul de spire specificat. Dacă nu este dată nicio valoare, un punct de pornire practic este strâns manual plus un sfert de tură pentru multe fitinguri cu diametru mic, apoi verificați dacă există scurgeri la presiune scăzută.
- Țineți corpul în timp ce strângeți. Utilizați oa doua cheie pe corpul fitingului, astfel încât țeava și etanșarea să nu se rotească. Rotirea poate trage conducta din opritor sau răsuci inelul O.
- Marcați poziția de strângere. Un mic semn de aliniere pe piuliță și pe corp ajută personalul de întreținere să vadă dacă articulația s-a mișcat.
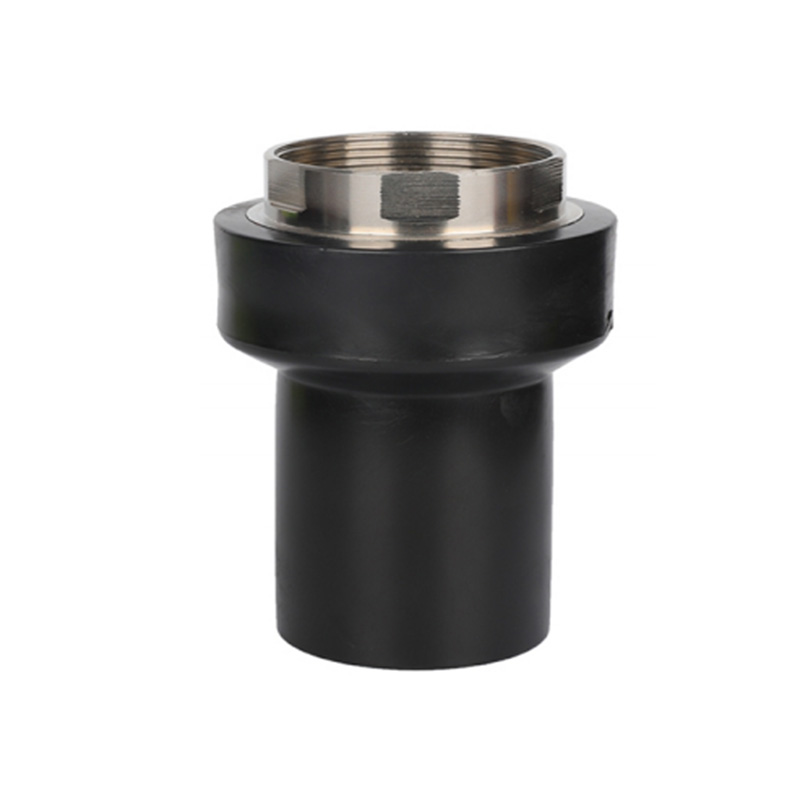
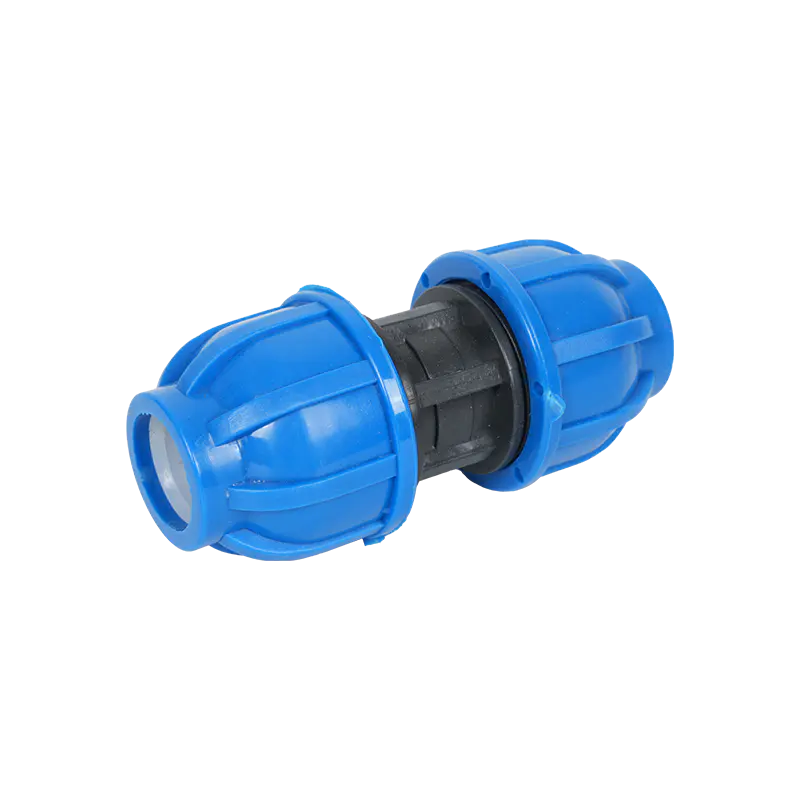 Racord de comprimare PE și PP Util pentru conexiunile de țevi drepte, unde două țevi PE sau PP de același diametru necesită o îmbinare de compresie simplă, fără sudură. Vizualizare produs →
Pentru cuplaje drepte și puncte de tranziție, păstrați un stoc mic de dimensiunea exactă și clasa de presiune la fața locului. Un cuplaj corect folosit o singură dată este mai ieftin decât un cuplaj greșit refăcut de două ori. Aceeași logică se aplică cotului la schimbările de direcție: un cot format din fabrică reduce solicitarea la articulație și oferă instalatorului o adâncime de inserție cunoscută.
Regula de câmp: Dacă țeava nu ajunge la marcajul de inserare cu o presiune manuală, opriți. Nu folosiți piulița pentru a trage conducta înăuntru. Forțarea piuliței poate plia sigiliul și poate crea o scurgere care apare numai după ce linia este îngropată sau presurizată.
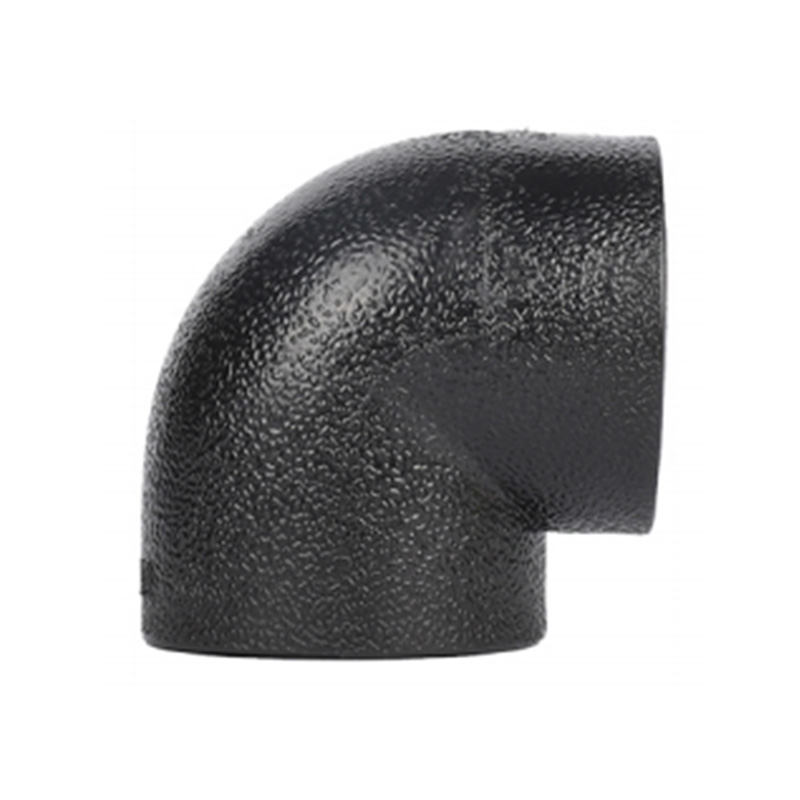
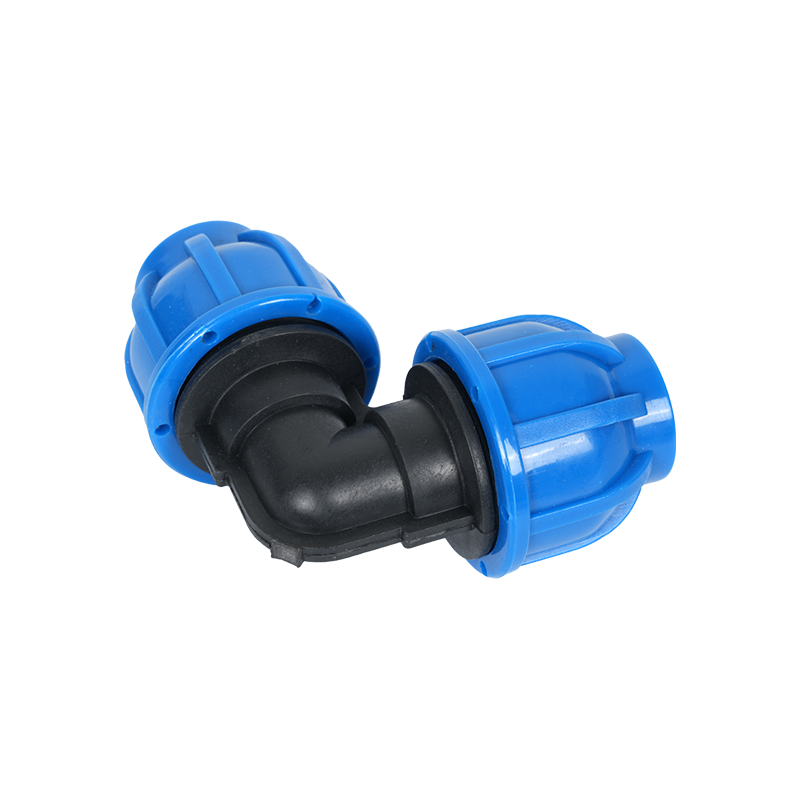 Racord cot de compresie PE și PP la 90° Pentru schimbări de direcție de 90 de grade în conductele PE sau PP, acest cot de compresie evită sudarea și oferă o îndoire definită la obstacole. Vizualizare produs →
La o schimbare de direcție de 90 de grade, sprijiniți țeava pe ambele părți ale cotului înainte de strângere. Conducta nesusținută se poate așeza după umplere și poate aplica o sarcină de încovoiere piuliței de compresie.
Strângerea fără a deforma sigiliul
Strângerea este locul în care o bună pregătire este adesea anulată. Piulița trebuie să comprima inelul și să încarce inelul O, dar nu trebuie să zdrobească țeava sau să îndepărteze filetul. Odată realizată etanșarea, forța suplimentară crește frecarea și solicitarea filetului fără a îmbunătăți rezistența la scurgere.
Utilizați o cheie dinamometrică în cazul în care furnizorul de fiting oferă o valoare. Acolo unde nu este disponibilă nicio valoare, strângeți în trepte mici și verificați la presiune scăzută între trepte. O îmbinare care plânge la 0,5 bar trebuie corectată înainte ca sistemul să atingă presiunea de testare. Așteptarea testului final ascunde cauza și face reparația mai costisitoare.
Strâns doar cu mâna
Strâns de mână plus un sfert de tură
Presiune mare la cheie
Temperatura modifică senzația articulației. Un fiting asamblat pe vreme rece poate avea nevoie de mai multă deplasare pentru a comprima etanșarea, în timp ce un fiting asamblat la soare direct se poate simți strâns înainte ca etanșarea să fie complet încărcată. Lăsați țeava și fitingul să atingă o temperatură stabilă a locului înainte de strângerea finală și verificați din nou îmbinarea după ce linia a funcționat printr-un ciclu cald-răci.
Nu utilizați bandă sau pastă cu filet pe piulița de compresie decât dacă producătorul o cere în mod explicit. Etanșarea se face prin inelul O sau prin compresia inelului, nu prin filet. Etanșantul de pe filet poate ajunge în cursul de apă, poate contamina linia și poate da un sentiment fals că îmbinarea este etanșată.
Dacă piulița a fost prea strânsă, nu o slăbiți pur și simplu și continuați. Scoateți piulița, inspectați inelul și inelul O pentru deformare, verificați capătul țevii pentru semne de strivire și reconstruiți îmbinarea cu noi componente de etanșare dacă există vreo îndoială.
Testarea presiunii, spălarea și predarea
Testați îmbinarea înainte ca aceasta să dispară sub umplutură, izolație sau o conductă de serviciu. Un test în etape este mai informativ decât un eveniment de înaltă presiune. Mai întâi verificați dacă conducta este umplută și dacă aerul este eliberat. Apoi ridicați încet presiunea și mențineți-o la un nivel scăzut suficient de mult pentru a vedea un plâns. În cele din urmă, ridicați la presiunea de testare specificată și observați îmbinarea, nu numai manometrul.
Urmați presiunea de testare a proiectului și timpul de reținere. Nu există un număr universal care să se aplice fiecărei clase de conducte HDPE, tip de îmbinare sau condiție de service. Testul trebuie să fie adecvat pentru presiunea nominală a conductei și designul fitingului. Înregistrați citirea manometrului, temperatura apei, timpul de reținere și orice scurgere vizibilă. O îmbinare care trece cu un exterior uscat și un gabarit stabil este gata pentru următoarea etapă.
Pentru o secvență practică de testare a scurgerilor care completează fitingurile de compresie, consultați acest ghid pentru racorduri etanșe pentru conducte HDPE . Ajută echipele de șantier să separe erorile legate de metoda de testare de erorile de asamblare.
| Observație | Cauza probabila | Corecție practică |
|---|---|---|
| Plângi la firul de nucă | Garnitura nu este încărcată sau piulița nu este suficient de avansată | Verificați insertion depth, then tighten in small increments to the specified value. |
| Scurgere între conductă și inel | Conductă zgâriată, ovală sau tăiată în unghi | Tăiați secțiunea deteriorată, re-pătratați și reconstruiți îmbinarea. |
| Scurgere la corpul fitingului | Fisura corpului, filet deteriorat sau componentă nepotrivită | Înlocuiți fitingul; nu încercați să sigilați un corp crăpat cu bandă adezivă. |
| Articulația se mișcă sub presiune | Țeava nu este introdusă complet sau piulița este prea strânsă | Depresurizați, inspectați etanșarea și capătul țevii și reconstruiți cu introducerea corectă. |
| Fără scurgeri la presiune scăzută, scurgeri după încălzire | Mișcare termică sau recuperare insuficientă a etanșării | Lăsați linia să se stabilizeze, verificați din nou etanșeitatea și confirmați suportul țevii. |
După un test de succes, spălați linia conform specificațiilor proiectului. Resturile prinse la etanșare pot ține inelul O de pe locul său. Dacă conducta este spălată după test, inspectați din nou îmbinarea odată ce debitul s-a oprit și presiunea a fost restabilită.
Fitinguri de compresie vs. Fusion: alegeți în funcție de realitatea site-ului
Fitingurile de compresie sunt adesea alese acolo unde conducta nu poate fi rotită, acolo unde echipamentul de fuziune este nepractic sau unde o reparație trebuie finalizată rapid. Fusion rămâne alegerea mai puternică pentru liniile îngropate, de înaltă presiune sau de lungă durată, unde este necesară o îmbinare omogenă. Decizia ar trebui să se bazeze pe clasa de presiune a conductei, accesul, cerințele de inspecție și consecința unei scurgeri.
| Considerare | Fiting de compresie | Articulație de fuziune |
|---|---|---|
| Viteza de instalare | Rapid pentru diametre mici și medii cu capete uscate, accesibile pentru țevi. | Necesită încălzire, aliniere și timp de răcire. |
| Nevoia de echipament | Unelte de mână și o cheie dinamometrică; cerere minimă de energie. | Mașină de fuziune, sursă de alimentare și operator instruit. |
| Reparați accesul | Util acolo unde o secțiune scurtă trebuie înlocuită fără mișcare mare a țevii. | Necesită suficientă lungime liberă a conductei pentru instrumentul de topire. |
| Serviciu îngropat | Acceptabil acolo unde fitingul este protejat, susținut și specificat pentru îngropare. | De preferat pentru linii îngropate continue și servicii de înaltă presiune. |
| Inspecție | Verificați insertion mark, tightening mark, and test result. | Verificați bead, alignment, and fusion record. |
Nu utilizați un fiting de compresie ca înlocuitor pentru o îmbinare de topire pur și simplu pentru că mașina de topire are întârziere. O reparație temporară prin compresie poate fi acceptabilă pentru o secțiune scurtă, cu risc scăzut, dar ar trebui revizuită în funcție de condițiile de serviciu ale liniei și de criteriile de acceptare ale proiectului.
Condiții de șantier care modifică punctul de strângere
Vremea rece face HDPE mai rigid și reduce senzația de comprimare a etanșării. Vremea caldă face țeava mai flexibilă și poate înmuia zona de etanșare. Praful și noroiul suflați de vânt sunt mai dăunătoare decât se așteaptă mulți instalatori, deoarece stau exact acolo unde inelul O trebuie etanșat.
Păstrați capătul țevii acoperit până la asamblare. Dacă fitingul este asamblat într-un șanț, utilizați o cârpă curată sau un capac pentru a proteja deschiderea. Nu puneți nuca în nisip sau pământ în timpul pregătirii țevii. O singură bobină prinsă sub inelul O poate crea un plâns lent care este greu de găsit după umplere.
În condiții de îngheț, aduceți componentele de fiting și de etanșare la o temperatură funcțională înainte de asamblare. Nu încălziți inelul O cu o flacără deschisă. Încălziți ușor corpul fitingului dacă producătorul permite acest lucru și păstrați sigiliul într-un recipient curat până în momentul instalării. Pentru mai multe despre deciziile de instalare legate de mediu, consultați acest ghid pentru alegerea mediului de instalare pentru fitingurile de conducte HDPE .
Acolo unde linia este expusă la UV, protejați fitingul cu o folie sau o carcasă adecvată. Acolo unde linia este îngropată, plasați materialul de așternut fără pietre ascuțite în jurul îmbinării și sprijiniți țeava astfel încât piulița să nu suporte încărcătura de sol. Mișcarea după umplere este un motiv comun pentru care o articulație care a trecut testul începe să plângă săptămâni mai târziu.
Greșeli obișnuite și corecții practice
Tăierea cu un ferăstrău tocit
O lamă tocită rupe țeava și lasă o suprafață de etanșare aspră. Utilizați un tăietor de țevi din plastic ascuțit sau un ferăstrău cu dinți fini, apoi îndepărtați bavurile cu o unealtă de debavurat.
Uitând nuca sau inelul
Odată introdusă țeava, piulița nu poate fi adăugată fără tăierea firului. Așezați componentele în ordine înainte de introducere și păstrați-le la îndemână.
Folosind piulița pentru a trage țeava înăuntru
Aceasta pliază sigiliul sau îndepărtează firul. Dacă conducta nu ajunge la oprire, îndepărtați-o și găsiți obstrucția.
Strângere fără o cheie de rezervă
Corpul se poate roti și trage țeava din opritor. Țineți corpul neclintit în timp ce rotiți piulița.
Testare numai cu aer
Aerul poate trece printr-o articulație pe care apa nu o va face și stochează energie. Utilizați mediul de testare aprobat pentru proiect și urmați procedura de siguranță.
Umplerea înainte de inspecție
Odată îngropat, un plâns este costisitor de localizat. Marcați îmbinarea, inspectați-o după testarea presiunii și fotografiați instalația dacă proiectul necesită înregistrări.
Un obicei corectiv util este de a construi o articulație ca o încercare înainte de a începe cursa completă. Testați presiunea îmbinării de probă, inspectați marcajul de inserare și confirmați numărul de ture de strângere. Acest pas mic oferă echipajului o referință bună cunoscută și expune componentele nepotrivite înainte ca șanțul să fie plin de țeavă.
Inspecție și întreținere după punerea în funcțiune
După punere în funcțiune, inspectați îmbinările de compresie accesibile pentru mișcare, umiditate și deformare. O îmbinare care s-a deplasat ușor sub dilatarea termică poate fi încă sigilată, dar ar trebui supravegheată. Marcați poziția piuliței astfel încât o inspecție ulterioară să arate dacă s-a rotit.
Nu strângeți din nou o îmbinare care nu curge doar pentru că se simte slăbită. Unele mișcări sunt normale într-un sistem HDPE flexibil. Strângerea din nou poate supracomprima etanșarea și poate crea o scurgere acolo unde nu a existat. Dacă se confirmă o plângere, depresurizați linia, inspectați capătul conductei și etanșați și reconstruiți îmbinarea în loc să adăugați forță.
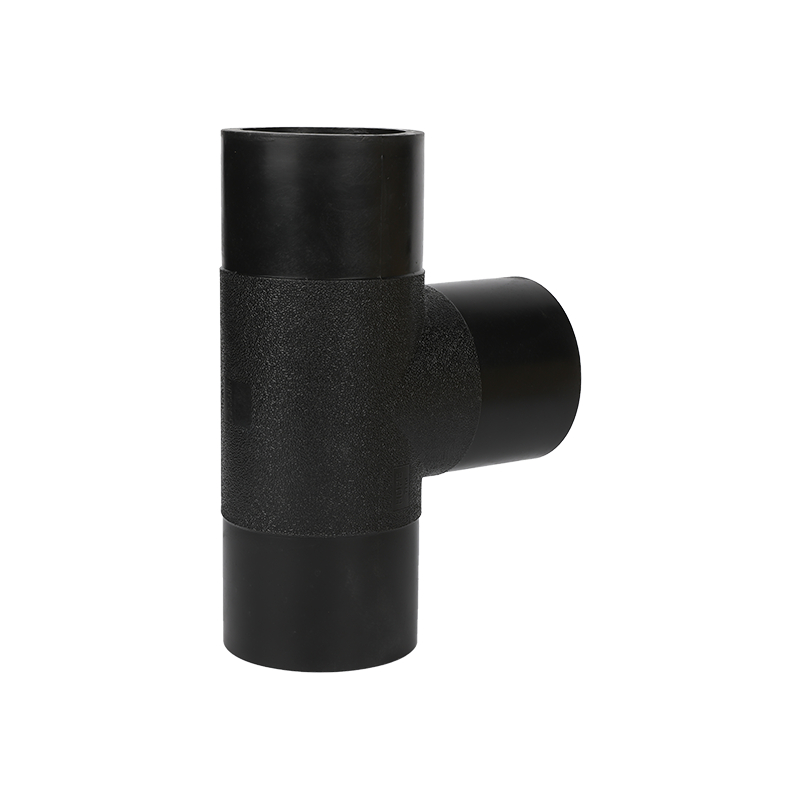
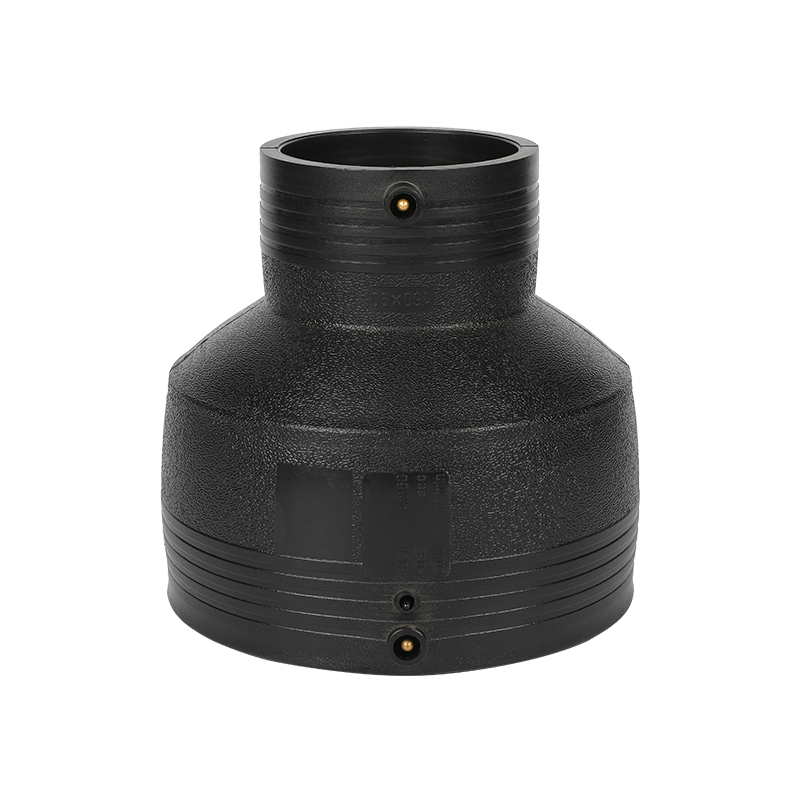
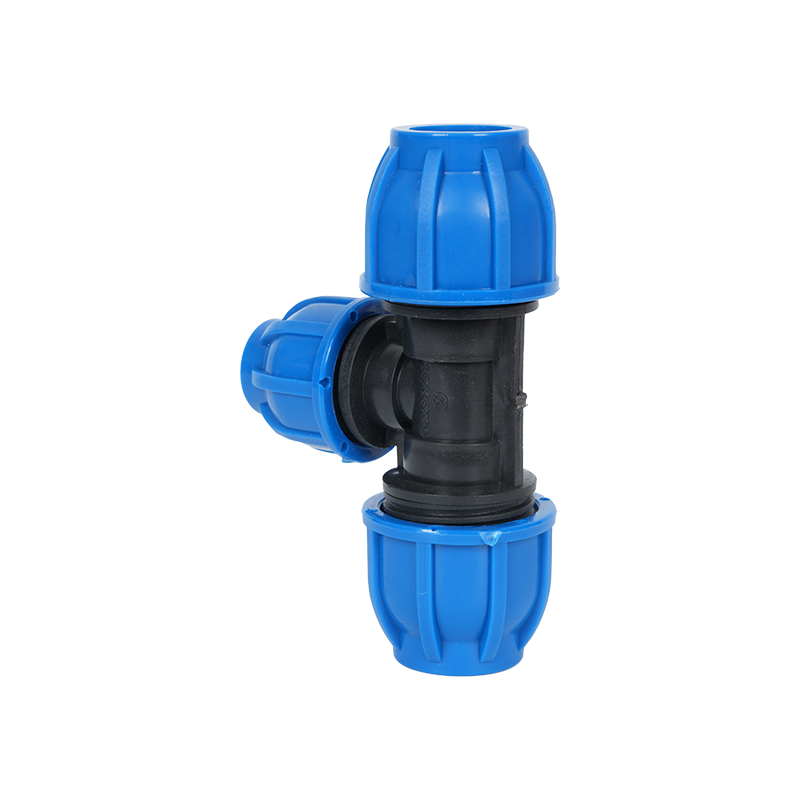 Tee de reducere a compresiei PE și PP Conectează o ramură mai mică la o țeavă principală PE sau PP la o joncțiune în T, oferind un orificiu de reducere definit și o etanșare de compresie fără sudură. Vizualizare produs →
La ramuri și tranziții de dimensiune, utilizați fitingul de reducere corect în loc să forțați o țeavă mai mică într-o etanșare mai mare. Un teu reducător oferă instalatorului un orificiu definit și o adâncime de inserție, care este mai sigură decât amestecarea componentelor din diferite game de dimensiuni.
Păstrați o evidență de întreținere pentru fiecare îmbinare accesibilă: dimensiunea, conducta SDR, data instalării, metoda de strângere, presiunea de testare și inspectorul. Când apare o scurgere, înregistrarea scurtează diagnosticul și arată dacă problema este izolată sau se repetă într-un lot.
Lista de verificare pentru achiziții pentru proiecte fără scurgeri
Cea mai ieftină armătură nu este cea cu cel mai mic preț unitar. Este cea care se potrivește cu conducta, sosește cu o presiune nominală cunoscută și poate fi instalată fără reluare. Utilizați lista de verificare de mai jos când specificați și primiți fitinguri de compresie HDPE.
- Confirmați că dimensiunea fitingului se bazează pe diametrul exterior al țevii, nu numai pe dimensiunea nominală a țevii.
- Potriviți clasa de presiune de racord la conducta SDR și starea de serviciu.
- Verificați dacă materialul de etanșare este compatibil cu fluidul transportat și temperatura locului.
- Solicitați instrucțiuni despre adâncimea de inserare, cuplul de strângere și numărarea turelor împreună cu produsul.
- Inspectați cutiile pentru corpuri zdrobite, piulițe lipsă sau inele O deplasate înainte de expedierea la fața locului.
- Păstrați sigiliile în pungi sigilate până la instalare; nu le depozitați în vrac într-o găleată pentru unelte.
- Comandați un mic surplus din cele mai utilizate dimensiuni, astfel încât o îmbinare deteriorată să poată fi reconstruită fără a întârzia linia.
- Solicitați un montaj de probă și verificarea presiunii înainte ca echipajul să înceapă rularea principală.
Pentru proiectele cu clase de țevi mixte, etichetați fitingurile după dimensiune și clasa de presiune la depozit. Un fiting modelat corect instalat pe conducta greșită este încă o scurgere care așteaptă să se întâmple. Etichetarea clară și o scurtă verificare înainte de instalare sunt mai eficiente decât un stoc mai mare de piese de schimb.
Întrebări frecvente
Cât de strâns ar trebui să fie un fiting de compresie HDPE?
Începeți strâns manual, apoi urmați specificațiile producătorului pentru cuplul sau viraj. Acolo unde nu este dată nicio valoare, strângerea manuală plus un sfert de tură este un punct de plecare obișnuit pentru fitingurile mici, urmat de o verificare a scurgerilor la presiune scăzută. Îmbinarea trebuie etanșată fără a zdrobi țeava sau a deforma inelul.
De ce se scurge fitingul meu de compresie la filetul piuliței?
Garnitura probabil nu este încărcată, țeava s-ar putea să nu fie complet introdusă sau piulița ar fi fost pornită cu filet încrucișat. Depresurizați linia, verificați marcajul de inserare, inspectați inelul O și inelul și reconstruiți îmbinarea dacă etanșarea este deformată.
Pot folosi bandă cu filet pe un fiting de compresie HDPE?
De obicei nu. Filetul nu este etanșarea principală în majoritatea modelelor de compresie. Banda sau pasta pot interfera cu angajarea firului și pot transporta resturile în cursul navigabil. Utilizați material de etanșare numai dacă producătorul fitingurilor o cere în mod special.
De unde știu că conducta este introdusă complet?
Marcați țeava la adâncimea de introducere menționată înainte de asamblare, apoi împingeți până când semnul ajunge la corpul racordului sau țeava intră în contact cu opritorul intern. Dacă semnul rămâne vizibil, țeava nu este așezată complet.
Ar trebui să testez presiunea cu aer sau apă?
Utilizați mediul de testare și procedura aprobate pentru proiect. Apa este obișnuită pentru testarea scurgerilor deoarece este vizibilă și stochează mai puțină energie decât aerul comprimat. Testarea aerului necesită controale specifice de siguranță și nu ar trebui să fie improvizată.
Poate fi îngropat un fiting de compresie?
Doar dacă fitingul este specificat pentru serviciu îngropat și este protejat de mișcarea solului și așternutul ascuțit. Sprijiniți țeava pe ambele părți, mențineți îmbinarea liberă de nisip și inspectați-o înainte de umplere. Pentru liniile îngropate de înaltă presiune sau de lungă durată, o îmbinare de fuziune este adesea alegerea mai robustă.
Ce ar trebui să fac dacă fitingul se scurge după umplere?
Expuneți îmbinarea, depresurizați linia și inspectați capătul conductei și etanșarea. Nu continuați să strângeți o îmbinare îngropată. Refaceți conexiunea cu un capăt curat, pătrat de țeavă și un nou sigiliu dacă există semne de deteriorare sau contaminare.



PĂSTRĂM LEGĂTURA
Despre noi
Zhejiang Fengfeng Pipe Industry Co., Ltd. folosește o injecție eficientă cu un singur șurub masini de turnat pentru inalta productivitate și consum redus de energie.
Link produse
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincia Zhejiang, China
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
