

Știri din industrie
 Acasă / Ştiri / Știri din industrie / Ce fitinguri utilizați pe o țeavă HDPE? Tipuri, dimensiuni și ghid de selecție
Ce fitinguri utilizați pe o țeavă HDPE? Tipuri, dimensiuni și ghid de selecție
 2026.08.31
 Știri din industrie
O magistrală de apă PE100 de 110 mm nu poate fi lipită, filetată sau sudată cu solvent - trebuie să fie topită sau prinsă mecanic, iar acest fapt determină fiecare decizie de adaptare într-un proiect HDPE. Fitingurile pe conducta HDPE se încadrează într-un set mic, bine definit: fitinguri de fuziune cap la cap, fitinguri de electrofuziune, fitinguri de fuziune cu priză, fitinguri de compresie și fitinguri de tranziție care transformă linia de polietilenă în filete sau flanșe, cu supape care completează rețeaua.
Familia pe care o specificați depinde de patru variabile: diametrul conductei, clasa de presiune (SDR și PN), echipamentul de sudură disponibil la fața locului și dacă îmbinarea va fi îngropată, expusă sau demontată ulterior. Alegeți greșit și costul este real - un fiting de compresie specific pe o magistrală de transmisie presurizată poate plânge în primul sezon, un filet tăiat în țeavă PE distruge peretele care menține presiunea, iar un fiting comandat în SDR greșit eșuează testul hidrostatic înainte ca șanțul să fie închis.
Acest ghid prezentat fiecare familie de fiting cu intervale de dimensiuni, clase de presiune, standardele care le guvernează și greșelile practice care apar în domeniu. Este scris pentru antreprenori, irigatori, ingineri de proiectare și echipe de necesarei care au nevoie ca fitingurile și țevile să ajungă ca un sistem potrivit.
Răspunsul scurt: șapte familii de fiting folosind pe țevi HDPE
Fitingurile pentru conducă HDPE sunt componentele care unesc, rotesc, ramifică, reduc, tranzitează sau opresc sau conducă de polietilenă. Într-o rețea de lucru, veți utiliza în mod normal una sau mai multe dintre cele șapte familii: fitinguri de fuziune cap la cap, fitinguri de electrofuziune, fitinguri de fuziune cu mufă, fitinguri de compresie, fitinguri de tranziție filetate, adaptoare de flanșă cu capetă și robinete cu bilă PE. Liniile îngropate, presurizate de peste 63 mm sunt unite prin fuziune; fitingurile de compresie și filetate servesc marginile cu diametrul mic ale sistemului.
Răspunsul direct, item cu item:
- Fitinguri de fuziune cap la cap — coturi, teuri, reductoare, capace de capăt și capetele ștuț sudate la căldură la capetele țevilor, pentru rețeaua de la 63 mm până la 1200 mm.
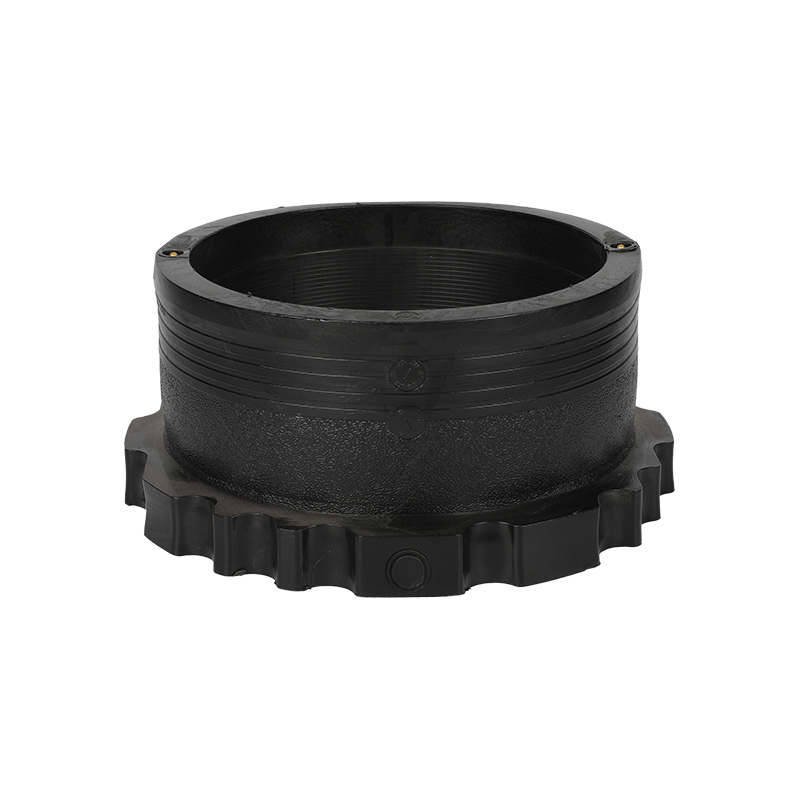
- Fitinguri de electrofuziune — cuplaje, șai și coturi cu un fir de rezistență încorporat, de la 20 mm până la 630 mm.
- Fitinguri de fuziune cu prize — îmbinări cu scule încălzite pentru diametre mici, de obicei între 20 mm și 110 mm.
- Fitinguri de compresie — îmbinări mecanice cu inel de prindere și inel O care nu necesită căldură, de obicei între 16 mm și 110 mm.
- Fitinguri de tranziție filetate — corpuri turnate cu filete metalice tată sau mamă pentru conectarea la supape, contoare și pompe.
- Adaptoare de flanșă și capetele ștuț — tranziții cu șuruburi cu inel de sprijin și garnitură pentru conectarea la echipamentele din oțel.
- Supape cu bilă din PE — supape sudate prin fuziune sau cu capat de compresie care izolează și controlează conducta.
Dacă linia este îngropată, presurizată și mai mare de 63 mm, fuziunea este implicită: o îmbinare de fuziune realizată corectă este continuă chimic și mecanic cu peretele condusei, motiv pentru care un sistem PE100 instalat comun are o evaluare de proiectare de 50 de ani. Fitingurile de compresie și filetate aparțin marginilor sistemului - conexiuni de service, conexiuni ale echipamentelor și reparații rapide - unde viteza și reversibilitatea lor contează mai mult decât rezistența absolută a îmbinării. Tabelul de mai jos mapează cele șapte familii cu metoda lor de alăturare, intervalul de mărime și sarcina tipică:
| Familie potrivită | Metoda de îmbinare | Gama tipică de diametru | Datorie tipică |
|---|---|---|---|
| Fitinguri de fuziune cap la cap | Sudura cu plăci încălzite între capetele țevii și armaturii | 63-1200 mm | Rețele de transport, rețele de irigare, linii industriale |
| Fitinguri de electrofuziune | Bobina de rezistență încorporată alimentată de o cutie de control | 20-630 mm | Reparații, legături, tranșee etanșe, servicii de gaz și apă |
| Fitinguri de fuziune cu prize | Instrumentul încălzit înmoaie mufa fitingului și capătul țevii | 20-110 mm | Constructii ramuri, laterale mici, linii utilitare plante |
| Fitinguri de compresie | Prindeți inelul și inelul O sub o piuliță strânsă cu o cheie | 16-110 mm | Irigatii, apa ferma, bransamente service, reparatii rapide |
| Fitinguri de tranziție filetate | Filete turnate sau introduse din alamă pe un corp din PE sau PP | 20-110 mm | Conexiuni la contoare, pompe și conduc metalice |
| Adaptoare de flanșă și capetele ștuț | Flanșă cu șuruburi cu garnitură și inel de suport | 63-600 mm | Stații de pompare, camere de supape, duze de rezervor |
| Supape cu bilă din PE | Capetele sudate sau de compresie integrate în linie | 20-315 mm | Izolarea si controlul pe retelele de distributie |
Fitinguri de fuziune cap la cap: coloana vertebrală a HDPE cu diametru mare
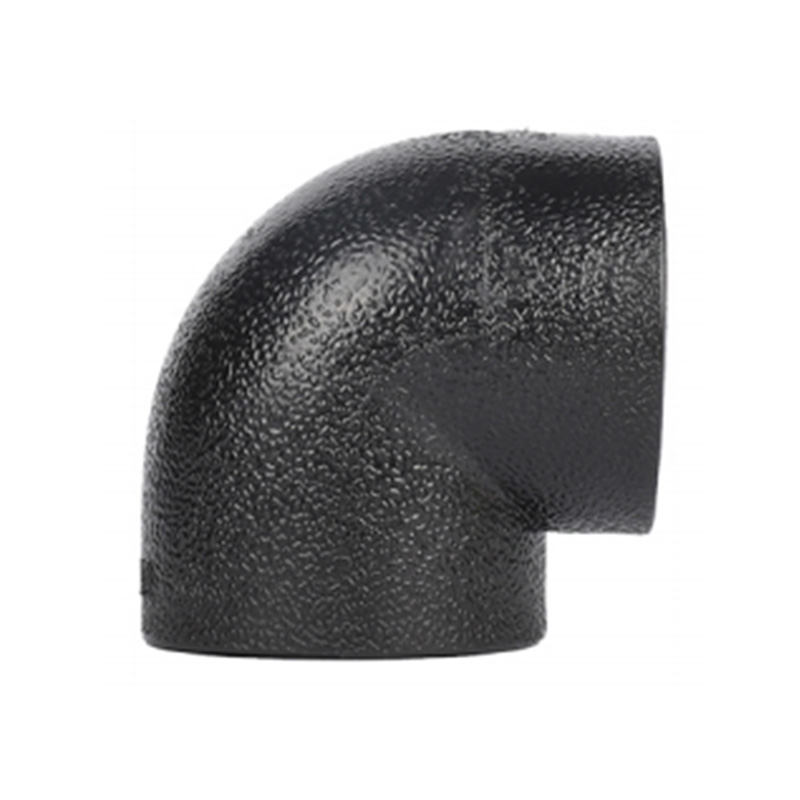
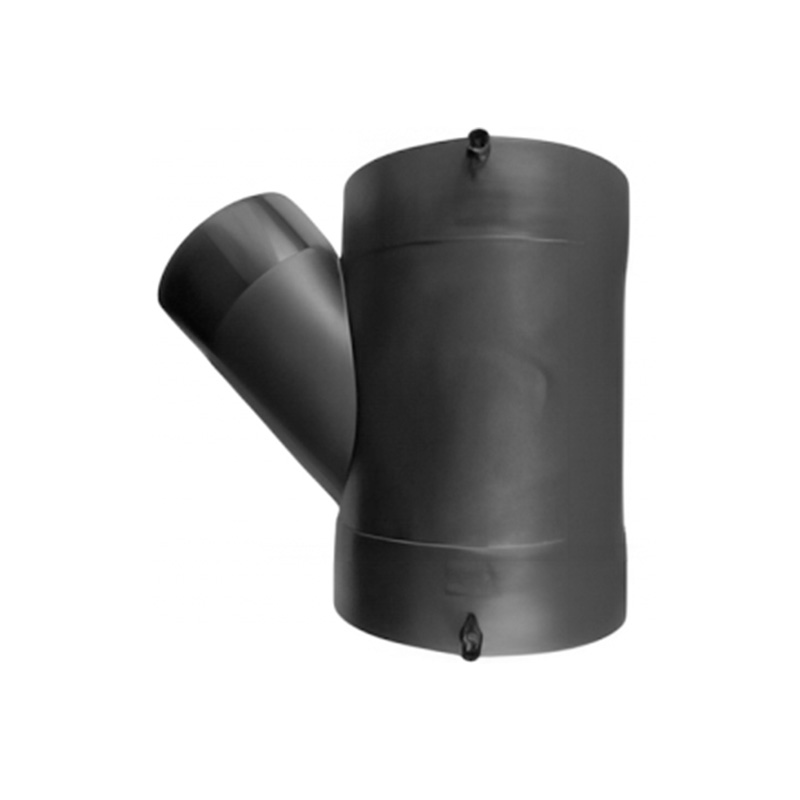
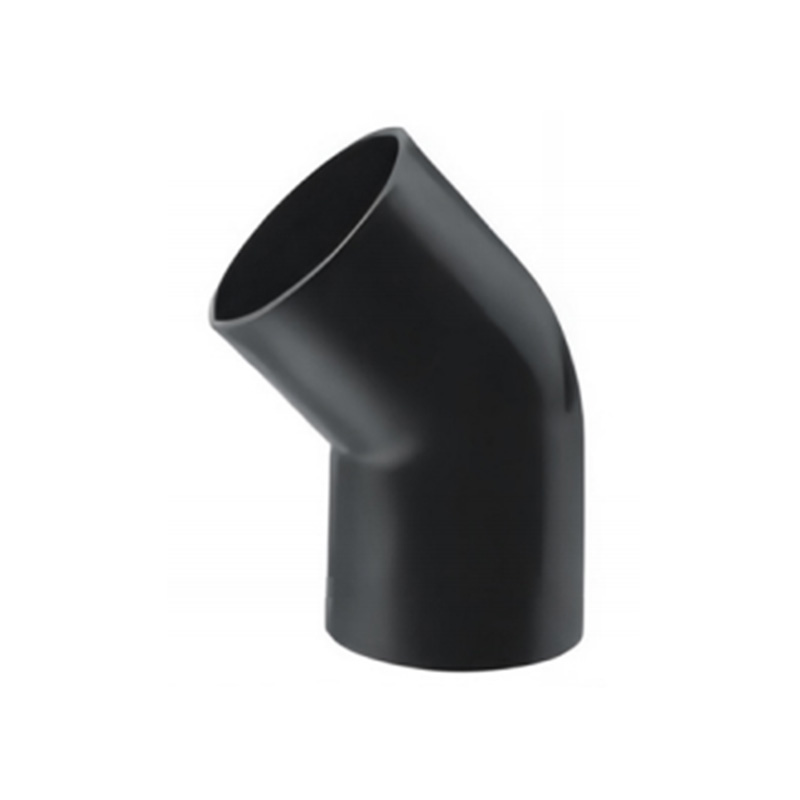
Fitingurile de fuziune cap la cap sunt turnate din aceeași rășină PE100 ca și țeavă, astfel atunci când sunt sudate, îmbinarea devine sau continuare a peretelui țevii, mai degrabă decât o componentă separată înșurubat sau lipit pe acesta. Familia acoperă geometria de care are nevoie de fapt o rețea: coturi de 90, 45, 22,5 și 11,25 de grade; teuri egale și reducătoare; reductoare concentrice; capabil de a ajunge; și capetele ștuț pentru flanșare.
Procesul de îmbinare urmează o secvență fixă, indiferent de diametru. Capetele țevilor și capetele fitingurilor sunt așezate cu fața plat într-o mașină de topire cap la cap, verificate pentru alinierea și ovalitatea, atinse de o placă încălzită la aproximativ 200-230 °C, în funcție de procedură urmată, și apoi presate împreună prin faze definite de încălzire, schimbare, fuziune și control. Procedure precum DVS 2207-1 în Europa și ASTM F2620 în America de Nord stabilesc temperaturile încălzitorului, presiunile de înmuiere și presiunile de fuziune în timp de grosimea peretelui.
Trei puncte practice decid dacă îmbinarea durează atâta timp cât conduce din jurul ei:
- Potriviți SDR cu SDR. Un fiting SDR11 sudat pe conducta SDR17 creează o treaptă de grosime a peretelui și un punct de tensiune. Fitingurile și conductele trebuie să aibă aceeași clasă de presiune și aceeași calitate a rășinii.
- Respectați timpul de răcire. Cordonul dublu care se formează la îmbinare trebuie să se răcească sub presiunea mașinii. O articulație deranjată devreme poate crăpa la rădăcina mărgelei cu mult înainte ca cineva să stea acolo să o vadă.
- Citiți mărgeaua. O sferă dublă uniformă, rotunjită, care nu se crăpă atunci când este îndoită înapoi este dovadă de teren a unei suduri solide.
Fitingurile de fuziune cap la cap domină de la 63 mm în sus, deoarece costul pentru îmbinare scade pe măsură ce diametrul crește, în timp ce rezistența îmbinării rămâne egală cu cea a țevii. Pentru o magistrală de irigare de 315 mm sau o linie de transmisie de 630 mm, aceasta este familia care poartă sistemul. Există, de asemenea, un argument de responsabilitate: o fabrică care modelează fitingurile și construiește mașini de sudură prin fuziune cap la cap menține temperaturile încălzitorului, dimensiunile sculelor și presiunea de tracțiune aliniată pe toată îmbinare - care este exact ceea ce face ceea ce dorește un antreprenor atunci când oprește un proiect.
Fitinguri de electrofuziune: îmbinări de rezistență completă fără utilaje grele
Fitingurile de electrofuziune (EF) rezolvă o altă problemă: cum se face o îmbinare topită cu rezistența maximă într-un șanț îngust, în timpul unui schimb de noapte, în jurul infrastructurilor active sau pe un loc unde o mașină de fuziune cap la cap nu poate ajunge fizic. În interiorul respectiv cuplaj EF, șa sau cot se află o bobină de rezistență. O cutie de control citește codul de bare imprimat pe fiting, aplicarea corectă pentru timpul programat, iar bobina topește o bandă de polietilenă definită cu precizie care care unește țeava de fiting.
Procedura este neertătoare într-un mod productiv - forțează disciplina asupra echipajului:
- Tăiați țeava pătrată și sprijiniți ambele capete.
- Îndepărtați stratul de oxidare - aproximativ 0,2 mm de suprafață - cu o unealtă de peeling adecvată. Acest strat recrește pe PE îmbătrânit și blochează fuziunea dacă este lăsat pe loc.
- Degresați cu un șervețel curat și nu atingeți niciodată suprafața răzuită cu mâinile goale.
- Strângeți și rotunjiți din nou țeava. Țeava ovală lasă un spațiu de topire neuniform și poate provoca un scurtcircuit la bobină.
- Rulați ciclul de fuziune și lăsați clemele pe loc pentru timpul complet de răcire imprimat pe fiting.
Gamele standard de apă și gaz sunt cuprinse între 20 mm și 630 mm. Fitingurile EF costă mai mult pentru îmbinare decât să fugă cap la cap, astfel încât majoritatea rețelelor folosesc selectiv: legi, șai de ramificare, reparații în teren aglomerat și conexiuni de servicii de gaz fiecare îmbinare este documentată și auditată. Standarde precum EN 12201 pentru apă și ASTM F105 de pe piața nord-americană definesc cerințele de montare și, deoarece parametrii de sudare trăiesc pe cardul cu cod de bare, echipele de teren nu să calculeze nimic sub presiune.
Fitinguri Socket Fusion: diametru mici și scule simple
Sub 110 mm, o unealtă diferită preia controlului. Fitingurile de fuziune cu mufă sunt turnate cu o mufă mamă al cărei diametru interior și adâncime se potrivesc cu diametrul exterior al țevii. Un instrument de încălzire a mâinii cu matrițe tată și mamă înmoaie capătul țevii și mufa fitingului în același moment, iar cele două părți sunt împinse la adâncimea maximă de inserție. Rezultatul este din nou o îmbinare omogenă - fără inele O, fără elemente de fixare, fără etanșări la îmbătrânire.
Gama standard acoperă 20 mm până la 110 mm, ocazional 125 mm, care se potrivește cu ramurile de apă ale clădirii, micile laterale de irigare și liniile de utilități din interiorul fabricilor industriale. Deoarece sculele se potrivesc într-o cutie de transport, costumele de fuziune cu prize funcționează în subsoluri, încăperi de fabrică și piste aglomerate unde o mașină de fuziune cap la cap pur și simplu nu poate urma.
Două precauții mențin strânse liniile fuzionate. În primul rând, adâncimea de introducere contează: conducă trebuie să ajungă la umărul din interiorul premiului, sau zona topită este prea mică pentru presiunea pe care trebuie să o mențină. În al doilea rând, temperatura încălzitorului și timpul de funcționare trebuie să urmeze procedura producătorului sculei și fitingurilor. Polietilena supraîncălzită se carbonizează și slăbește; suprafețele îmbrățișează-te lasă oi să primească care plânge în timpul testului de presiune. Pe diametre mici, ambele erori sunt ușor de făcut în grabă și felul de ușor de evitat cu un briefing al echipajului de cinci minute.
Fitinguri de compresie: îmbinări cu presiune completă fără aparat de sudură
Fitingurile de compresie sunt răspunsul mecanic pentru HDPE mic și mediu. Un corp din polipropilenă prinde țeava cu un el de prindere ai așa în dinți mușcă în perete; un inel O EPDM etanșează pe suprafața exterioară; o piuliță strânsă manual, apoi strâns cu o cheie, le antrenează pe ambele. Fără electricitate, fără încălzire, fără răcire așteptați - o conexiune de service de 32 mm se realizează în câteva minute cu două chei.
Performanță tipică: dimensiuni de la 16 mm la 110 mm, clasificate PN16 până la 63 mm și PN10 de la 75 mm la 110 mm cu apă la 20 °C. Acest plic acoperă părțile laterale de irigare, adăparea fermelor și a animalelor, liniile de grădină și peisaj și o mare parte din conexiunile de servicii pe rețelele de distribuție.
Limitele lor sunt la fel de specifice:
- Temperatura. Corpul din PP și garnitura EPDM stabilesc plafonul. Apa caldă susținută este o sarcină pentru PE-RT II sau oțel, nu un fiting standard de compresie.
- Reţinere. Inelul de prindere reține presiunea, dar nu reține tracțiunea nesfârșită. Îngropați sau sprijiniți țeava astfel încât mișcarea termică să nu slăbească îmbinarea de-a lungul anilor.
- Diametru. Peste 110 mm, există modele de prindere mecanică, dar fuziunea este răspunsul economic și durabil pentru rețea.
Folosite în aceste limite, fitingurile de compresie sunt cea mai rapidă familie de pe HDPE și cea mai des transportată pe un camion de service. Folosite în afara lor - pe o linie fierbinte, pe o conducă care se mișcă sau pe un diametru pentru care nu au fost niciodată evaluate - sunt prima îmbinare care picura. A ști pe ce parte a acelei linii se află într-un proiect valorează mai mult decât orice pagină de catalog.
Tranziții cu filet și cu flanșă: conectarea HDPE la orice altceva
Mai devreme sau mai târziu, o linie HDPE se întâlnește cu o pompă, un apometru, un colector de oțel sau o supă care nu funcționează. Fitingurile de tranziție se ocupă de această interfață și vin în două forme.
Fitingurile de tranziție filetate utilizate într-un corp turnat din PE sau PP care poartă fie un filet metalic turnat, fie o inserție de alamă blocată în fiting - versiuni tată și mamă, în mod obișnuit 20 mm până la 110 mm. Regula care contează cel mai mult: firul locuiește în fiting, niciodată în țeavă. Tăierea unui fir într-un perete HDPE îndepărtează exact materialul de care depinde presiunea și creează un declanșator de fisuri; este cea mai comună eroare de tip „do-it-yourself” la instalațiile PE. Pentru sarcini mai grele, fitingurile filetate cu sudură cap la cap contopesc sau interfață filetată direct pe capătul țevii, păstrând îmbinarea de fuziune și filetul într-o singură piesă turnată din fabrică.
Tranzițiile flanșei folosesc un capăt de gheață - un guler scurt fuzionat - plus un inel de suport din PP, oțel sau oțel inoxidabil, o garnitură plată și o față a flanșei cu șuruburi. Modelele de foraj urmează modelele EN 1092 sau ASME/ANSI în PN10 și PN16, astfel încât șuruburile laterale HDPE se fixează direct pe o flanșă standard de oțel pe o pompă, rezervor sau set de contoare. Două obiceiuri de câmp previn scurgerile la această interfață: strângeți șuruburile într-un model în cruce în treceri progresive, astfel încât garnitura să se comprima uniform și să confirme că diametrul inelului de suport se potrivește cu terenul de capăt, astfel încât să poarte sarcina uniformă în loc să se balanseze.
Supape și fitinguri care completează rețeaua
O listă de potriviri nu este completă până când nu controlează fluxul. Pe rețelele HDPE înseamnă, de obicei, robinete cu bilă PE: un corp din polietilenă complet sudat fuzionat direct în linie nu lasă nicio cale de scurgere externă, motiv pentru care utilitățile de apă le favorizează pe rețelele de distribuție. Supapele cu bilă din PE cu capăt de compresie acoperă diametrele mici în care aducerea unui aparat de sudură la fața locului nu merită călătoria. Sarcini de izolare mai mari - ieșiri de rezervor, stații de pompare - împerecheați linia cu adaptoare de flanșă pe robinete cu poartă sau fluture.
În jurul supapelor apar din nou și din nou trei fitinguri specializate:
- Șe de batere și tri-uri de serviciu, inclusiv șei de electrofuziune, care adaugă sau ramură de serviciu de 25-63 mm la o rețea sub tensiune fără a închide rețeaua.
- Fitinguri de drenaj sifon pentru drenajul acoperișului clădirilor, o geometrie specializată în care toleranțele de montare decid dacă sistemul sifonic menține punctul maxim.
- țevi și fitinguri PE-RT II, care intervin atunci când temperatura de serviciu crește peste ceea ce presupun valorile standard de presiune HDPE - circuitele industriale de apă caldă și liniile de încălzire sunt teritoriul lor.
Modelul care merită remarcat: într-un sistem bine planificat, fiecare familie potrivită vorbește sau limbă cu diametrul exterior. Un diametru exterior de 110 mm este un diametru exterior de 110 mm, indiferent dacă vine ca un teu de fuziune cap la cap, un cuplaj de electrofuziune, un cot de compresie sau un butuc de supapă. This consecvență este ceea ce permite unei rețele cu tehnologie mixtă să se asambla fără surprize - și de aceea comandarea țevilor și fitingurilor unui producător simplifică atât conversația în depozit, cât și în garanție.
Potrivirea fitingurilor la țeavă: SDR, PN și diametru
Înainte de a alege dintre familii, fixați trei numere.
În primul rând, calitate rășină. PE100 are o rezistență minimă necesară de 10 MPa față de 8 MPa pentru PE80, deci la aceeași presiune un fiting PE100 are nevoie de un perete mai subțire și mai ușor. Majoritatea proiectelor noi de apă și irigații specifice PE100, iar certificatul de amenajare ar trebui să menționeze gradul în mod explicit, mai degrabă decât să-l lase la deducție.
În al doilea rând, clasa de presiune. PN este presiunea nominală cu apă la 20 °C și se leagă de SDR - raportul dimensiunilor standard dintre diametrul exterior și grosimea peretelui. Pentru PE100, perechile comune sunt SDR11/PN16, SDR13.6/PN12.5, SDR17/PN10, SDR21/PN8 și SDR26/PN6.3. Fitingul trebuie să corespundă sau să depășească clasa de țeavă; cel mai sigur obicei este sa comanzi fitinguri in acelasi SDR ca si teava, la aceeasi comanda de achizitie, de la aceeasi fabrica.
În al treilea rând, diametrul, deoarece diametrul decide metoda economică de îmbinare. Sub 110 mm, fuziunea prizei, compresia și electrofuziunea concurează din punct de vedere al confortului. De la 63 mm la 630 mm, fuziunea cap la cap câștigă la costul pe îmbinare, în timp ce electrofuziune câștigă viteza de acces și reparare. Peste 630 mm, fuziunea cap la cap este singura opțiune topită.
Același diametru exterior ascunde pereți foarte diferiți, motiv pentru care SDR – nu „dimensiunea” – este specificația care contează:
Grosimea peretelui unei țevi PE100 de 110 mm în clasele comune SDR
Un diametru exterior de 110 mm, cinci pereți diferiți. Fitingurile trebuie să comandați la același SDR ca și țeava pe care o unesc, sau îmbinarea devine cel mai slab punct din linie.
Fuziune versus mecanică: alegerea metodei de îmbinare
Cu familiile așezate, logica de selecție se comprimă într-o singură comparație. Îmbinările prin fuziune - cap la cap, electrofuziune și priză - sunt omogene: polietilena topită în polietilenă, cu rezistența îmbinării egală cu cea a țevii și fără etanșări la îmbătrânire. Îmbinările mecanice — de compresie, filetate și cu flanșe — sunt interfețe proiectate: mai rapide, reversibile și ușoare pentru scule, dar poartă etanșări, inele de prindere și cuplul șuruburilor ca variabile continue. Tabelul de locul în care se va cumpăra locul:
| Metoda de îmbinare | Caracter comun | Echipamente la fața locului | Cel mai potrivit pentru |
|---|---|---|---|
| Fuziune la cap | Sudura omogena, rezistenta egala cu teava | Mașină de fuziune la cap cu fațare și placă de încălzire | Rețea lungă îngropată, 63-1200 mm |
| Electrofuziune | Suduri omogene sub control programat | Cutie de control EF, instrument de răzuit, cleme | Reparatii si legaturi, 20-630 mm |
| Fuziunea premii | Suduri omogene pe alezaj mic | Instrument de fuziune a premiului de mână | Ramificații, 20-110 mm |
| Compresie | Inel de prindere și inel O-ring | Două chei | Irigare și branșamente, 16-110 mm |
| Flanșată | Garnitură de etanșare la o interfață cu șuruburi | Capăt fuzionat, inel de sprijin, cheie dinamometrică | Pompe si supape, 63-600 mm |
O consecință merită un limbaj simplu: o greșeală de fuziune eșuează de obicei la presiunea de testare, imediat și vizibilitate, în timp ce o greșeală mecanică eșuează adesea lent, luni mai târziu, în subteran. This asimetrie este motivul pentru care echipajele noi la PE ar trebui să facă primele îmbinări de fuziune sub supraveghere - bucla de corecție este imediată, iar lecția rămâne.
Temperatura Rescrie presiunea nominală
Fiecare cifră PN citată până acum presupune apă la 20 °C. Polietilena este un termoplastic, iar presiunea sa admisă scade pe măsură ce temperatura crește - ceea ce contează pentru liniile exterioare în climat cald, pentru circuitele industriale și pentru orice în aval de un schimbător de căldură.
Factorii de reducere tipici publicați pentru serviciul de apă PE100 rulează 1,00 la 20 °C, 0,80 la 30 °C, 0,63 la 40 °C și aproximativ 0,40 la 50 °C. În practică, aceasta înseamnă o linie SDR11 evaluată PN16 la 20 °C ar trebui tratată ca aproximativ PN13 la 30 °C și PN10 la 40 °C. Curba de mai jos arată forma acelui declin:
Factori tipici de reducere a presiunii pentru conductele de apă PE100, referiți la valoarea nominală de 20 °C. Confirmați întotdeauna curba exactă față de ISO 4427 și tabelul de presiune-temperatură al producătorului.
Peste aproximativ 40 °C susținute, răspunsul economic nu este, de obicei, „mai mult perete”, ci un material diferit: țevile PE-RT II și fitingurile lor de electrofuziune și fuziune cap la cap sunt proiectate exact pentru circuite de apă și încălzire a temperaturii ridicate, în timp ce HDPE standard rămâne pe partea ambientală a instalației. Confirmați fiecare aplicare caldă sau fierbinte față de ISO 4427 și tabele furnizorului, mai degrabă decât estimarea - diferența dintre PN16 pe hârtie și PN10 într-o linie caldă este diferența dintre un sistem care trece și unul care nu.
Șase greșeli de instalare care scufundă îmbinări HDPE
Eșecurile de câmp pe HDPE provin rar de la rășină. Ele provin din procedura. Aceste șase specifice problemelor comune observate în proiectele de apă și iri:
- Îmbinări PE filetate pe rețeaua sub presiune. Un filet turnat într-un fiting este o tranziție controlată; un fir tăiat în țeavă este o scurgere care așteaptă presiune. Nu tăiați niciodată fire în peretele HDPE.
- Sari peste zgarietura la electrofuziune. Stratul de oxidare este invizibil și blochează fuziunea. O îmbinare nerăzuită poate emite un semnal sonor „complet” pe cutia de control și totuși eșuează testul de presiune.
- Deranjarea articulației în timpul răcirii. Fuziunea capătă putere maximă numai când este recepționat. Deplasarea, stresul sau umplerea peste o îmbinare caldă este cauza clasică a unei mărgele crăpate.
- Adâncime de introducere greșită sau țeavă ovală în fitingurile mecanice. Inelul de prindere trebuie să aterizeze pe un perete rotund și plin. Țeava ovală sau zgâriată sub o piuliță de compresie este cea mai frecventă cauză a exploziilor pe liniile mici.
- SDR amestecat și rășină amestecată. Un fiting SDR11 pe țeavă SDR17 sau un material de fiting PE80 pe o linie PE100 transformă un sistem potrivit într-o concentrație de stres.
- Ciment solvent sau clei. Cimentul PVC nu leagă polietilena - niciodată. Dacă un plan de reparații începe cu lipici, planul trebuie rescris.
Niciuna dintre acestea nu costă bani pentru a preveni. Acestea costă un briefing, o unealtă de răzuit și răbdarea de a lăsa o sudură să se răcească - față de o re-excavare care multiplică prețul inițial de montare de multe ori.
Standarde și certificate de solicitat
Fitingurile arată ca mărfuri, dar nu sunt clasificate pe mărfuri; hârtia din spatele lor face parte din produs. Pe o comandă internațională, aceste referințe efectuează filtrarea:
- ISO 4427 și EN 12201 — linia de referință europeană pentru țevile și fitingurile PE100 pentru alimentarea cu apă, acoperind materialul, dimensiunile și cerințele hidrostatice.
- ASTM D3261 cu ASTM F2620 — fitinguri de fuziune cap la cap și procedura de sudare pe teren utilizată în practica nord-americană.
- ASTM D2683 și ASTM F1055 — fitinguri de fuziune și electrofuziune pentru piața din SUA.
- DVS 2207-1 — procedura germană de sudare pe care mulți contractori internaționali sau specifică pe nume.
În spatele standardelor stau verificări la nivel de fabrică care merită confirmate înainte de o comandă: testarea presiunii hidrostatice a fitingurilor la clasa lor nominală, potrivirea debitului de topire între țevi și fitinguri, astfel încât grupul de sudură să fie compatibil, controlul dimensional al diametrului exterior și al grosimii ISO 90 certificate 14001 pe partea de mediu. Evaluarea de 50 de ani tipărită pe fișele de date PE nu este un slogan - provine dintr-o analiză de regresie hidrostatică extrapolată conform ISO 9080, iar un furnizor care poate arăta traseul de testare din spatele acestuia este un furnizor ale cărei documente vor supraviețui unui audit.
Există, de, un argument pentru lanțul de aprovizionare pentru furnizarea de asemenea de fitinguri cu o singură sursă. Când aceeași fabrică modelează țeava, fitingurile și mașinile de sudură, fluxul de topire, sculele de încălzire și parametrii de sudură sunt dezvoltate unul împotriva celuilalt, în loc să fie presupuși între furnizori. Pentru un antreprenor, acesta este un număr de apel atunci când apare o întrebare comună la fața locului - și o parte responsabilă atunci când apare.
O privire mai atentă asupra liniilor de corelare
Familiile de mai sus se traduce în linii de produse concrete. Acestea sunt intervalele oferite de obicei de un producător care acoperă întregul spectru de îmbinare, cu detaliile care contează pe o fișă de date:
Fitinguri de fuziune cap la cap, 63-1200 mm
- PE100 în gamele SDR11 și SDR17
- Coturi de la 11,25 la 90 de grade, teuri egale și reducătoare, reductoare, capabile de capăt
- Capetele ștuț și inelele suport pentru flanșări PN10/PN16
- Asociat cu mașini manuale, semiautomate sau hidraulice de topire cap la cap
Fitinguri de electrofuziune, 20-630 mm
- Cuplaje, șei de batere, cuple reducătoare, coturi
- Bobina de rezistență integrată cu parametri cod de bare
- Îmbinări de rezistență completă pentru reparații și legi
- Potrivit pentru răcordurile de gaz și apă
Socket Fusion și fitinguri filetate, 20-110 mm
- Cuplaje, coturi, teuri și capace pentru sculele de fuziune cu soclu
- Versiuni filetate cu inserții din alamă pentru contoare și pompe
- Umeri de oprire turnați care impun adâncimea corectă de introducere
- Clasa PN16 cu apă la 20 °C
Fitinguri de compresie și robinete cu două PE, 16-110 mm
- Inel de prindere și îmbinări etanșate cu EPDM, nu este nevoie de aparat de sudură
- PN16 până la 63 mm, PN10 de la 75 până la 110 mm
- Supape cu bilă PE cu corp sudat, fuzionate direct în conductă principală
- Supape cu capat compresie pentru izolarea fără scule
Fiecare linie răspunde la un punct diferit la rețelei: fitingurile de fuziune cap la cap transportă rețeaua, electrofuziunea se ocupă de îmbinări incomode, fuziunea și compresia soclului servesc orificiul mic, iar supapele îl închid. Specificate împreună, ele formează un sistem în fiecare îmbinare a fost proiectată pentru aceeași presiune, aceeași rășină și același limbaj de diametru exterior.
Întrebări frecvente despre fitingurile HDPE
Țeava HDPE poate fi conectată la țeavă din PVC sau oțel?
Da — prin fitinguri de tranziție, niciodată cu lipici. Diametrele mici folosesc fitinguri de compresie cu o ieșire filetată înșurubată într-un filet interior din PVC sau oțel; Rețeaua de alimentare folosește adaptoare de flanșă cu capetă și inele de sprijin fixate pe flanșă de împerechere cu o garnitură plată. Cuplajele mecanice care prind ambele materiale ale conductelor prin diametrul exterior sunt o altă cale comună. Partea din polietilenă rămâne întotdeauna fuziune sau compresie; interfața în sine este filetată sau cu șuruburi.
Se țin fitingurile de compresie pe liniile HDPE îngropate?
În cadrul clasei lor, da. Un fiting de compresie asamblat corect pe țeavă de 16-110 mm transportă apă PN16 sau PN10 la 20 °C și este îngropat în mod obișnuit în cordurile de irigare și de serviciu. Trei obiceiuri le mențin strânse: introduceți țeava până la marcajul de adâncime maximă, obțineți pietrele departe de zonă de așezare a inelului O și susținerea țeava astfel încât să mișcarea termic să nu afecteze îmbinarea. Pentru rețelele de transmisie mari sau sub presiune permanentă, fuziunea rămâne răspunsul specific.
Care este diferența dintre fitingurile PE80 și PE100?
Calitatea de rășină. PE80 are o rezistență minimă necesară de 8 MPa și PE100 are 10 MPa, astfel, la aceeași clasă de presiune, un fiting PE100 poate să perete mai subțire și mai ușor. În practică: confirmați gradul de pe certificatul de țeavă, apoi comandați fitinguri în aceeași calitate și SDR. Un fiting PE100 funcționează pe baza de proiectare PE80 numai dacă clasa sa de presiune este egală sau depășește cea a țevii - amestecarea gradelor fără a verifica acest modul în care nepotrivirile de presiune într-o comandă.
Cât durează fitingurile HDPE?
Baza de proiectare pentru sistemele de apă PE100 este de 50 de ani la 20 °C, derivată din testarea regresiei hidrostatice extrapolate conform ISO 9080 - aceeași bază folosită pentru conduita în sine. Durata de viață reală depinde de marja de presiune, temperatură și calitatea îmbinării; fitingurile fabricate conform proceselor controlate de ISO 9001 și evaluate conform EN 12201 sau ISO 4427 sunt de așteptat să se potrivească cu țeava în jurul lor. Producătorii susțin de obicei acest lucru cu asigurare de răspundere pentru produse, despre care merită să fie întrebați în timpul calificării furnizorului.
Care fiting este cel mai bun pentru repararea unei conduce HDPE deteriorate?
Tăiați secțiunea deteriorată și alăturați din nou. Cuplajele prin electrofuziune sunt cea mai rapidă reparație cu rezistență maximă: răzuiți, prindeți, sudați, răciți, iar principala este din nou în funcțiune fără garnituri implicate. Fuziunea cap la cap se potrivește înlocuirilor planificate de secțiuni în care mașina este deja mobilizată. Cuplajele de compresie funcționează pentru diametre mici și reinstalare temporară. Ceea ce nu funcționează niciodată este bandă, o clemă de bandă de oțel peste o despicare sau adeziv - presiunea le găsește pe fiecare în câteva câteva.
Ce dimensiuni și clasa de presiune acoperă fitingurile HDPE?
Gama standard de apă: fuziune prin priză 20-110 mm, compresie 16-110 mm (PN16 până la 63 mm, PN10 mai sus), electrofuziune 20-630 mm și fuziune cap la cap 63-1200 mm. PE100 perechi SDR11 cu PN16 și SDR17 cu PN10 ca clasa de cal de muncă; clase superioare, cum ar fi PN20 (SDR9) și PN25 (SDR7.4) merită linii de specialitate. Toate evaluările presupun apă la 20 °C - aplicați curba de reducere a temperaturii la orice lucru mai cald.
Ce să trimiteți când solicitați o ofertă
Cotățiile potrivite sunt la fel de exact ca și informațiile din spatele lor, iar fabricile cotează mai repede atunci când se află în același timp șase fapte:
- Diametrul exterior pentru fiecare dimensiune, în milimetri — 110 mm, 200 mm, 315 mm — nu inci nominali.
- Clasa SDR sau PN a țevii cu care fitingurile trebuie să se potrivească.
- Calitatea rășinii de pe certificatul țevii, PE100 sau PE80.
- Mediul, presiunea de lucru și temperatura maximă de serviciu.
- Metoda de îmbinare la fața locului - fuziune cap la cap, electrofuziune, fuziune prin soclu sau mecanică - inclusiv mașinile disponibile.
- Cantități pe tip de armătură și portul de destinație pentru calculul mărfurilor.
Cu aceste șase linii, un producător poate returna o listă de fitinguri potrivită, poate confirma compatibilitatea SDR și rășină înainte de a fi livrat orice și poate cita mașinile de sudură alături, dacă site-ul are nevoie de ele. De asemenea, oferă inginerilor fabrici ceva mai bun decât un număr de piesă la care să reacționeze: un sistem de verificare. Acea verificare – făcută înainte de comandă, nu după testul de presiune – este locul în care cei mai mulți bani dintr-un proiect HDPE sunt de fapt economisiți.




PĂSTRĂM LEGĂTURA
Despre noi
Zhejiang Fengfeng Pipe Industry Co., Ltd. folosește o injecție eficientă cu un singur șurub masini de turnat pentru inalta productivitate și consum redus de energie.
Link produse
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincia Zhejiang, China
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
