

Știri din industrie
 Acasă / Ştiri / Știri din industrie / Puteți folosi fitinguri din PVC cu țeavă HDPE? Un ghid complet de compatibilitate
Puteți folosi fitinguri din PVC cu țeavă HDPE? Un ghid complet de compatibilitate
 2026.10.05
 Știri din industrie
Un manager de achiziții la un proiect municipal de apă se uită la programul de livrare: conducta principală a sosit ca HDPE PE100, dar lista de fitinguri aprobate de pe tabel arată fitinguri PVC-U cu ciment solvent. Este o scenă familiară în curțile contractorilor din Asia, Orientul Mijlociu, Africa și chiar părți din America de Nord. Întrebarea este întotdeauna aceeași: puteți folosi fitinguri din PVC cu țeavă HDPE?
Răspunsul direct este nu. Nu puteți îmbina fitingurile din PVC la conducta HDPE cu ciment solvent și nu ar trebui să încercați să forțați o potrivire prin încălzire, filetare sau prindere prize standard din PVC pe conducta HDPE. Cele două materiale nu sunt interschimbabile la îmbinare. Dar acesta nu este sfârșitul poveștii. Există metode de tranziție proiectate care vă permit să conectați conducta HDPE la un sistem PVC în siguranță și există fitinguri corecte realizate special pentru HDPE. Acest articol explică exact de ce eșuează comanda rapidă, ce se întâmplă de fapt pe teren și ce metode de conectare vor trece un test de presiune și vor supraviețui condițiilor de service.
Răspunsul scurt: De ce fitingurile din PVC și țeava HDPE nu se amestecă
Fitingurile din PVC sunt fabricate pentru a primi țevi din PVC. Îmbinarea se bazează pe un ciment solvent care înmoaie chimic și topește suprafețele PVC într-un singur material omogen. HDPE este un polimer diferit cu o suprafață nepolară, cu energie scăzută. Cimentul solvent nu se poate dizolva sau se poate lega de el într-un mod care creează o îmbinare structurală. Când aplicați grund PVC și ciment pe țeava HDPE și o împingeți într-o priză din PVC, ansamblul se poate simți strâns timp de câteva ore, dar nu are o rezistență reală la sudare. Odată ce solventul dispare și conducta începe să se relaxeze, îmbinarea devine în cel mai bun caz o potrivire prin interferență mecanică și un punct de separare cu scurgeri în cel mai rău caz.
Există, de asemenea, o nepotrivire geometrică. Țeava HDPE și țeava PVC de aceeași dimensiune nominală sunt produse la standarde diferite de diametru exterior în multe cazuri. O priză din PVC proiectată pentru o țeavă din PVC nu va prinde o țeavă HDPE cu aceeași interferență. Decalajul poate fi prea mare sau prea mic, în funcție de presiunea nominală și de standardul pe care îl urmează fiecare produs. Numai asta face ca conexiunea să fie nesigură înainte de a lua în considerare mișcarea termică.
Concluzia inginerească este simplă: utilizați fitinguri HDPE pentru țevile HDPE, utilizați fitinguri din PVC pentru țevile din PVC și folosiți un fiting de tranziție recunoscut numai acolo unde cele două sisteme trebuie să se întâlnească.
Înțelegerea materialelor: PVC și HDPE dintr-o privire
Înainte de a cerceta mecanica articulațiilor, este de ajutor să revizuim ce este de fapt fiecare material. PVC și HDPE sunt ambele termoplastice, dar aparțin unor familii diferite cu structuri moleculare, comportamente fizice și cerințe de îmbinare diferite.
PVC: rigid, structurat amorf și compatibil cu solvenți
PVC înseamnă clorură de polivinil. În forma sa nemodificată, este un polimer rigid, amorf, cu o temperatură de tranziție sticloasă relativ ridicată. PVC-U de calitate pentru țevi este de obicei combinat cu stabilizatori, lubrifianți și modificatori de impact. Caracteristica sa definitorie din perspectiva unui instalator este că răspunde bine la cimentul solvent. Cimentul dizolvă stratul de suprafață, permițând lanțurilor de polimer din ambele părți să se amestece și să formeze o legătură permanentă pe măsură ce solventul se evaporă. PVC-ul are, de asemenea, o rigiditate bună și rezistență la fluaj la temperaturi moderate, ceea ce îl face ideal pentru liniile gravitaționale îngropate, rețelele de apă și conductele electrice. Cu toate acestea, PVC-ul este sensibil la crestături, fragil la impact la temperaturi scăzute și susceptibil la degradarea ultravioletei, dacă nu este formulat sau vopsit corespunzător.
HDPE: dur, semi-cristalin și sudat prin fuziune
HDPE, sau polietilena de înaltă densitate, este un termoplastic semicristalin cu o coloană moleculară simplă compusă din carbon și hidrogen. Cristalinitatea îi conferă duritate, rezistență la oboseală și capacitatea de a se deforma fără a se crăpa. O diferență cheie față de PVC este coeficientul său ridicat de dilatare termică și capacitatea sa de a fi sudat prin căldură. Când două suprafețe HDPE sunt încălzite deasupra punctului de topire și presate împreună, lanțurile polimerice de pe fiecare parte se încurcă pentru a crea o sudură care este la fel de puternică sau mai puternică decât materialul de bază. De aceea, întreaga filozofie de îmbinare HDPE este construită în jurul fuziunii, nu a aderenței.
| Proprietate | Teava PVC-U | Teava HDPE |
|---|---|---|
| Structura materialului | Amorf / ușor ordonat | Semicristalin |
| Metoda primară de îmbinare | Ciment solvent, garnitură, filetare | Fuziune cap la cap, electrofuziune, mecanică |
| Coeficientul de dilatare termică | De obicei, 5–8 × 10⁻⁵ per °C | De obicei, 1,5–2,2 × 10⁻⁴ per °C |
| Energia de suprafață | Mai înalt, prietenos cu solvenții | Scăzut, nepolar, greu de legat |
| Valori de presiune tipice | PN6 până la PN25 pentru gamele PVC-O/PVC-M | PE80 până la PE100, DST 11 până la DST 41 |
| Comportament sub impact | Poate crăpa, mai ales la temperatură scăzută | Ductil, absoarbe energia de impact |
| Complexitatea reparațiilor pe teren | Simplu, cu fitinguri de priză și ciment | Necesită echipament de fuziune sau cleme mecanice |
Rezultatul acestei comparații este că cele două materiale au fost concepute în jurul unor filozofii de conexiune diferite. Unul este un sistem pe bază de adeziv optimizat pentru dimensiuni rigide; celălalt este un sistem bazat pe fuziune optimizat pentru îmbinări sudate și mișcare termică. Încercarea de a lipi un polimer semicristalin cu un solvent care funcționează pe PVC-ul amorf este ca și cum ai încerca să sudezi aluminiu cu lipire destinată cuprului. Chimia nu cooperează.
Motivele tehnice din spatele incompatibilității
Inginerii cu experiență pot simți deja că problema nu este doar legată de lipici. Mai mulți factori fizici și mecanici se combină pentru a face ca conexiunile PVC-pe-HDPE să eșueze. Să parcurgem fiecare în detaliu pentru că fiecare factor devine un risc separat în domeniu.
Cimentul cu solvent nu are ancora chimică pe HDPE
Cimentul solvent pentru PVC conține de obicei tetrahidrofuran, ciclohexanonă sau solvenți cetonici similari, împreună cu rășină PVC dizolvată. Acești solvenți atacă agresiv suprafața PVC-ului, înmoaie-o și permițând lanțurilor de polimeri să migreze peste interfață. HDPE este rezistent la acești solvenți. Tetrahidrofuranul și ciclohexanona pot provoca o ușoară umflare a polietilenei la temperaturi ridicate, dar nu o dizolvă la temperatura camerei într-un mod care să producă o legătură. Cimentul se așează pur și simplu pe suprafața HDPE, se usucă și formează o crustă slabă. Eșecul de aderență are loc la interfață cu o forță foarte mică aplicată.
Nepotrivirea expansiunii termice
Coeficientul de dilatare termică liniară pentru HDPE este aproximativ de două ori mai mare decât în PVC. O țeavă HDPE de 6 metri supusă unei variații de temperatură de 20 °C se va extinde sau se va contracta cu aproximativ 12-25 mm, în timp ce o țeavă din PVC de aceeași lungime se va mișca cu aproximativ 6-10 mm. Dacă o țeavă HDPE este lipită cu solvent într-o mufă rigidă din PVC, mișcarea diferențială creează efort de forfecare la interfața îmbinării. În timpul unei zile fierbinți, conducta HDPE încearcă să se extindă și împinge de capătul nesuportat al prizei. În timpul unei nopți friguroase, se micșorează și se îndepărtează de gura prizei. Pe parcursul ciclurilor repetate, stresul depășește legătura slabă de adeziv și îmbinarea începe să se scurgă sau să se separe complet.
Standardele dimensionale nu se aliniază
Dimensiunile țevilor nu sunt universale pentru toate materialele. Țeava HDPE este adesea fabricată conform ISO 4427 sau EN 12201 folosind un sistem bazat pe diametrul exterior. Țeava din PVC poate urma ISO 1452, EN 1452, ASTM D1785 sau alte standarde naționale. În multe dimensiuni nominale, o țeavă HDPE are un diametru exterior ușor diferit față de o țeavă din PVC de aceeași dimensiune nominală și clasă de presiune. Chiar dacă diametrele arată similar cu ochiul liber, banda de toleranță este diferită. O priză din PVC care se potrivește unei țevi din PVC cu un spațiu strâns de sudare cu solvent poate fi fie prea slăbită pe țeava HDPE, creând o îmbinare fără rezistență, fie prea strânsă, făcând imposibilă asamblarea fără forțare - ceea ce riscă să crape mufa.
Evaluarea presiunii și rezistența pe termen lung
Chiar dacă ați reuși să le lipiți pe cele două împreună, capacitatea de presiune pe termen lung a îmbinării ar fi necunoscută. Baza de proiectare hidrostatică pentru îmbinările PVC cu solvent se bazează pe faptul că zona de legătură este cel puțin la fel de puternică ca peretele conductei. O îmbinare HDPE-PVC lipită nu are o zonă de aderență validată, nicio fișă de date a producătorului și nicio certificare de la terți. Într-o linie de apă sub presiune, o defecțiune poate apărea săptămâni sau luni mai târziu, deoarece relaxarea lentă a HDPE reduce interferența inițială. Rezultatul este un risc de explozie, nu doar o picurare.
Compatibilitate chimică în serviciu
Fluidul transportat contează și el. HDPE este specificat pentru multe substanțe chimice datorită rezistenței sale la acizi, alcalii și solvenți. PVC-ul are un profil diferit de rezistență chimică. Dacă sistemul transportă un fluid care atacă PVC, dar nu HDPE, prezența unui fiting din PVC creează un punct slab într-o conductă altfel compatibilă. Un adaptor grăbit care utilizează PVC ar putea transforma o linie chimică HDPE sunetă într-un pericol pentru siguranță.
| Modul de eșec | Cronologie probabilă | Rezultat |
|---|---|---|
| Eșecul legăturii cu solvent | Ore până la zile după testul de presiune | Scurgere la interfață |
| Extragere termică | După prima variație de temperatură | Fitingul se separă de capătul țevii |
| Crăparea prizei | În timpul asamblarii sau la scurt timp după | Crăpătură vizibilă, scurgere imediată |
| Relaxare lentă | Săptămâni până la luni | Slăbire treptată, articulație plângătoare |
| Oboseală de presiune pe termen lung | Luni sub încărcare ciclică | Aruncă lângă armătură |
Ce se întâmplă dacă forțați oricum conexiunea
Merită să ne uităm la comportamentul din lumea reală, deoarece eșecul nu este întotdeauna imediat. Cea mai comună încercare este curățarea capătului țevii HDPE, aplicarea grundului PVC și cimentul și împingerea acestuia într-o priză din PVC. Imediat după asamblare, îmbinarea se simte solidă. Solventul se evaporă în câteva ore și instalatorul poate chiar să efectueze cu succes un test hidrostatic. Apoi proiectul merge mai departe, iar primul semn de necaz apare câteva săptămâni mai târziu ca o picurare lentă sub suportul de sprijin sau la un cuplaj îngropat.
Scurgerea întârziată
HDPE are o memorie pentru dimensiunile sale originale. Țeava extrudată este răcită sub tensiune, iar atunci când o tăiați și o manipulați, suprafața exterioară se poate relaxa în timp. Această relaxare este mică, dar este suficientă pentru a reduce interferența dintre peretele exterior al țevii HDPE și peretele interior al prizei din PVC. Cimentul solvent nu a format niciodată o legătură chimică, astfel încât îmbinarea se bazează în întregime pe prindere mecanică. Pe măsură ce HDPE se relaxează, mânerul se slăbește, iar articulația devine o locație în care apa găsește calea cu cea mai mică rezistență.
Separarea termică
În regiunile cu variații mari de temperatură diurnă, povestea este mai dramatică. O țeavă HDPE expusă care merge de la o groapă de supapă la un colector din PVC se poate extinde în timpul căldurii după-amiezii și se poate contracta noaptea. Priza din PVC nu se mișcă cu aceeași viteză. În cele din urmă, capătul HDPE își iese din priză suficient de departe pentru a pierde suprafața de etanșare. Rezultatul este un gheizer la punctul de conectare într-o după-amiază fierbinte.
Capătul țevii deteriorat
Uneori, un instalator încearcă să îmbunătățească aderența prin încălzirea capătului țevii HDPE și forțând-o în mufa din PVC. Acest lucru înmoaie HDPE și îl poate deforma, dar nu creează aderență. Mai rău, priza nu a fost niciodată proiectată să reziste forței radiale de expansiune HDPE. Priza din PVC se poate crăpa, creând o margine ascuțită care încorporează țeava HDPE. Acest scor devine o creștere a tensiunii și, în timp, o sursă de creștere lentă a fisurilor în polietilenă.
O utilitate sub presiune nu își poate permite să testeze limitele acestor defecțiuni. Costul excavației, al timpului de nefuncționare și al reparațiilor recurente micșorează micile economii obținute prin utilizarea unei prize din PVC în locul unui fiting HDPE adecvat.
Metodele corecte de conectare pentru conductele HDPE
Odată ce acceptați că fitingurile din PVC nu sunt o opțiune, următorul pas este selectarea metodei de conectare potrivite pentru HDPE. Din fericire, HDPE oferă mai multe tehnici de îmbinare bine stabilite, care sunt fiabile, repetabile și certificate. Fiecare are propriul său caz de cea mai bună utilizare.
Sudarea prin fuziune cap la cap
Aceasta este cea mai comună metodă pentru țevile HDPE de 90 mm și mai sus. Capetele țevii sunt confruntate, aliniate, încălzite pe o placă de încălzire, apoi presate împreună sub forță controlată. Rezultatul este o îmbinare de sudură cu rezistență maximă, fără fitinguri necesare. Fuziunea cap la cap este ideală pentru curse lungi drepte, conducte de apă și conducte de gaz. Este nevoie de o mașină de fuziune și de instruire pentru operator.
Sudarea prin electrofuziune
Un fiting de electrofuziune are fire de rezistență încorporate. Țeava HDPE este introdusă în fiting, iar o mașină de sudură trimite curent prin fire, topind împreună suprafața fitingului și peretele exterior al țevii. Electrofuziunea este excelentă pentru reparații, spații restrânse și îmbinarea țevilor de diferite grosimi de perete. Este mai tolerant la condițiile de câmp decât fuziunea cap la cap.
Socket Fusion
Folosită în principal pe diametre mai mici, de obicei sub 63 mm, fuziunea soclului folosește un instrument de încălzire pentru a topi atât exteriorul țevii, cât și interiorul prizei, apoi le împinge împreună. Este simplu, rapid și funcționează bine pentru liniile HDPE cu diametru mic și sistemele de irigare.
Compresie și armături mecanice
Fitingurile de compresie cu inele O și dinți de prindere sunt utilizate pe scară largă pentru conductele HDPE din liniile de alimentare cu apă, în special atunci când aveți nevoie de o conexiune reversibilă. Aceste fitinguri sunt proiectate special pentru diametrul exterior HDPE și pentru presiunea nominală. Ele sunt, de asemenea, alegerea practică pentru instalațiile temporare sau unde echipamentele de fuziune nu sunt disponibile.
Fiecare dintre aceste metode împărtășește un lucru în comun: fitingul sau sudarea este proiectată în funcție de proprietățile termice și mecanice specifice ale HDPE. Îmbinarea acceptă mișcarea termică, rezistă relaxării și oferă o presiune nominală care se potrivește cu specificațiile țevii.
| Metoda | Gama de diametre tipice | Echipament necesar | Cel mai bun pentru |
|---|---|---|---|
| Fuziune la cap | 90 mm și mai sus | Fuziune la cap machine, facing tool | Conducte lungi, conducte îngropate, distribuție gaze |
| Electrofuziune | 20 mm până la 1200 mm, în funcție de montare | Electrofuziune control box, clamps | Reparații, spații închise, legături |
| Fuziunea prizei | 16 mm până la 63 mm | Fuziunea prizei heating tool | Linii de apă cu diametru mic, conducte |
| Fiting de compresie | 16 mm până la 110 mm tipic | Chei sau chei | Racorduri service, cutii de contoare, lucrari temporare |
Cum să faci o tranziție sigură de la HDPE la un sistem PVC
În multe proiecte reale, nevoia de a conecta HDPE la PVC nu dispare. Este posibil ca o nouă conductă de apă HDPE să fie conectată la o rețea de distribuție din PVC mai veche. Evacuarea unei pompe de irigare poate fi HDPE, în timp ce colectorul de filtru este construit din PVC. Aceste situații necesită un punct de tranziție deliberat, nu o îmbinare hibridă improvizată.
Adaptoarele cu flanșă sunt cea mai fiabilă opțiune
Un adaptor de flanșă este o țeavă HDPE cu un capăt compatibil cu fuziune, susținut de un inel de flanșă din metal sau plastic. Fuzionați adaptorul HDPE pe capătul țevii HDPE, apoi îl fixați pe un adaptor cu flanșă PVC corespunzător sau pe un fiting PVC cu flanșă. Conexiunea se realizează prin suprafața flanșei cu șuruburi cu o garnitură, astfel încât nu are loc lipire sau sudură între diferite materiale. Această metodă este curată, inspectabilă și ușor de demontat pentru întreținere. Este soluția de bază pentru țevi de dimensiuni mai mari de 50 mm și pentru presiuni care necesită o îmbinare verificabilă.
Adaptoare de tranziție filetate
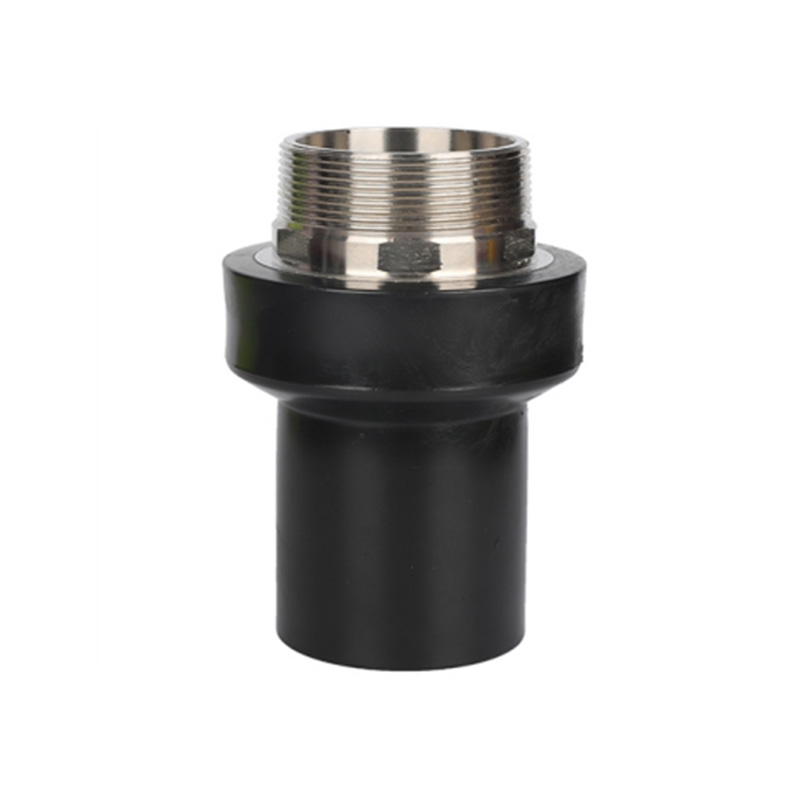
Pentru diametre mai mici, un fiting de tranziție turnat cu o mufă HDPE la un capăt și un filet conic la celălalt poate acoperi golul. Partea HDPE este topită sau montată prin compresie, iar partea din PVC se conectează printr-o îmbinare filetată. Acestea sunt comune în aplicațiile de irigare, piscine și tratarea apei. Cheia este să folosiți un fiting care este fabricat exact în acest scop, nu un niplu metalic generic presat într-o priză din PVC. Fitingul de tranziție turnat gestionează diferitele rate de expansiune la limita materialului mai bine decât o îmbinare adeziva rigidă.
Cuplaje de tranziție în stil de compresie
Unii producători realizează cuplaje de tranziție cu o garnitură de cauciuc și o carcasă exterioară din oțel inoxidabil. Cuplajul prinde țeava HDPE pe o parte și țeava PVC pe cealaltă, creând o etanșare etanșă fără a lega materialele între ele. Acestea se instalează rapid și sunt ideale pentru situațiile de reparații în care cele două materiale de țeavă se întâlnesc într-un șanț existent. Cuplajul permite o mișcare axială ușoară, care ajută la absorbția dilatației termice diferențiale.
- Tăiați ambele capete ale țevii pătrate și îndepărtați bavurile și murdăria.
- Glisați cuplajul de tranziție pe un capăt de țeavă, apoi aliniați al doilea capăt de țeavă în cealaltă parte a cuplajului.
- Strângeți șuruburile uniform într-un model în stea la cuplul specificat de producătorul cuplajului.
- Efectuați un test de presiune înainte de a umple șanțul.
Cea mai importantă regulă este să folosiți întotdeauna un fiting de tranziție care este conceput pentru această combinație de materiale. Nu inventați o îmbinare hibridă folosind priză PVC și conductă HDPE la fața locului.
Cum să selectați fitingurile pentru un sistem HDPE
Dacă construiți o conductă nouă în întregime din HDPE, procesul de selecție a fitingurilor ar trebui să înceapă cu specificația conductei, nu cu orice se află în jurul depozitului. Un fiting HDPE corect este realizat din aceeași clasă de material ca și conducta și are o presiune nominală care fie se potrivește, fie depășește valoarea nominală a conductei.
Grad material: PE80 vs PE100
Calitățile de țevi HDPE sunt clasificate după rezistența minimă necesară. PE80 are o rezistență minimă necesară de 8,0 MPa la 20 °C, în timp ce PE100 are o rezistență minimă necesară de 10,0 MPa. PE100 este din ce în ce mai standard pentru distribuția de apă și gaz deoarece permite pereți mai subțiri pentru aceeași presiune nominală, reducând greutatea materialului și mărind zona de curgere. Fitingurile trebuie să fie realizate din aceeași calitate sau mai mare decât țeava. Amestecarea unei țevi PE100 cu fitinguri PE80 creează un sistem care este la fel de puternic ca și componenta PE80.
SDR și evaluarea presiunii
Raportul de dimensiuni standard, sau SDR, este raportul dintre diametrul exterior al țevii și grosimea peretelui. Un SDR mai mic înseamnă un perete mai gros și o presiune mai mare. De exemplu, conducta SDR 11 PE100 are o presiune nominală de PN16, în timp ce SDR 17 are PN10. Un fiting trebuie să se potrivească cu clasa SDR a țevii dacă utilizați fuziune cap la cap, deoarece zona de sudare depinde de grosimea peretelui potrivită. Fitingurile de compresie sunt de obicei evaluate pentru o serie de SDR, dar trebuie totuși să verificați valoarea nominală a presiunii reale.
Standarde și asigurare a calității
Căutați fitinguri care sunt fabricate și testate în conformitate cu standardele recunoscute. Pentru fitingurile HDPE, standardele citate frecvent includ ISO 4427, EN 12201 și ASTM D3261 pentru fitingurile prin electrofuziune. Contează și managementul calității fabricii. În calitate de producător de țevi cu certificare ISO 9001, înțelegem importanța trasabilității de la lotul de materie primă până la fitingul finit. O armătură fără număr de lot, înregistrare dimensională sau certificat de testare a presiunii este o răspundere într-un sistem presurizat.
| Criteriul de selecție | Ce trebuie verificat | De ce contează |
|---|---|---|
| Clasa materialului | PE80 sau PE100 se potrivește cu calitatea țevii | O armătură de calitate mai mică slăbește întreaga linie |
| clasa SDR | SDR 11, SDR 17 sau altă valoare de potrivire | Asigură o geometrie adecvată a îmbinării prin fuziune |
| Presiune nominală | Evaluarea PN este egală sau depășește PN țevii | Previne spargerea sub presiunea de funcționare |
| Conformitatea standardelor | ISO 4427, EN 12201, ASTM | Oferă validare urmăribilă, de la terți |
| Metodă alternativă de îmbinare | Electrofuziune or mechanical compatible | Este necesară atunci când fuziunea în câmp nu este practică |
Dacă achiziționați fitinguri HDPE pentru un proiect internațional, luați în considerare și timpul de livrare. O fabrică care produce atât țevi, cât și fitinguri dintr-un singur loc poate simplifica logistica și poate asigura că materialele din fiecare transport provin dintr-un lot de producție consistent. Această consistență reduce riscul nepotrivirilor dimensionale între țeavă și fiting.
Considerații de instalare și service
Cele mai bune fitinguri eșuează atunci când practica de instalare este slabă. Conducta HDPE are cerințe unice de manipulare, iar instalatorii care provin dintr-un mediu PVC aduc adesea obiceiuri care nu se transferă bine. Iată cele mai critice puncte de instalare.
Expunerea la UV
HDPE este sensibil la expunerea prelungită la ultraviolete. Dacă țeava a fost depozitată în aer liber mai mult de câteva luni, suprafața se poate oxida, ceea ce degradează calitatea sudurii. Pentru fuziunea cap la cap, stratul de suprafață oxidat trebuie îndepărtat în timpul operațiunii de acoperire, astfel încât, în majoritatea cazurilor, procesul de fuziune se ocupă de acest lucru automat. Pentru electrofuziune, suprafața țevii trebuie curățată înainte de instalarea fitingului. Dacă intenționați să utilizați fitinguri de compresie pe o țeavă care a fost depozitată în exterior pentru o lungă perioadă de timp, luați în considerare tăierea secțiunii de capăt deteriorate și montarea pe suprafața proaspătă a țevii.
Efectele temperaturii asupra fuziunii
Sudurile prin fuziune sunt sensibile la temperatură. Majoritatea standardelor de sudare a țevilor HDPE specifică o temperatură ambientală minimă de aproximativ -5 °C și maximă de aproximativ 40 °C. Pe vreme rece, placa de încălzire se răcește mai repede, iar pe vreme caldă, timpul de răcire se modifică. Reglați parametrii de sudare conform instrucțiunilor producătorului mașinii. Nu încercați niciodată electrofuziune pe un capăt de țeavă umed, deoarece umiditatea se transformă în abur în timpul sudării și creează goluri în îmbinare.
Raza de curbare
Țeava HDPE poate fi îndoită, ceea ce este unul dintre avantajele sale față de PVC. Cu toate acestea, există o rază de îndoire minimă care depinde de diametrul țevii și de SDR. O regulă generală obișnuită este de 20 până la 25 de ori diametrul exterior pentru o țeavă sub presiune. Dacă raza de îndoire este prea strânsă, tensiunea din peretele conductei poate depăși limita de proiectare și poate scurta durata de viață. Când conectați HDPE la PVC printr-un fiting de tranziție, țineți curba departe de punctul de tranziție, astfel încât forța laterală să nu fie transferată direct în îmbinare.
Lenjerie de pat și umplere
Țevile HDPE sunt flexibile, ceea ce înseamnă că se bazează pe suport de sol pentru a rezista la sarcini externe. Fundul șanțului trebuie să fie neted și fără pietre ascuțite. Umplerea trebuie compactată în straturi, dar nu supracompactat în jurul țevii. Un fund neuniform al șanțului provoacă o încărcare punctuală, care poate deforma țeava și poate solicita armăturile. În zonele de tranziție, este nevoie de îngrijire suplimentară la compactare în jurul adaptorului, astfel încât partea rigidă din PVC și partea flexibilă HDPE să fie susținute corespunzător.
Aceste detalii de instalare sunt exact genul de lucru la care acordă atenție un producător de țevi cu douăzeci de ani de experiență în producție. În fabrica noastră din Delta râului Yangtze, testăm fitingurile într-o gamă largă de grosimi de perete și condiții de fuziune, astfel încât instalatorii de teren să primească un produs care se comportă previzibil.
Întrebări frecvente
Pot folosi lipici PVC pe conducta HDPE?
Nu. Adezivul PVC, numit și ciment solvent, nu se va lipi de HDPE. Suprafața HDPE este rezistentă la solvenții utilizați în cimentul PVC, astfel încât cimentul se usucă fără a crea o legătură moleculară. Articulația se va defecta sub presiune sau mișcare termică. Utilizați în schimb un adaptor mecanic HDPE adecvat sau un fiting de fuziune.
Există un adaptor care merge de la conducta HDPE la teava PVC?
Da. Există mai multe tipuri de adaptoare proiectate. Cele mai fiabile opțiuni sunt adaptoarele de flanșă cu îmbinări de fuziune pe partea HDPE și conexiuni cu șuruburi la o flanșă din PVC, fitinguri de tranziție turnate cu racorduri filetate și cuplaje de tranziție prin compresie care prind ambele materiale ale țevii cu o garnitură de etanșare.
Pot încălzi un fiting din PVC și îl pot forța pe țeava HDPE?
Nu. Încălzirea unui fiting din PVC îl înmoaie, dar îl slăbește și poate elibera vapori nocivi. Priza din PVC nu se va lega de conducta HDPE, iar stresul termic creat în timpul răcirii va sparge priza sau va crea o etanșare slabă. Aceasta este o scurtătură periculoasă.
Ce zici de utilizarea fitingurilor din PVC pe conducta HDPE pentru drenaj sau irigare?
Pentru sistemele de drenaj gravitațional fără presiune internă, un fiting din PVC lipit pe HDPE poate părea să funcționeze, deoarece nu există presiune care forțează îmbinarea. Cu toate acestea, mișcarea solului și dilatarea termică pot separa îmbinarea în timp. Utilizați un cuplaj de tranziție adecvat pentru sistemele gravitaționale îngropate sau înlocuiți fitingul din PVC cu un fiting HDPE care se potrivește țevii.
Cum aleg între fitingurile de fuziune cap la cap și fitingurile de electrofuziune?
Fuziunea cap la cap este, în general, mai economică pentru linii drepte de diametru mare, în timp ce electrofuziunea este mai practică pentru reparații, diametre mici și situații în care conducta nu poate fi mutată. Luați în considerare costul instalat, echipamentul disponibil și necesitatea demontării viitoare. Ambele metode produc îmbinări fiabile atunci când sunt executate conform procedurilor producătorului mașinii.
De ce țeava HDPE are nevoie de îmbinări care să permită mișcarea termică?
HDPE are un coeficient de dilatare termică mai mare decât PVC-ul. Dacă țeava este împiedicată să se miște, stresul termic se acumulează în îmbinare. Fitingurile HDPE proiectate corespunzător fie fuzionează conducta într-un sistem continuu care acceptă mișcarea pe întreaga linie, fie sunt îmbinări mecanice care permit mișcarea controlată la punctul de conectare.
Sunt armăturile HDPE mai scumpe decât armăturile din PVC?
Costul inițial al unui fiting HDPE este adesea mai mare decât al unui fiting din PVC. Dar când comparați costul total instalat – inclusiv forța de muncă, echipamentele, testarea îmbinărilor și riscul de defecțiune – sistemul HDPE este adesea alegerea mai economică pentru aplicațiile care necesită flexibilitate, rezistență la scurgeri și durată lungă de viață. Diferența de preț se micșorează semnificativ odată ce luați în considerare nevoia redusă de etanșanți pentru îmbinări și rata mai mică de apeluri inverse.
Daca evaluezi un proiect care amesteca teava HDPE si PVC, nu lua decizia in depozit. Decideți la masa de proiectare. Hartați unde va fi utilizat fiecare material, alegeți o strategie de tranziție înainte de deschiderea șanțului și specificați fitingurile de la un producător care vă poate arăta calitatea materialului, gradul de presiune și datele de certificare. Când echipa de instalare întreabă dacă fitingurile din PVC vor funcționa pe conducta HDPE, răspunsul ar trebui să facă deja parte din desenele aprobate.
Costul efectuării corecte de prima dată este întotdeauna mai mic decât costul excavarii unei îmbinări eșuate în cinci ani. Se preconizează că conducta HDPE va funcționa timp de cincizeci de ani sau mai mult în sisteme proiectate corespunzător. Fitingurile și îmbinările sunt locurile în care acea promisiune este câștigată sau pierdută.



PĂSTRĂM LEGĂTURA
Despre noi
Zhejiang Fengfeng Pipe Industry Co., Ltd. folosește o injecție eficientă cu un singur șurub masini de turnat pentru inalta productivitate și consum redus de energie.
Link produse
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincia Zhejiang, China
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
