

Știri din industrie
 Acasă / Ştiri / Știri din industrie / Tipuri de fitinguri pentru țevi HDPE: un ghid complet pentru conexiuni, dimensionare și selecție
Tipuri de fitinguri pentru țevi HDPE: un ghid complet pentru conexiuni, dimensionare și selecție
 2026.09.28
 Știri din industrie
Raspuns scurt: Fitingurile pentru țevi HDPE sunt împărțite în funcție de metoda de conectare și de funcție. Metoda de conectare include tipurile de fuziune cap la cap, electrofuziune, fuziune prin soclu, filetate, compresie și cu flanșe. Categoria de funcții acoperă coturi, teuri, reductoare, capace de capăt, flanșe și adaptoare. O înțelegere a ambelor dimensiuni la nivelul fabricii este ceea ce separă o instalare lină de o reluare a șantierului.
Stând într-un depozit cu paleți de fitinguri HDPE, provocarea nu este dacă piesele sunt bune, ci este dacă echipa a adaptat tipul potrivit de fiting la țeavă, clasa de presiune și starea șantierului potrivite. În calitate de producător care produce componente de conducte HDPE din 2002, am văzut aceeași confuzie în proiecte din întreaga lume: cuplaje de electrofuziune așezate lângă reductoare de fuziune cap la cap, adaptoare filetate amestecate cu îmbinări de compresie și nimeni nu știe care dintre ele aparține pe linia de apă.
Acest ghid explică diferitele tipuri de fitinguri pentru țevi HDPE din punctul de vedere al producătorului - pentru ce este construit de fapt fiecare tip, unde funcționează cel mai bine, ce toleranțe contează și cum să evitați nepotrivirile costisitoare. Aceasta este o clasificare practică, nu doar o listă de nume.
Ce sunt fitingurile pentru conducte HDPE și de ce contează sistemul de clasificare
Fitingurile pentru țevi din polietilenă de înaltă densitate (HDPE) sunt componente turnate prin injecție sau fabricate care conectează, termină, reduc, deviază sau controlează fluxul într-o conductă de polietilenă. Spre deosebire de fitingurile metalice, fitingurile HDPE sunt proiectate pentru a fi îmbinate la țeavă în sine - adesea prin topirea celor două suprafețe împreună - ceea ce înseamnă că fitingul devine parte dintr-un perete continuu, fără scurgeri.
Clasificarea fitingurilor pentru conducte HDPE nu este academică. Instalatorii, echipele de achiziții și inginerii de proiect au nevoie de un model mental de încredere pentru a răspunde la trei întrebări:
- Cum va fi îmbinat fitingul la țeavă?
- Ce funcție hidraulică sau direcțională servește fitingul?
- Ce standard de presiune și dimensiune se aplică sistemului?
Primiți corect prima întrebare, iar echipa de instalare știe ce mașină sau unealtă să aducă. Obțineți a doua corectă, iar aspectul conductei funcționează așa cum este proiectat. Obțineți a treia dreptate, iar sistemul nu va eșua la o sudură sau o îmbinare filetată. Restul acestui ghid urmează această logică.
Șase metode de conectare: prima dimensiune a tipurilor de fiting HDPE
Cea mai importantă modalitate de a clasifica fitingurile pentru țevi HDPE este modul în care acestea se conectează la țeavă. HDPE nu este cimentat cu solvent ca PVC-ul și, de obicei, nu este filetat pentru conducte de presiune (deși fitingurile HDPE filetate există pentru aplicații de joasă presiune și de tranziție). În schimb, HDPE se bazează pe șase familii de conexiuni practice.
1. Fitinguri Butt Fusion
Fuziunea cap la cap este cea mai utilizată metodă de îmbinare pentru țevile HDPE de peste 63 mm. Capetele conductei și capetele fitingurilor sunt prinse într-o mașină de topire, cu fața plată, încălzite pe o placă de încălzire la aproximativ 200–210 °C, apoi presate împreună sub forță controlată. Rezultatul este o îmbinare monolitică - fitingul și țeava devin o singură bucată continuă de polietilenă.
Seria noastră de fitinguri prin fuziune cap la cap acoperă coturi, teuri, reductoare, cuplaje egale și reducătoare, capace de capăt și adaptoare de flanșă în diametre de la DN63 la DN1200. Acestea sunt calitățile de lucru ale conductelor municipale de apă, apă uzată, gaz și industriale.
Puncte forte tipice
Fara garnituri elastomerice; îmbinare rezistentă la chimicale; rezistență la tracțiune pe termen lung; potrivite pentru conducte îngropate și supraterane.
Limitări
Necesită o mașină de fuziune cap la cap și operatori instruiți; nu este practic pentru diametre foarte mici (sub DN20); dificil în tranșee cu spațiu de lucru îngust.
2. Fitinguri de electrofuziune
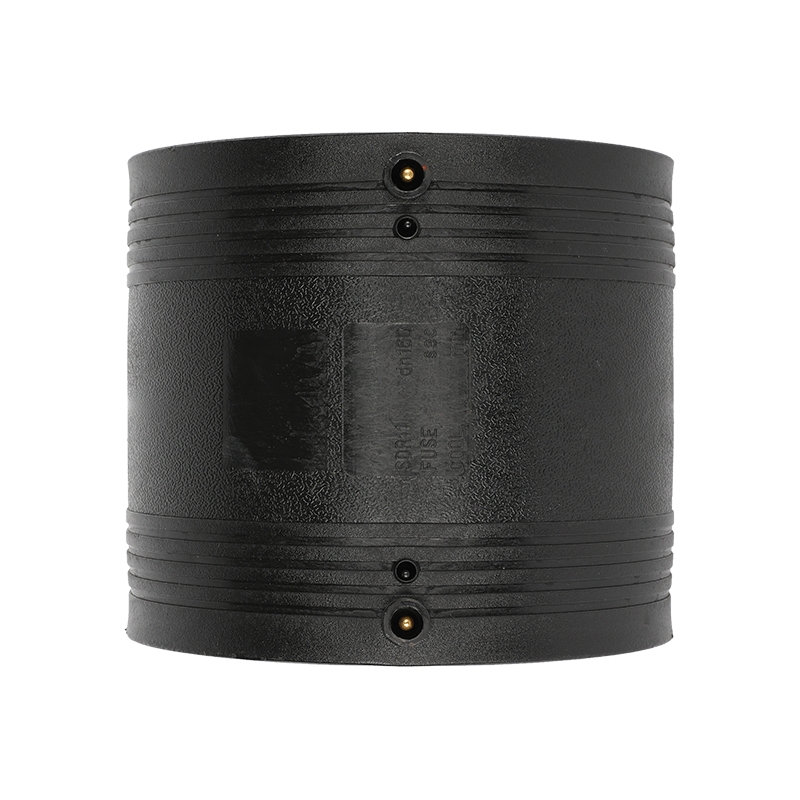
Fitingurile de electrofuziune au un fir de rezistență metalic încorporat în priză sau șa. Fitingul este prins pe capătul țevii, o cutie specială de sudură trimite curent prin sârmă, iar polietilena se topește și fuzibilă. Electrofuziunea este metoda preferată pentru reparații, pentru spații restrânse și pentru diametre în care transportul unei mașini mari de topire cap la cap nu este practic.
Seria noastră de electrofuziune include cuple, teuri, coturi de 45° și 90°, reductoare, adaptoare de flanșă, șai de filetare și capace de la DN20 la DN315. Electrofuziunea este, de asemenea, cea mai sigură metodă atunci când conducta este deja îngropată și trebuie adăugată o nouă ramură sau cuplare de reparație.
3. Fitinguri Socket Fusion
Fuziunea prizei este utilizată în mod obișnuit pentru țevile HDPE cu diametru mic (de obicei DN16–DN110). Suprafața exterioară a țevii și suprafața interioară a prizei sunt încălzite cu un instrument de topire a soclului, apoi împinse împreună și ținute până se răcesc. Este rapid, necesită echipament simplu și este foarte fiabil în condiții de curat.
Seria noastră de fuziune cu prize acoperă cuplaje, coturi, teuri, îmbinări și adaptoare pentru conducte HDPE cu diametru mic, utilizate frecvent în sistemele de aer comprimat, liniile de dozare de tratare a apei și conductele de acvacultură.
Ce metodă de fuziune termică ar trebui să alegeți?
Alegeți fuziunea la cap atunci când:
- Diametrul conductei este peste DN63
- Cursele lungi drepte necesită rezistență maximă a articulațiilor
- O mașină de topire poate fi poziționată la articulație
- Clasa de presiune este PN10 sau mai mare
Alegeți electrofuziune atunci când:
- Spațiul de lucru este prea îngust pentru o mașină de fuziune cap la cap
- Conducta este deja instalată, de ex. lucrari de reparatii
- Sunt necesare conexiuni de ramificație sau fitinguri de șa
- Este necesar controlul automat al calității sudurii
Alegeți fuziunea prizei atunci când:
- Conductă cu diametru mic DN16–DN110
- Instalare manuală rapidă fără utilaje grele
- Fabricare în atelier sau lucrări în șanțuri închise
- Conexiune low-cost pentru servicii necritice
4. Fitinguri HDPE filetate
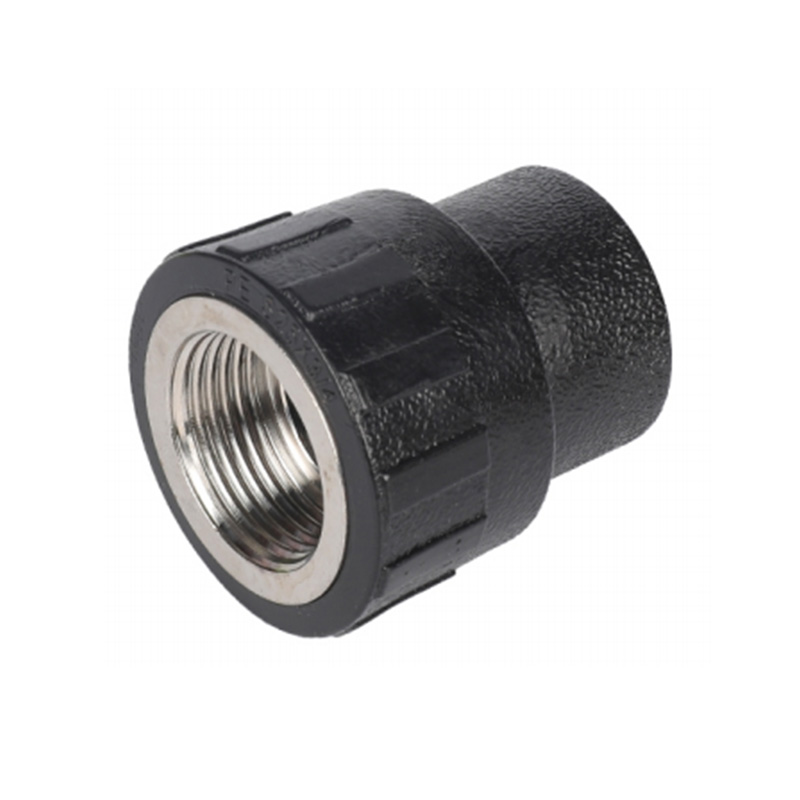
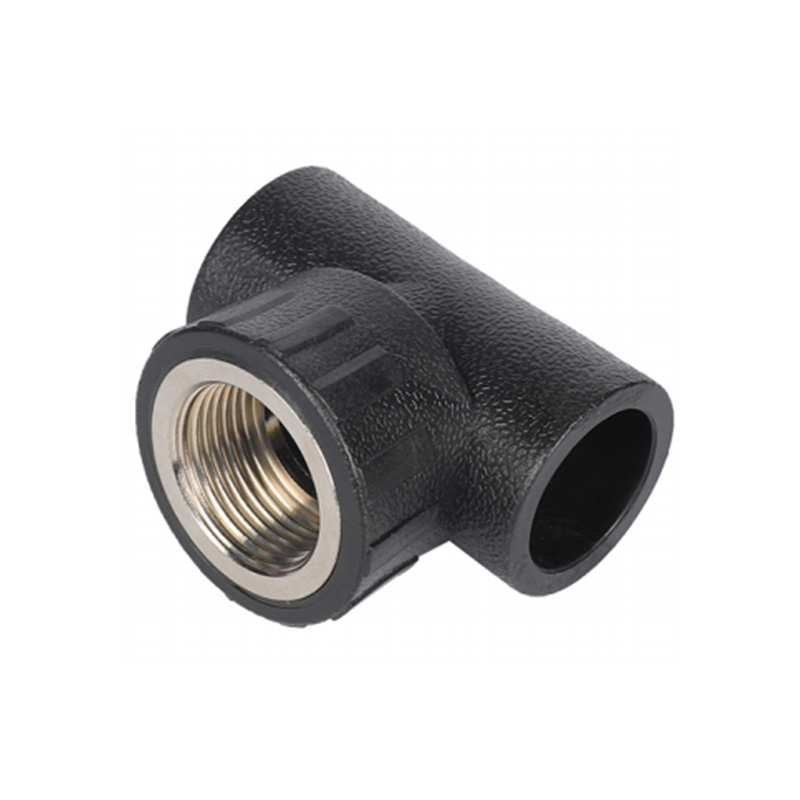
Fitingurile cu filet HDPE sunt utilizate acolo unde o linie de polietilenă trebuie să se conecteze la o componentă filetată din metal, alamă sau PVC - de exemplu, o supapă de gunoi, un apometru sau o pompă de descărcare. Există fitinguri filetate din HDPE și fitinguri filetate cu inserții metalice. Filetele HDPE nu sunt la fel de puternice ca firele metalice pe angajare, astfel încât aceste fitinguri sunt de obicei evaluate pentru o presiune de lucru mai mică decât o îmbinare topită.
Seria de fitinguri filetate HDPE a companiei include adaptoare tată și femela, coturi, teuri, îmbinări și cuplaje. Seria separată de fitinguri cu filet cap la cap combină o priză topită sau un capăt cu un capăt filetat, oferind instalatorilor tot ce este mai bun din ambele lumi: o conexiune din polietilenă topită pe partea conductei și o tranziție filetată pe partea echipamentului.
Bine de știut: Când îmbinați fitingurile HDPE filetate cu metal, utilizați întotdeauna bandă de etanșare a filetului sau un compus de filet adecvat. Nu suprastrângeți fitingul HDPE - rădăcina filetului se poate crăpa și acea defecțiune poate să nu fie vizibilă până când linia este presurizată.
5. Fitinguri de compresie
Fitingurile de compresie prind exteriorul țevii HDPE cu o etanșare inelară și o piuliță de compresie, nu necesită căldură. Sunt o alegere practică pentru conexiuni temporare, pentru conducte de polietilene în alimentarea cu apă rurală, pentru irigarea prin picurare și pentru situațiile în care nu este permisă o flacără deschisă sau un aparat de sudură pe șantier.
Gama noastră de fitinguri de compresie PE/PP acoperă cuplaje, coturi, teuri, capace de capăt și adaptoare de tranziție în dimensiuni metrice și în inchi. Deoarece etanșarea se bazează pe inelul O și pe inelul de prindere mai degrabă decât pe o interfață topită, fitingurile de compresie sunt ușor de îndepărtat și reutilizat - o proprietate utilă în instalațiile de întreținere și sezoniere.
6. Adaptoare cu flanșă și conexiuni cu flanșă
Adaptoarele de flanșă sunt fuzionate cap la cap sau electrofuzionate pe conducta HDPE, apoi o flanșă de suport slăbită (de obicei din oțel sau fontă ductilă) este utilizată pentru a fixa ansamblul la o supapă, pompă sau altă flanșă. Conexiunile cu flanșă contează atunci când componentele trebuie dezasamblate pentru întreținere, când se conectează țevile HDPE la echipamente supraterane sau când o linie HDPE trebuie să fie conectată la o rețea de flanșe existentă.
O articulație cu flanșă este în mod inerent mai puțin puternică la tensiune decât o articulație topită, dar ușurința demontării depășește adesea această preocupare în stațiile de pompare și colectoarele de supape.
| Tip conexiune | Gama de dimensiuni tipice | Echipament necesar | Forța articulațiilor | Cea mai bună aplicație |
|---|---|---|---|---|
| Fuziune la cap | DN63–DN1200 | Fuziune la cap machine | Cel mai înalt, monolitic | Apă municipală, gaze, industrie |
| Electrofuziune | DN20–DN315 | Electrofuziune welding box | Înalt, monolitic | Reparatii, spatii inguste, ramuri |
| Fuziunea prizei | DN16–DN110 | Fuziunea prizei heater | Înalt, monolitic | Conducte cu diametru mic, atelier |
| Filet | DN20–DN110 | Cheie, etanșare filet | Mediu, presiune limitată | Trecerea la supape/pompe metalice |
| Compresie | DN20–DN160 | Cheie, unealtă de tăiere | Mediu, dependent de sigiliu | Irigare, îmbinări temporare sau reutilizabile |
| Flanșată | DN50–DN600 | Suruburi, garnitura, cheie dinamometrica | Înaltă compresie, cu șuruburi | Supape, pompe, racorduri demontabile |
Geometrii de montare standard: a doua dimensiune
Odată stabilită metoda de conectare, a doua dimensiune a tipurilor de fitinguri din HDPE este geometria - forma și funcția hidraulică. Fiecare conductă HDPE utilizează un set previzibil de geometrii de potrivire, iar înțelegerea convențiilor de denumire a acestora evită erorile de comandă.
Coate — Schimbarea direcției
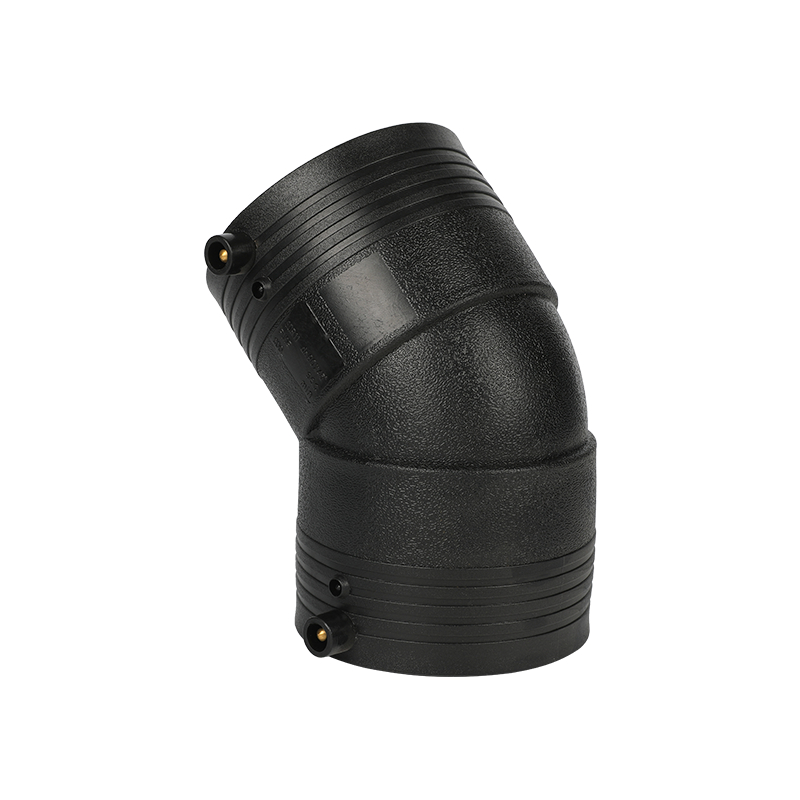
Coatele deviază fluxul la un unghi definit. Unghiurile standard sunt 90°, 45° și 22,5°. Coturile cu rază lungă sunt preferate pentru aplicații cu debit mare sau nămol, deoarece reduc pierderea de presiune și uzura. Coturile HDPE fabricate din fabrică sunt disponibile în formă de diametru egal și sub formă de reducere, aceasta din urmă, de exemplu, de la DN160 la DN110.
Tees — Împărțirea sau combinarea fluxului
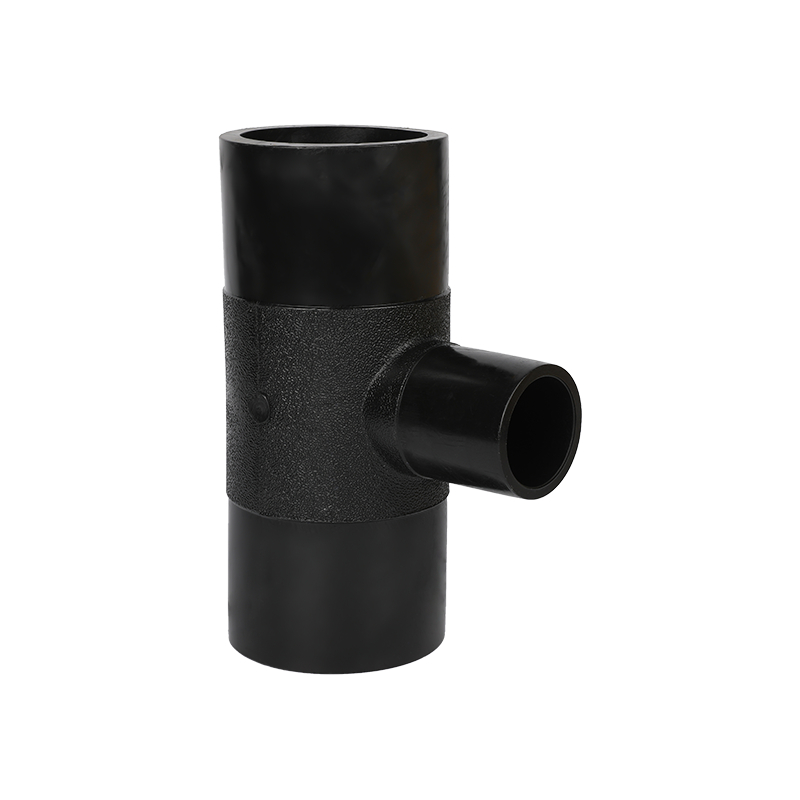
Teurile au două ieșiri pe o axă și o ieșire laterală perpendiculară. Ele există ca teuri egale (toate trei capete de același diametru) și teuri reducătoare (ramificația sau firul are un diametru mai mic). În sistemele de țevi PE100 mai noi, teurile turnate prin injecție sunt adesea preferate față de fabricarea unui te din țevi tăiate și fitinguri de șa, deoarece piesa turnată are o distribuție mai previzibilă a tensiunii.
Reductoare — Tranziție de diametru
Reductoarele conectează un diametru de țeavă la una mai mică. Ele pot fi concentrice - axele celor două diametre se aliniază - sau excentrice - suprafețele exterioare se aliniază. Reductoarele excentrice sunt obișnuite în conductele de aspirație ale pompei pentru a preveni buzunarele de aer. Un reductor poate fi turnat prin injecție ca o singură piesă sau fabricat din țeavă mai mare, dar reductoarele turnate sunt eliberate de stres și mai fiabile în serviciul sub presiune.
Capace de capăt — Terminarea sistemului
Capacele de capăt închid capătul unei linii HDPE. Sunt disponibile pentru fiecare metodă de conectare - fuziune cap la cap, electrofuziune, filetat și compresie. Un capac de capăt trebuie să fie evaluat pentru aceeași clasă de presiune ca și conducta, iar la diametre mai mari, poate fi necesar să fie susținut un capac de capăt. În lucrările temporare la conducte, un capac de capăt filetat sau de compresie este util deoarece poate fi redeschis.
Adaptoare cu flanșă — Conectarea la componentele cu flanșă
După cum s-a descris mai devreme, adaptoarele de flanșă sunt topite la țeava HDPE și oferă o față plată pentru o flanșă de suport liberă. Geometria lor contează în alinierea flanșei: dacă două fețe ale flanșei sunt mai mult de câțiva milimetri din paralel, tensiunea bolțului se concentrează și garnitura poate extruda.
Sindicate — Deconectare rapidă
Racordurile HDPE permit deconectarea a două secțiuni de țeavă fără a tăia țeava. Sunt utilizate pe scară largă în amonte de filtre, pompe și debitmetre. În conductele îngropate, îmbinările sunt de obicei evitate deoarece etanșarea elastomerică poate avea o durată de viață mai scurtă decât o îmbinare topită.
Adaptoare și fitinguri de tranziție
Adaptoarele conectează țeava HDPE la alte materiale - PVC, oțel, cupru sau fontă ductilă - sau la diferite tipuri de capete, cum ar fi filete mame, filete tată sau o flanșă. Când conducta trebuie să treacă de la HDPE la PVC, utilizați un fiting de tranziție adecvat, mai degrabă decât un adaptor filetat generic; aceasta previne nepotrivirea dintre dilatarea termică a polietilenei și rigiditatea PVC-ului.
| Tip de montare | Funcția | Dimensiuni tipice (DN) | Sectoare comune |
|---|---|---|---|
| cot de 90° | Schimbarea direcției | 20–1200 | Apă, canalizare, gaze, industrie |
| cot de 45° | Schimbare ușoară de direcție | 20–1200 | Conducte îngropate, conducte de cabluri |
| Tee egal | Flux ramificat | 20–630 | Distributie apa, irigatii |
| Tee de reducere | Flux ramificat to smaller line | 25×20–630×315 | Rețele de alimentare cu apă |
| Reductor concentric | Reducerea diametrului | 25×20–630×315 | Stații de pompare |
| Reductor excentric | Reducerea diametrului, avoid air pockets | 25×20–630×315 | Conducte de aspirație a pompei |
| Capătă de capăt | Terminare de linie | 20–1200 | Capetele canalului, extinderi viitoare |
| Adaptor de flansa | Conexiune cu șuruburi | 50–600 | Supape, pompe, instalații supraterane |
| Adaptor mascul/fema | Filet transition | 20–110 | Contoare, robinete din alama, robinete |
| Unire | Articulație detașabilă | 20–110 | Filtre, pompe, puncte de întreținere |
Supape ca fitinguri?
Supapele sunt din punct de vedere tehnic dispozitive de control al debitului, dar în orice sistem de conducte HDPE, acestea sunt comandate împreună cu fitingurile și instalate între două conexiuni de fiting. Supapele cu gură, supapele fluture și robinetele cu bilă sunt produse cu HDPE sau capete de flanșă pentru a se integra direct în liniile de polietilenă. Includem supape în gama noastră de produse, deoarece un cumpărător de proiect ar trebui să poată obține pachetul complet de conexiuni - țevi, fitinguri și supape - de la un partener de producție.
Cum să alegeți fitingul potrivit pentru țevi HDPE: un cadru de selecție
Acum că ambele dimensiuni de clasificare sunt clare, selecția devine un proces în cinci pași. Acești pași sunt aceiași pe care îi aplică echipa noastră tehnică atunci când un client trimite o solicitare cu o specificație a țevii, dar fără o listă de fiting.
Pasul 1: Definiți clasa de presiune
Clasa de presiune a țevii și fitingurilor este exprimată fie ca PN (presiunea nominală în bari), fie prin raportul SDR - diametrul exterior al țevii împărțit la grosimea peretelui. Un SDR mai mic înseamnă un perete mai gros. De exemplu, conducta SDR11 are un perete suficient de gros pentru PN16; SDR17 corespunde aproximativ PN10. Fitingul trebuie să aibă aceeași clasă SDR ca și conducta. Folosirea unui fiting SDR mai mic (mai gros) pe o conductă SDR mai mare (mai subțire) poate crea o concentrare a tensiunilor la tranziție.
Figura 1 — Corelații comune HDPE SDR / PN
SDR mai mic = perete mai gros = presiune mai mare. Comandați întotdeauna fitinguri din aceeași serie SDR ca și conducta.
Pasul 2: Potriviți standardul de dimensiune
Țeava HDPE este produsă în seriile metrice (ISO 4427 / EN 12201) și în inch sau țevi de fier (IPS). O conductă metrică DN110 are un diametru exterior de 110 mm; o țeavă IPS 4" are un diametru exterior de 114,3 mm. Aceste două dimensiuni nu sunt interschimbabile. Un fiting proiectat pentru țeavă de 110 mm nu va etanșa sau fuziona corect pe o țeavă de 114,3 mm. Confirmați întotdeauna diametrul exterior al țevii înainte de a comanda fitinguri.
| Dimensiunea metrică nominală | Diametru exterior metric (mm) | Dimensiunea IPS | IPS OD (mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
Pasul 3: Selectați metoda de conectare în funcție de condițiile site-ului
Pune trei întrebări. În primul rând, o mașină de fuziune poate ajunge fizic la articulație? Dacă nu, utilizați electrofuziune sau compresie mecanică. În al doilea rând, comunul va trebui demontat în viitor? Dacă da, sunt necesare conexiuni cu flanșă sau compresie. În al treilea rând, care este presiunea maximă tranzitorie, inclusiv ciocanul de berbec? Îmbinările topite sunt singurul tip care atinge presiunea maximă a țevii, în timp ce fitingurile HDPE filetate au de obicei o limită de presiune inferioară.
Pasul 4: Luați în considerare fluidul și mediul
HDPE este rezistent la o gamă foarte largă de substanțe chimice, dar unele fluide - acizi oxidanți puternici, anumite hidrocarburi și solvenți clorurati - pot provoca fisurarea prin stres în polietilenă, în special la temperaturi ridicate. Verificați compatibilitatea chimică și temperatura de funcționare. Materialul PE100 extinde domeniul de presiune admisibil în comparație cu PE80. La temperaturi peste 30 °C, presiunea nominală trebuie redusă; peste 60 °C, sistemele de conducte din polietilenă trec într-un regim specializat, cum ar fi PE-RT II, care este proiectat pentru aplicații la temperaturi înalte.
Pasul 5: Cumpărați de la un singur furnizor responsabil
Atunci când un proiect utilizează țevi de la un producător și fitinguri de la altul, cererile de garanție sunt dificile și este posibilă nepotrivirea dimensională. Un producător care produce atât țevi, cât și fitinguri și poate certifica că ambele sunt fabricate din material PE compatibil cu indice de curgere a topiturii consistent, înlătură un risc semnificativ al proiectului.
Calitatea instalării: șapte greșeli frecvente de evitat
O armătură bine făcută eșuează în continuare dacă regulile de instalare sunt ignorate. Următoarele sunt cele mai frecvente greșeli pe care echipa noastră de asistență tehnică le-a observat în sute de proiecte.
- Necurățarea suprafeței îmbinării. Murdăria, umezeala și grăsimea de pe țeava contaminează topitura. Cerința standard este o suprafață curată și uscată; ștergeți cu o cârpă fără scame și evitați utilizarea solvenților, cu excepția cazului în care este prescris de furnizorul de fitinguri.
- Ignorând timpul și temperatura de încălzire. Atât îmbinările subîncălzite, cât și cele supraîncălzite arată similar până la presiune. Utilizați ciclul calibrat al aparatului de sudură și înregistrați parametrii pentru trasabilitate.
- Deplasarea îmbinării în timpul fazei de răcire. Polietilena cristalizează încet. Deplasarea, împingerea sau încărcarea îmbinării înainte de timpul de răcire specificat creează stres intern care poate duce la defecțiuni ductile ani mai târziu.
- Folosind o priză de dimensiune greșită sau un șurub. Un fiting de electrofuziune de 110 mm nu trebuie niciodată forțat pe o țeavă de 114,3 mm. Chiar și o nepotrivire mică de 0,5 mm poate crea goluri în zona de fuziune.
- Strângerea excesivă a fitingurilor HDPE filetate. Regula practică: o mână pe cheie, nu două. Filetele metalice deformează firele HDPE la o fracțiune din cuplul pe care l-ar rezista un fiting metalic.
- Nu suportă curse verticale. HDPE se strecoară sub sarcină continuă. Liniile verticale HDPE cu supape grele au nevoie de ancore și suporturi adecvate pentru a preveni solicitarea de tracțiune la fitinguri.
- Omiterea testului de presiune înainte de umplere. Testați linia asamblată la de 1,5 ori presiunea de lucru înainte de a acoperi șanțul. O îmbinare care se scurge la acea presiune ar fi eșuat oricum în funcțiune și costă mult mai puțin de reparat când șanțul este deschis.
Perspectiva fabricii: Testăm fitingurile și țevile în propria noastră linie de producție, dar îmbinarea finală este realizată de instalator. Acesta este motivul pentru care includem foi clare cu parametrii de sudare cu fiecare livrare și încurajăm clienții să solicite o sesiune gratuită de instruire pentru instalare înainte de începerea proiectului.
Aplicații din lumea reală după industrie
Alegerea tipurilor de fitinguri HDPE depinde în mare măsură de sectorul de utilizare finală. Fiecare sector acordă prioritate unei combinații diferite de metodă de conectare și geometrie de montare.
Alimentare cu apă municipală
Fuziunea la cap și electrofuziunea domină. Clasa de presiune PN10–PN16, SDR17 sau SDR11. Coatele, teurile și reductoarele sunt geometria esențială. Conexiunile cu flanșe apar la stațiile de pompare și la camerele supapelor.
Agricultura si irigatii
Fitingurile de compresie și fitingurile filetate sunt comune pentru liniile cu diametru mic până la DN63. Electrofuziunea este utilizată pentru rețeaua principală. Fitingurile care pot tolera expunerea UV și impacturile ocazionale ale mașinilor agricole sunt o cerință practică.
Acvacultura marina
Polietilena este alegerea standard pentru sistemele de cuști marine și liniile de admisie a apei de mare, deoarece apa sărată are un efect redus asupra PE. Suporturile speciale de susținere a țevilor și conectorii pentru cadru pe care le producem pentru structurile cu cuști plutitoare necesită fitinguri proiectate pentru încărcarea ciclică a valurilor. Fuziunea cu prize și fuziunea cap la cap sunt folosite pentru a asambla ramele de țevi.
Constructii sisteme de drenaj si apa pluviala
Fitingurile de drenaj cu sifon, care sunt linia noastră de produse dedicată, se bazează pe reductoare, decalaje și îmbinări etanșe la presiune cu dimensiuni precise. Fitingurile HDPE din serviciile de construcții sunt adesea sudate cu fuziune prin priză sau electrofuziune, deoarece aceste metode permit instalarea în apropierea structurilor existente fără lucrări la cald.
Prelucrare industrială
Conductele chimice și miniere necesită cea mai înaltă calitate a materialului: PE100 cu SDR11 este linia de bază tipică. Fuziunea cap la cap este aproape obligatorie deoarece produce cel mai neted alezaj interior și cea mai mare rezistență a îmbinării, minimizând pierderea de presiune și riscul de scurgere.
Distributie gaze
Conductele de gaz necesită o conductă neagră PE80 sau PE100 cu dungi galbene sau o conductă complet galbenă. Fitingurile de electrofuziune sunt utilizate pe scară largă deoarece parametrii procesului de sudare sunt ușor de înregistrat și certificati. Trasabilitatea fiecărui fiting - data, lotul, mașina și ID-ul sudorului - face parte din cadrul de reglementare din multe țări.
Lista de verificare a producătorului pentru comandarea fitingurilor pentru țevi HDPE
Când trimiteți o întrebare la o fabrică, cel mai bun răspuns vine de la o specificație clară. Utilizați această listă de verificare pentru a vă asigura că nimic nu este ambiguu.
- Calitatea materialului conductei: PE80 sau PE100?
- Diametrul exterior standard: metric ISO sau IPS în inci?
- SDR / evaluare de presiune: de ex. SDR11 PN16, SDR17 PN10
- Tip conexiune: fuziune cap la cap, electrofuziune, fuziune cu socket, filetat, compresie sau flanșă
- Geometrie: grade cotului, te egal sau reducător, reductor concentric sau excentric, capac, unire, adaptor
- Cantitate pe articol: cu o defalcare clară a dimensiunilor
- Culoare: negru, negru cu dungi albastre, albastru, portocaliu sau galben
- Certificare: ISO 9001, ISO 14001, rapoarte de testare a produselor și certificate de lot
- Ambalare și marcare: carton, palet, denumiri imprimate pe fiecare fiting
În calitate de producător cu mai mult de două decenii de experiență în extrudare și turnare prin injecție, vă recomandăm să nu căutați doar cea mai ieftină cotație. Consistența dimensională - toleranța diametrului exterior atât a țevii, cât și a prizei de fiting - determină dacă îmbinarea va fuziona corect pe o serie de producție completă, nu doar pe o probă din partea superioară a unui palet.
Întrebări frecvente
Care sunt diferitele tipuri de fitinguri pentru țevi HDPE?
Fitingurile pentru conducte HDPE sunt grupate în două moduri. Prin metoda de conectare: fuziune cap la cap, electrofuziune, topire cu socket, filetat, compresie și flanșat. După geometrie: coturi, teuri, reductoare, capace de capăt, adaptoare de flanșă, îmbinări și adaptoare. Fiecare tip servește unei anumite condiții de instalare și cerințe de presiune.
Cum știu ce metodă de conectare a fitingurilor HDPE să folosesc?
Potriviți metoda la mediul de lucru și cerințele comune. Pentru conductele lungi îngropate, utilizați fuziune cap la cap. În tranșee strânse sau pentru reparații, utilizați electrofuziune. Pentru liniile industriale cu diametru mic, fuziunea prizei este rapidă și fiabilă. Utilizați fitinguri filetate pentru trecerea la echipamentele metalice, fitinguri de compresie unde îmbinările trebuie demontate și adaptoare de flanșă la supape și pompe.
Fitingurile HDPE pot fi conectate la țevi din PVC sau metal?
Da, dar numai prin fitinguri de tranziție. Adaptoarele filetate, adaptoarele cu flanșă și fitingurile de compresie sunt modalitățile sigure de a îmbina HDPE cu PVC, oțel sau fontă ductilă. Nu lipiți sau sudați cu solvent HDPE pe PVC; materialele și comportamentul la întărire sunt incompatibile.
Care este diferența dintre fitingurile SDR11 și SDR17?
Fitingurile SDR11 au un perete mai gros și sunt evaluate pentru o presiune mai mare - în mod normal PN16. Fitingurile SDR17 sunt evaluate pentru aproximativ PN10. Ambele sunt realizate din același material HDPE, dar clasa SDR trebuie să corespundă întotdeauna cu clasa de țevi de pe aceeași linie, deoarece o nepotrivire modifică distribuția tensiunilor la îmbinarea topită.
Sunt fitingurile de electrofuziune mai puternice decât fitingurile de fuziune cap la cap?
Ambele metode, atunci când sunt efectuate corect, produc o îmbinare care este cel puțin la fel de puternică ca conducta în sine. Diferența este practică, nu de forță. Fuziunea cap la cap este cea mai economică pentru linii drepte de țeavă cu diametru mare; electrofuziunea este mai practică atunci când sudați o ramură sau o reparație în care o mașină de topire cap la cap nu poate fi poziționată.
Cât durează fitingurile pentru țevi HDPE?
Durata de viață a fitingurilor de țevi HDPE este, în general, de 50 de ani sau mai mult atunci când sistemul funcționează în limitele presiunii și temperaturii nominale. Materialul de montaj, calitatea îmbinării prin fuziune și solicitarea de funcționare determină împreună durata de viață reală. Prin comparație, fitingurile filetate nerestricționate au o durată de viață estimată mai scurtă și sunt cel mai bine utilizate pentru punctele de acces sau de întreținere.
Se poate folosi un fiting HDPE filetat pe o conductă de apă de înaltă presiune?
Fitingurile HDPE filetate au o presiune mai mică decât îmbinările topite. Sunt utilizate cel mai bine pentru conexiunile de tranziție la supape și contoare, unde presiunea de serviciu este sub valoarea nominală declarată de producătorul fitingurilor. Pentru rețeaua de înaltă presiune, utilizați un adaptor cu flanșă și o supapă cu flanșă în locul unei conexiuni filetate.
De unde să începeți un nou proiect de conducte HDPE
Abordarea corectă a fitingurilor de conducte HDPE nu este de a memora un catalog, ci de a înțelege condițiile de instalare, presiunea nominală și cerințele de îmbinare pentru fiecare locație. Începeți prin a fixa specificația țevii - calitatea materialului, clasa SDR și diametrul exterior. Apoi treceți la tipul de conexiune, apoi la geometrie, apoi creați o listă de materiale linie cu linie.
Pentru inginerii și profesioniștii în achiziții care preferă să lucreze direct cu o fabrică și nu cu o companie comercială, avantajul este consecvența: același material datorită unui singur lot de materie primă, proces de injecție controlat, un standard clar de inspecție și un singur contact tehnic post-vânzare.
Indiferent dacă proiectul este o rețea de apă rurală care folosește fitinguri de compresie în mii de conexiuni agricole, o conductă municipală DN800 cu reductoare topite sau o instalație de acvacultură offshore care necesită cadre și suporturi de țevi fără coroziune, sistemul de clasificare din acest ghid rămâne același. Obțineți categoriile corect, definiți condițiile limită, iar selecția produsului urmează în mod natural.


PĂSTRĂM LEGĂTURA
Despre noi
Zhejiang Fengfeng Pipe Industry Co., Ltd. folosește o injecție eficientă cu un singur șurub masini de turnat pentru inalta productivitate și consum redus de energie.
Link produse
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincia Zhejiang, China
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
