

Știri din industrie
 Acasă / Ştiri / Știri din industrie / Electrofuziune vs fuziune cap la cap: alegerea metodei potrivite de îmbinare HDPE pentru proiectul dvs
Electrofuziune vs fuziune cap la cap: alegerea metodei potrivite de îmbinare HDPE pentru proiectul dvs
 2026.11.17
 Știri din industrie
Electrofuziune vs Butt Fusion: Verdictul înainte de detaliu
Electrofuziunea câștigă atunci când conducta nu se poate mișca, când șanțul este strâns, când diametrul este între 20 mm și 250 mm sau când îmbinarea trebuie sudată, tăiată și lăsată singură fără o placă de încălzire expusă la intemperii. Fuziunea cap la cap câștigă atunci când țeava poate fi înșirată la suprafață, când diametrele urcă peste aproximativ 250 mm și când câteva sute de îmbinări dintr-un singur proiect fac o armătură mai ieftină, care merită o mașină mai grea și un echipaj mai disciplinat. O magistrală de apă de 315 mm așezată pe teren deschis este o lucrare de fuziune cap la cap. O reparație de service cu gaz de 90 mm în interiorul unui șanț de 700 mm este o lucrare de electrofuziune. Cele mai multe argumente despre cele două metode provin din aplicarea unuia dintre aceste răspunsuri la celălalt loc de muncă.
| Factorul de decizie | Electrofuziune | Fuziune la cap |
|---|---|---|
| Gama comună de diametre exterioare | 20 mm până la 400 mm, cu unele dimensiuni până la 630 mm | 63 mm până la 1600 mm, mașini mari până la 2000 mm |
| Mișcarea țevii în timpul sudării | Niciuna; fitingul se prinde și se autopresurizează | Mașina trage, aliniază și ține ambele capete ale țevii |
| Spațiu de lucru în șanțuri | Diametrul aproximativ al țevii plus lățimea unei mâini pentru cabluri | Cadrul mașinii, cursa sculei de rindeluit și jocul plăcii |
| Costul capital al mașinii | Scăzut spre mediu; o unitate de control acoperă mai multe dimensiuni | Medie spre mare; inserții, instrument de rindeluit și placă de încălzire pe bandă de dimensiune |
| Costul montajului pe îmbinare | Mai înalt; firul de încălzire și bornele sunt turnate | Inferioară; fitingul este o piesă simplă turnată sau prelucrată |
| Influența operatorului asupra sudurii | Inferioară; ciclul provine din codul de bare de montaj | Mai înalt; confruntarea, alinierea și schimbarea sunt abilități manuale |
| Expunerea la vreme a topiturii | Moderat; îmbinarea este închisă, dar conducta trebuie să fie uscată | Înalt; topitura deschisă se confruntă cu vânt, praf și ploaie |
| Înregistrare de sudură | Unitatea de control înregistrează tensiunea, timpul, temperatura ambiantă și ID-ul îmbinării | Înregistrare manuală sau semi-automată a presiunilor, timpilor și temperaturii plăcii |
| Cea mai bună potrivire tipică | Reparatii, legaturi, supape, diametre mici si medii, santuri etanse | Curse lungi, diametre mari, teren deschis, număr mare de îmbinări |
Alege electrofuziune când
- Țeava nu poate fi împinsă, trasă sau ridicată pentru a încărca o mașină de topire cap la cap
- Îmbinarea este o reparație, îmbinare, conexiune de supapă sau o ramură realizată cu o șa de filetare
- Șanțul este îngust, adânc, cu țărm sau aglomerat cu alte servicii
- Diametrul exterior este sub aproximativ 250 mm și numărul de îmbinări pe proiect este mare
- Clientul doreste o sudura inregistrata cu timpul, tensiunea si identificarea operatorului
- O tranziție de la oțel la PE trebuie făcută în interiorul unui singur fiting
Alege fuziunea la cap când
- Țeava poate fi așezată drept lângă șanț și coborâtă după sudare
- Diametrele sunt de 250 mm și mai sus, unde fitingurile de electrofuziune devin scumpe și lente
- Grosimile pereților sunt mari, de la SDR 7,4 la SDR 17 și este necesară o sudură pe secțiune completă
- Sute de îmbinări similare justifică o mașină hidraulică și un echipaj instruit
- Teurile mari, etichetele și capetele ștuț sunt fabricate din stocul de țevi la fața locului
- Linia traversează teren deschis, un râu, o zonă minieră sau o zonă industrială
Majoritatea proiectelor mari folosesc ambele. O împărțire comună este fuziunea cap la cap pentru conducta principală de 315 mm până la 630 mm, electrofuziunea pentru legăturile unde noua conductă se întâlnește cu rețeaua existentă și electrofuziunea din nou pentru fiecare reparație și fiecare conexiune de supapă care nu poate fi mutată. Tratarea celor două metode ca fiind concurenți pe întregul proiect este de obicei o greșeală; tratarea lor ca instrumente cu amprente diferite este ceea ce menține programul în mișcare.
Cum fiecare metodă formează fizic o articulație
Ambele metode topesc polietilena și o lasă să se răcească sub presiune. Diferența este de unde vine căldura și ceea ce furnizează presiunea, iar această diferență explică aproape fiecare regulă practică care urmează.
Electrofuziune: căldură generată în interiorul fitingului
Un cuplaj de electrofuziune, un cot sau un T poartă un fir de încălzire turnat chiar sub suprafața sa interioară. Unitatea de control citește codul de bare de pe fiting, aplică o tensiune definită pentru un timp definit, iar firul încălzește polimerul la interfața cu peretele conductei. Topitura se extinde, dar corpul exterior rece al fitingului și țeava însăși îl limitează, astfel încât presiunea se formează pe fața îmbinării fără nicio forță externă. Fitingul fixează, încălzește, presurizează și răcește singur îmbinarea eficient.
Ceea ce controlează operatorul este totul înainte și după acel ciclu: răzuirea țevii pentru a îndepărta stratul oxidat, marcarea adâncimii de introducere, menținerea suprafeței uscate și fără grăsimi, verificarea rotundă a țevii și lăsarea îmbinării nederanjate până la trecerea timpului de răcire. Un ciclu de sudură perfect pe o țeavă prost răzuită produce în continuare o îmbinare care se va desprinde, motiv pentru care racleta contează mai mult decât unitatea de control.
Fuziune cap la cap: căldură aplicată din exterior, presiune din mașină
Două capete de țeavă sunt prinse în mașină, reunite pentru a verifica alinierea, apoi ținute de o placă încălzită la aproximativ 200 °C până la 220 °C. Placa este îndepărtată, capetele sunt reunite într-un timp de schimbare definit, iar mașina ține îmbinarea sub presiune în timp ce un cordon se rostogolește atât pe exteriorul, cât și pe interiorul țevii. Timpii de încălzire, schimbare, îmbinare și răcire sunt calculați din grosimea peretelui și regimul de presiune în standardul de reglementare, motiv pentru care o îmbinare SDR 17 de 400 mm durează mult mai mult decât o îmbinare SDR 11 de 110 mm de lungime similară. Mașina furnizează alinierea, forța și menținerea răcirii; echipajul furnizează disciplina.
| Variabila de proces | Electrofuziune control | Fuziune la cap control |
|---|---|---|
| Încheiați pregătirea | Răzuiți întreaga circumferință până la adâncimea de inserție, îndepărtați stratul de oxid | Faceți ambele capete pătrate, îndepărtați așchiile, verificați ovalitatea |
| Alinierea | Conducta intră drept în fiting, semnele de inserție vizibile la ambele capete | Nealinierea mare și scăzută păstrată în limitele standard |
| Sursa de caldura | Sârmă de încălzire în interiorul fitingului, parametrii din codul de bare | Placa de incalzire, temperatura verificata cu un manometru independent |
| Sursa de presiune | Expansiunea topiturii în interiorul unui manșon închis | Forța hidraulică sau manuală de la mașină |
| Risc de contaminare | Praf, apă sau pământ pe suprafața proaspăt răzuită | Praf suflat de vânt pe suprafața topită deschisă a plăcii contaminate |
| Răcire | Fără mișcare și apă până când timpul de răcire este complet | Ține în mașină sub presiune până când timpul de răcire este complet |
| Înregistrări | Jurnalul unității de control al tensiunii, timpului și temperaturii ambiante | Jurnalul operatorului de presiune, timp, temperatura plăcii și numărul de îmbinare |
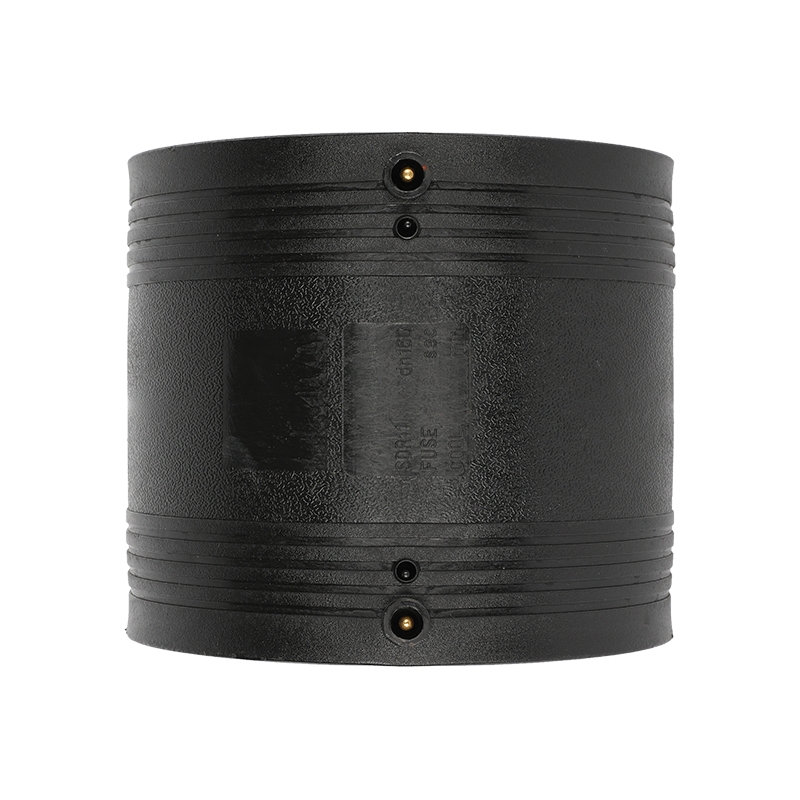
 Cuplaj egal cu electrofuziune HDPE pentru îmbinări de țevi Un cuplaj HDPE rezistent la coroziune și presiune pentru îmbinări prin electrofuziune, potrivit pentru conducte de apă, drenaj și produse chimice cu diametru mai mic, unde sunt necesare conexiuni rapide și economice. Vizualizare produs →
Diametrul, grosimea peretelui și accesul în șanț
Diametrul decide mai multe proiecte decât orice argument tehnic. Fitingurile de electrofuziune sunt economice și rapide de la 20 mm până la aproximativ 250 mm; peste 315 mm prețul de montare crește brusc, iar timpul de răcire devine o problemă de programare mai degrabă decât una tehnică. Fuziunea cap la cap începe să aibă sens de la aproximativ 110 mm și devine implicită de la 250 mm la 1600 mm. Sub 63 mm, se utilizează în mod normal fuziunea prin fuziune sau electrofuziune, deoarece o mașină de topire cap la cap nu poate prinde și alinia țevile mici în mod fiabil.
| Banda cu diametrul exterior | Metoda obisnuita | Motivul |
|---|---|---|
| 20 mm până la 63 mm | Electrofuziune or socket fusion | Fuziune la cap machines are rarely available or accurate at this size |
| 75 mm până la 160 mm | Electrofuziune, with butt fusion viable | Serviciile urbane și tranșeele strânse favorizează montarea compactă |
| 180 mm până la 315 mm | Ambele competitive | Accesul, numărarea comună și specificațiile clientului decid |
| 355 mm până la 630 mm | Fuziune la cap default, electrofusion for repairs | Costul de montare și timpul de răcire cresc abrupt în partea de sus a benzii |
| 710 mm până la 1600 mm | Fuziune la cap only in practice | Electrofuziune fittings are rarely produced at this scale |
Grosimea peretelui schimbă din nou aritmetica. O țeavă SDR 17 cu un perete modest se încălzește și se răcește rapid pe o mașină de topire cap la cap, în timp ce o țeavă SDR 7.4 cu același diametru exterior durează mult mai mult atât în faza de încălzire, cât și în cea de răcire. Ciclurile de electrofuziune sunt stabilite de fiting și de temperatura ambiantă, mai degrabă decât de peretele conductei, dar timpul de răcire crește în continuare odată cu dimensiunea, iar un cuplaj de 315 mm poate ocupa o îmbinare timp de o oră înainte de a putea fi manipulat sau testat la presiune.
Accesul este factorul pe care inginerii site-ului îl subestimează cel mai des. O mașină de topire cap la cap are nevoie de spațiu pentru cadru, cursa sculei de rindeluit, înălțimea plăcii de încălzire și spațiu pentru ridicarea țevii în cleme. Un șanț sprijinit fizic cu 400 mm de spațiu liber de lucru pe fiecare parte a țevii nu va permite acest lucru. O unitate de control prin electrofuziune, un cablu și două mâini au nevoie de mult mai puțin, iar fitingul rămâne pe țeavă, mai degrabă decât țeava să stea într-o mașină.
Echipamente, putere și logistică de șantier
De ce are nevoie de un spread de fuziune la cap
- Un cadru de mașină dimensionat la diametrul exterior, cu inserții pentru fiecare dimensiune din program
- O unealtă de rindeluit cu lame ascuțite și un set de rezervă pentru volume mari de proiecte
- O placă de încălzire cu un termometru independent și un strat curat, nedeteriorat
- O pompă hidraulică sau o pompă manuală evaluată pentru presiunea de îmbinare cerută de grosimea peretelui
- Un generator dimensionat pentru pompă și placă, plus echipament de ridicare, role și adăposturi
Calculul presiunii este locul în care echipajele neexperimentate pierd articulațiile. Presiunea de îmbinare depinde de grosimea peretelui conductei și de suprafața efectivă a cilindrului respectiv a mașinii specifice, astfel încât un tabel de presiune de la o altă mașină nu poate fi copiat. Mașinile moderne afișează adesea presiunea manometrică necesară odată ce dimensiunea și SDR sunt introduse, iar această valoare ar trebui verificată în raport cu graficul producătorului înainte de a începe sudarea în producție.
De ce are nevoie un răspânditor de electrofuziune
- O unitate de control cu scanare coduri de bare, compensare a temperaturii ambientale și descărcare de date
- Cabluri de sudura in stare buna, verificate pentru limitele de lungime si coroziunea terminalelor
- Un generator sau o sursă de alimentare cu capacitate suficientă pentru curentul de vârf al celui mai mare fiting
- O racleta manuala sau o racleta mecanica potrivita cu diametrul conductei
- O clemă externă pentru dimensiuni mai mari, un marker curat pentru adâncimea de inserare și un cort de lucru
Unitățile de electrofuziune atrag curent mare la tensiune joasă, iar cablurile lungi creează căderi de tensiune pe care unitatea nu o poate compensa complet. Un generator care pornește fără probleme o mașină de topire cap la cap poate fi totuși marginal pentru un cuplaj mare, mai ales atunci când mai multe îmbinări sunt spate în spate. Pe locurile îndepărtate, alimentarea ar trebui să fie dimensionată din programul de montaj, mai degrabă decât dintr-o singură îmbinare, iar unitatea de control trebuie verificată pentru toleranța de tensiune înainte de prima sudare a zilei.
 Aparat de sudura prin fuziune cap la cap pentru PE, PP si PVC Mașină automată de topire cap la cap cu încălzire prin inducție și fără material de umplutură, potrivită pentru îmbinările țevilor din PE, PP și PVC unde puterea și costul instalat contează. Vizualizare produs →
Modelul de cost din spatele alegerii
Prețul potrivit este numărul citat de oameni, dar rareori numărul decide. Costul instalat pe îmbinare are patru părți: fitingul sau consumabilul, capitalul mașinii anulat în timpul proiectului, forța de muncă pentru instalare, sudură și răcire și costul de reprelucrare sau inspecție. Electrofuziunea aduce costuri în fiting și îl scoate din mașină și din manoperă. Fuziunea cap la cap inversează acest echilibru, motiv pentru care pragul de rentabilitate se mișcă cu numărul de îmbinări, mai degrabă decât cu dimensiunea țevii.
Acolo unde electrofuziunea costă mai mult
Cuplajul în sine transportă firul de încălzire, bornele și complexitatea turnării, astfel încât un cuplaj de electrofuziune de 250 mm poate costa de mai multe ori un cuplaj simplu de fuziune cap la cap. Timpul de răcire menține, de asemenea, un echipaj în loc pe dimensiuni mai mari.
Unde fuziunea la cap costa mai mult
Mașina, inserțiile, instrumentul de rindeluit și placa de încălzire sunt un element capital, iar fiecare bandă de dimensiune are nevoie de propriul set. Timpul de instalare per articulație este mai lung, iar echipajul trebuie să fie instruit și certificat la un nivel superior.
Factorul de reluare
O îmbinare de electrofuziune eșuată înseamnă de obicei tăierea unui fiting. O îmbinare de fuziune cap la cap eșuată înseamnă tăierea unei secțiuni de țeavă și, eventual, pierderea unui șir întreg sudat în aceeași zi cu aceeași placă defectă.
Costul instalat ilustrativ per îmbinare, indexat la o îmbinare de fuziune cap la cap de 250 mm ca 100
Fuziune cap la cap 110 mm
Electrofuziune 110 mm
Fuziune cap la cap 250 mm
Electrofuziune 250 mm
Fuziune cap la cap 400 mm
Electrofuziune 400 mm
Index construit din prețul potrivit, anularea mașinii, timpul personalului și inspecția. Cotațiile reale variază foarte mult în funcție de țară, monedă și volumul proiectului; utilizați acest lucru doar pentru a vedea forma curbei.
Curba este mesajul practic. La 110 mm distanța dintre metode este modestă și se închide ușor prin dificultăți de acces, deoarece o mașină care nu poate ajunge la îmbinare are costuri infinite. La 400 mm, decalajul este suficient de mare încât electrofuziunea este în mod normal rezervată pentru reparații, legături și îmbinările pe care o mașină nu le poate atinge fizic. La un proiect cu 40 de îmbinări de 160 mm, prima de montaj pentru electrofuziune poate fi mai mică decât cumpărarea sau închirierea unei mașini plus inserții. La un proiect cu 400 de îmbinări de 250 mm, prima de montare depășește de obicei costul mașinii și economia de muncă trebuie argumentată cu atenție.
Modele de calitate, inspecție și defecțiuni comune
Ambele metode produc îmbinări care se apropie de rezistența țevii părinte atunci când parametrii sunt corecti și ambele eșuează în moduri previzibile atunci când nu sunt. Tiparele de defecțiune sunt suficient de diferite încât rutina de inspecție trebuie să se schimbe odată cu metoda, care este adesea motivul real pentru care o specificație denumește un proces și îl exclude pe celălalt.
| Defect | Metoda | Cauza obisnuita | Prevenirea |
|---|---|---|---|
| Suduri la rece sau lipsă de topire | Fuziune la cap | Farfuria prea rece, timpul de înmuiere prea scurt, schimbarea lentă | Placă calibrată, cronometru, burghiu cu schimbare pentru două persoane |
| Nealiniere mare-scăzută | Fuziune la cap | Clemele nu sunt reglate, țeavă ovală forțată în mașină | Verificați alinierea uscată înainte de încălzire, rotunjiți din nou clemele |
| Goluri la interfață | Electrofuziune | Umiditate sau sol pe suprafața răzuită | Răzuiți imediat înainte de asamblare, mențineți suprafața acoperită |
| Fără sudură sau scurtcircuit | Electrofuziune | Dimensiune greșită a montajului, bobină deteriorată, alimentare instabilă | Potriviți OD și SDR, scanați codul de bare, verificați tensiunea |
| Conductă scoasă în timpul răcirii | Electrofuziune | Semn de inserare ignorat, conductă în tensiune | Marcați adâncimea, sprijiniți țeava, țineți până se răcește |
| margele supradimensionate sau neuniforme | Fuziune la cap | Presiune de îmbinare în exces, temperatură greșită a plăcii | Urmați regimul de presiune, măsurați talonul pe diagramă |
| Creștere lentă a fisurilor în serviciu | ambele | Contaminare, răcire slabă, stingerea apei | Timp de răcire complet, fără răcire forțată, mediu curat |
Inspecția de fuziune cap la cap începe cu mărgele. O îmbinare corectă prezintă un cordon dublu pe ambele părți ale sudurii, uniform în înălțime, fără decalaj între capetele țevii și fără incluziuni vizibile. Standardul oferă dimensiunile marginilor pentru fiecare grosime a peretelui, iar o margine în afara acestui interval este un semnal pentru a tăia îmbinarea mai degrabă decât pentru a o apăra. Inspecția prin electrofuziune este diferită: multe fitinguri poartă un indicator de fuziune care crește atunci când presiunea și temperatura corecte au fost atinse, dar indicatorul nu dovedește că suprafața a fost răzuită.
Pentru liniile critice, testarea distructivă a îmbinărilor probelor realizate în aceleași condiții este singura modalitate de a demonstra că procedura, mașina și echipajul lucrează împreună. Inspecția cu ultrasunete este disponibilă pentru sudurile prin fuziune cap la cap și este utilizată pentru lucrări cu gaz și apă cu diametru mare, în timp ce testarea presiunii hidrostatice rămâne testul final de acceptare pentru linia finalizată, efectuată numai după ce fiecare îmbinare și-a încheiat timpul complet de răcire.
Vremea, mediul și condițiile zilnice ale șantierului
Vremea afectează cele două metode în locuri diferite, iar înțelegerea locului în care este expusă îmbinarea vă spune ce adăpost să construiți.
Vreme rece
Sub aproximativ 5 °C, polietilena devine mai rigidă și topitura se răcește mai repede. Multe unități de electrofuziune acceptă o intrare de temperatură ambientală și ajustează ciclul, în timp ce fuziunea cap la cap necesită încălzire mai lungă și protecție suplimentară a plăcii. Preîncălzirea capetelor țevilor este o practică standard pentru fuziunea prizei în condiții de frig și merită luată în considerare și pentru electrofuziune.
Căldură și soare direct
Țeava așezată în plin soare se poate extinde suficient pentru a împinge din aliniere o îmbinare proaspăt făcută. Îmbinările prin electrofuziune sunt deosebit de vulnerabile deoarece fitingul nu fixează țeava împotriva mișcării axiale. Umbriți țeava sau lăsați semnele de inserție vizibile și verificați-le după răcire.
Vânt și praf
Fuziunea cap la cap expune polimerul topit la aer în timpul schimbării. Nisipul și praful suflați de vânt aterizează pe topire și devin incluziuni. Un cort sau un paravan în jurul mașinii nu este opțional pe locurile expuse, iar plăcile trebuie păstrate acoperite între îmbinări.
Ploaie și umiditate
Apa de la interfața de electrofuziune se transformă în abur și creează goluri în interiorul sudurii. O țeavă umedă trebuie să fie uscată și răzuită din nou, nu ștersă și sudată. Fuziunea cap la cap tolerează mai bine pământul umed, dar ploaia de pe placa de încălzire distruge stratul de acoperire și modifică transferul de căldură.
Regula generală este simplă. Electrofuziunea protejează topitura, dar nu și suprafața, așa că disciplina este în pregătire. Fuziunea cap la cap nu protejează nimic, așa că disciplina este în adăpost, placa și timpul de schimbare. Un echipaj care construiește un cort adecvat și menține placa curată va produce îmbinări cap la cap mai bune decât un echipaj cu o mașină mai nouă și fără adăpost.
Potrivirea metodei la aplicație
Aplicația decide mai multe specificații decât preț. Rețelele de gaze, utilitățile de apă potabilă și instalațiile industriale au fiecare propriile standarde, iar aceste standarde numesc adesea metodele acceptabile de îmbinare înainte ca antreprenorul să aibă vreun cuvânt de spus.
| Aplicație | Metoda preferată | De ce |
|---|---|---|
| Rețeaua de transport al apei potabile | Fuziune la cap from 250 mm | Curse lungi, diametru mare, cost redus pe îmbinare, sudare pe secțiune completă |
| Distribuție urbană și conexiuni de servicii | Electrofuziune | Treneuri strânse, lungimi scurte, te-uri și tranziții frecvente |
| Distributie gaze | Electrofuziune, butt fusion on steel-size mains | Date de sudură înregistrate, capacitate de reparare, spațiu de lucru redus |
| Linii de nămol și decantare miniere | Fuziune la cap | Diametru mare, perete greu, toleranță mare la uzură, fabricație pe șantier |
| Colectarea levigatului de la depozitul de deșeuri și a gazelor | ambele | Fuziune la cap for headers, electrofusion for laterals and repairs |
| Irigații și agricultură | Electrofuziune or socket fusion | Diametre mici, presiune scăzută, echipament minim pe șantier |
| Sisteme de drenaj a clădirilor și acoperișuri sifonice | Electrofuziune | Goluri de tavan închise, fitinguri de ramificație, pătrunderi rezistente la foc |
| Cuști plutitoare și spărgătoare de valuri | Fuziune la cap plus mechanical brackets | Conducte de cadru mare sudate pe mal, console prinse cu șuruburi sau prinse |
| PE-RT II linii de încălzire și proces | Electrofuziune or butt fusion by size | Alezajul mic favorizând fitingurile, colectoare mai mari sudate la fața locului |
Acolo unde linia schimbă direcția, se reduce sau se ramifică, programul de montare contează la fel de mult ca și metoda de sudare. Un T de fuziune cap la cap la 400 mm este adesea fabricat din țeavă și sudat la fața locului, în timp ce un T de electrofuziune de 110 mm vine ca o singură piesă turnată prin injecție, cu bobina deja înăuntru. Prin urmare, alegerea metodei determină și dacă armăturile pot fi livrate complete sau trebuie să fie construite de către echipaj.
 HDPE Butt Fusion Equal Tee pentru conexiuni de ramificație Un T egal HDPE rezistent la coroziune și presiune pentru conexiuni de ramificație prin fuziune cap la cald, disponibil în dn 63–630 mm cu opțiunile SDR17, SDR13.6 și SDR11. Vizualizare produs →
Calitatea materialului, SDR și disponibilitatea fitingurilor
Parametrii de sudare aparțin atât materialului cât și metodei. PE100 și noile clase PE100-RC sunt standardul pentru conductele de apă și gaz îngropate, PE80 apare în continuare pe rețelele mai vechi și stocurile de reparații, iar PE-RT II este utilizat pentru încălzire la temperaturi mai ridicate și sarcini de proces. Un fiting trebuie să se potrivească cu țeava în diametrul exterior, SDR și calitatea materialului, deoarece o nepotrivire a grosimilor pereților lasă un pas la interfață pe care niciun ciclu nu o poate corecta.
Un cuplaj de fuziune cap la cap, un reductor sau un teu poate fi prelucrat din același material PE100 ca și conducta, ceea ce înseamnă că un producător poate furniza o dimensiune pentru care nu există matriță. Un fiting de electrofuziune nu poate fi improvizat în același mod: geometria bobinei, pozițiile terminalelor și parametrii codului de bare sunt fixate la matriță. Această diferență explică de ce dimensiunile mari neobișnuite, teurile unice și piesele de tranziție sunt în mod normal articole de fuziune cap la cap, în timp ce dimensiunile standard de la 20 mm la 315 mm sunt în mod normal articole de electrofuziune.
Disponibilitatea modelează și planul. Un proiect care combină ambele metode necesită ambele game de fiting la fața locului, plus fitingurile de tranziție potrivite, unde PE întâlnește oțel, alamă sau o supapă. Şaile de filetare, reductoarele de electrofuziune, adaptoarele PE-oţel şi supapele de oprire fac parte din familia de electrofuziune, în timp ce capetele, inelele de suport şi adaptoarele cu flanşe sunt de obicei piese de fuziune cap la cap. Ordonarea ambelor familii față de același program evită situația în care rulajul principal este complet și ultimele trei conexiuni așteaptă șase săptămâni pentru o cuplare. Detalii despre gamele produse în fabricile noastre proprii, inclusiv familiile de produse montate și sudate, sunt prezentate pe pagina de profil a companiei .
Competența echipajului și trasabilitatea sudurii
Electrofuziunea este adesea descrisă ca metoda care elimină abilitățile operatorului din ecuație. Asta este doar pe jumătate adevărat. Ciclul este controlat, dar pregătirea nu este, iar o țeavă prost răzuită eșuează la fel de fiabil ca una prost încălzită. Ceea ce electrofuziunea reduce cu adevărat este diferența dintre operatori: doi tehnicieni instruiți care folosesc aceeași unitate și aceeași racletă ar trebui să producă îmbinări care diferă foarte puțin.
Fuziunea la cap este mai sensibilă la tehnică. Confruntarea, alinierea, temperatura plăcii, viteza de schimbare și presiunea, toate stau cu echipajul, iar un singur obicei purtat de-a lungul unui întreg schimb poate afecta zeci de articulații înainte ca cineva să observe. Calificarea operatorului la o schemă recunoscută, cu re-testări periodice, este singurul control de încredere. Procedura scrisă contează mai puțin decât dacă echipajul o urmează de fapt atunci când șanțul este ud și programul întârzie.
Trasabilitatea este locul în care cele două metode se separă pentru proprietarii de active. O unitate de electrofuziune modernă înregistrează numărul articulației, ora, tensiunea, temperatura ambiantă și uneori poziția GPS, iar acel fișier poate fi predat ca parte a pachetului așa cum a fost construit. Înregistrările de fuziune cap la cap sunt de obicei manuale, iar calitatea lor depinde de cât de serios tratează supervizorul foaia de jurnal. Pentru conductele care vor fi cartografiate și menținute timp de cincizeci de ani, o înregistrare digitală a sudură pentru fiecare îmbinare este un adevărat activ operațional, nu documente. Acolo unde o procedură completă de sudare trebuie încă construită de la zero, nostru ghid pentru sudarea conductelor HDPE acoperă secvența pas cu pas mai detaliat.
O listă de verificare practică înainte de a vă angaja
- Confirmați intervalul de diametre, grosimea peretelui și gradul de material al fiecărei îmbinări de pe desen, nu doar al rulajului principal.
- Mergeți pe șanț și măsurați spațiul liber de lucru în cele mai strânse trei puncte.
- Numărați îmbinările și separați-le în categorii deschise, legate și reparații.
- Verificați dacă specificația clientului sau standardul de utilitate denumește o metodă de îmbinare aprobată.
- Prețul fitingurilor pentru ambele metode la dimensiunile și cantitățile reale implicate.
- Adăugați capitalul mașinii, inserțiile și capacitatea generatorului la partea de fuziune cap la cap a comparației.
- Confirmați statutul de pregătire și certificare a echipajului care va realiza efectiv articulațiile.
- Decideți cum vor fi capturate și predate înregistrările de sudură, apoi verificați dacă echipamentul le suportă.
- Planificați adăposturi, corturi și paravane înainte de primul schimb, mai degrabă decât după primul test eșuat.
- Acordați succesiunea inspecției și a testului de presiune, inclusiv timpul de răcire care trebuie respectat înainte de testare.
Întrebări frecvente
Se poate folosi electrofuziunea pe o conductă umedă?
Nu. Apa de la interfață se transformă în abur în timpul ciclului și lasă goluri în interiorul sudurii, care poate trece un scurt test de presiune și poate eșua luni mai târziu. Uscați țeava, apoi răzuiți din nou suprafața înainte de asamblare. Ștergerea unei țevi umede și sudarea acesteia este una dintre cele mai frecvente cauze ale defecțiunilor de exfoliere la fața locului.
Este fuziunea cap la cap mai puternică decât electrofuziunea?
Ambele metode pot produce îmbinări care se apropie de rezistența conductei de bază atunci când parametrii și pregătirea sunt corecte. Diferența este controlul procesului mai degrabă decât puterea de vârf. Îmbinările prin electrofuziune sunt mai puțin sensibile la tehnica echipajului în timpul ciclului de sudare, în timp ce îmbinările prin fuziune cap la cap sunt mai puțin sensibile la umiditatea suprafeței și contaminarea, deoarece topitura este generată proaspătă la interfață.
Care este cel mai mic diametru pentru fuziunea cap la cap?
Majoritatea mașinilor de la producători reputați încep de la 63 mm, unele modele ușoare de atelier ajungând la 50 mm. Sub aceasta, alinierea și prinderea devin nesigure, iar fuziunea prizei sau electrofuziunea este alegerea practică. Peste 63 mm, clasa mașinii și setul de inserturi determină intervalul.
Cât timp înainte ca o articulație să poată fi testată la presiune?
Trebuie respectat timpul complet de răcire din standardul aplicabil. Pentru îmbinările cap la cap mari, acest lucru poate dura câteva ore, iar pentru cuplajele mari prin electrofuziune, numai faza de răcire poate dura aproape o oră. Testarea presiunii unei îmbinări care încă se răcește poate muta interfața și poate crea un defect care nu era acolo la sfârșitul sudurii.
Electrofuziunea poate uni două țevi de dimensiuni diferite?
Da, prin reductoare de electrofuziune și teuri reducătoare, care sunt realizate ca fitinguri unice, cu bobina acoperind tranziția. Butt fusion se ocupă, de asemenea, de schimbările de dimensiune prin inserții reducătoare sau reductoare dedicate. Limita este diferența de grosime a peretelui la interfață, nu numai diametrul exterior.
Am nevoie de un generator pentru sudarea prin electrofuziune?
De obicei, da la fața locului, deoarece curentul de vârf al unui fiting mare poate depăși ceea ce va furniza o sursă mică de șantier. Unitatea trebuie dimensionată de la cea mai mare racordare din program și de la lungimea cablului, iar alimentarea trebuie verificată pentru stabilitatea tensiunii înainte de prima îmbinare a zilei.
Ce temperaturi ambientale sunt acceptabile?
Majoritatea unităților de control prin electrofuziune stabilesc un interval de lucru de aproximativ minus 5 °C până la plus 45 °C, cu ajustarea ciclului pentru temperatura ambientală. În afara acestui interval, sunt necesare măsuri suplimentare. Fuziunea cap la cap poate fi efectuată în condiții mai reci, cu timpi mai lungi de încălzire și adăpost adecvat, dar placa și capetele conductei trebuie protejate de vânt și zăpadă.
PE-RT II poate fi alăturat prin ambele metode?
Da. Țeava PE-RT II este îmbinată cu fitinguri de electrofuziune și de fuziune cap la cap potrivite, cu parametri stabiliți mai degrabă de material decât de metodă. Amestecarea fitingurilor PE100 și PE-RT II pe aceeași îmbinare nu este acceptabilă, deoarece comportamentul în topitură și presiunea nominală diferă.
Câte articulații poate completa un echipaj într-o zi?
La lucrările de electrofuziune de 110 mm, o echipă bine organizată de două persoane poate finaliza câteva zeci de îmbinări într-o tură, limitate în principal de răzuire și răcire. În cazul lucrărilor de fuziune cap la cap de 250 mm, zece până la douăzeci de îmbinări pe zi reprezintă o rată de producție realistă, odată ce instalarea, confruntarea și răcirea sunt socotite sincer. Dublarea unui echipaj nu dublează puterea decât dacă mașina, adăpostul și manipularea conductelor sunt planificate în jurul acesteia.
Care metodă este mai ieftină pentru un kilometru de țeavă de 200 mm?
Depinde de acces și de numărul de îmbinări mai degrabă decât de diametru. Pentru o rulare dreaptă în teren deschis, cu aproximativ 90 de îmbinări, fuziunea cap la cap este de obicei mai ieftină odată ce mașina este amortizată pe tot parcursul proiectului. Pentru o alergare printr-un oraș cu lungimi scurte, multe legături și un șanț îngust, electrofuziunea câștigă adesea chiar dacă fitingurile costă mai mult, deoarece alternativa este o mașină care nu poate fi poziționată.
Pot amesteca cele două metode într-o singură conductă?
Da, și majoritatea proiectelor o fac. Circuitul principal este sudat prin fuziune cap la cap, iar elementele de legătură, racordurile supapelor și reparațiile folosesc fitinguri de electrofuziune. Ceea ce trebuie să rămână consecvent este calitatea materialului, SDR și nivelul de presiune pe întreaga linie, iar înregistrările de inspecție trebuie să identifice ce metodă a produs fiecare îmbinare.



PĂSTRĂM LEGĂTURA
Despre noi
Zhejiang Fengfeng Pipe Industry Co., Ltd. folosește o injecție eficientă cu un singur șurub masini de turnat pentru inalta productivitate și consum redus de energie.
Link produse
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincia Zhejiang, China
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
