

Știri din industrie
 Acasă / Ştiri / Știri din industrie / Cât durează fitingurile pentru țevi HDPE: aplicații practice, selecție, performanță și
Cât durează fitingurile pentru țevi HDPE: aplicații practice, selecție, performanță și
 2026.10.26
 Știri din industrie
Fitinguri pentru țevi HDPE: 50 de ani este o bază de proiectare, nu o dată de expirare
Fitingurile pentru țevi HDPE pot dura 50 de ani sau mai mult în majoritatea sistemelor de apă, gaz și industriale, iar serviciul de 100 de ani este realist atunci când compusul, grosimea peretelui și procedura de fuziune sunt potrivite corect. În fabricarea fitingurilor pentru țevi, acest rezultat nu este determinat doar de țeavă. Soclul, mufa și zona de fuziune a fitingului trebuie să fie turnate dintr-un compus PE cu o rezistență minimă necesară verificată, iar îmbinarea de câmp trebuie să fie realizată fără contaminare, umiditate sau deviere de temperatură.
Pentru un producător, revendicările pe viață încep cu testarea de regresie ISO 9080. „50 de ani” este derivat din extrapolarea datelor de rezistență hidrostatică la 20°C. Este o bază de proiectare, nu o numărătoare inversă a eșecului. Multe conducte din PE excavate instalate în anii 1970 încă testează peste nivelul lor de presiune inițial. Fitingurile turnate din aceeași familie PE100 se comportă în același mod, cu condiția ca procesul de turnare prin injecție să nu introducă concentrații de tensiuni sau material degradat.
Ce determină de fapt durata de viață a unui fiting HDPE?
Durata de viață a montajului poate fi grupată în trei domenii controlabile: calitatea materialului, calitatea turnării și integritatea îmbinării. O defecțiune la oricare dintre ele poate reduce un sistem de 100 de ani la un ciclu de reparații de 10 ani.
Grad material
PE80 și PE100 sunt cele două familii comune. PE100 are o rezistență minimă necesară mai mare la 20°C și o rezistență mai bună la creșterea lentă a fisurilor. Pentru sistemele sub presiune îngropate, PE100 este cea mai comună recomandare pentru o durată de viață de 50 de ani.
Calitate turnare
Fitingurile turnate prin injecție depind de răcirea uniformă și liniile de sudură controlate. Un mucegai de calitate scăzută sau o remacinare excesivă poate crea microgoluri și stres intern, care modifică timpul de inițiere a fisurilor.
Integritatea comună
Fuziunea cap la cap, electrofuziunea și fuziunea prin soclu necesită pregătirea adecvată a suprafeței, timp de încălzire și timp de răcire. Îmbinarea este locația cea mai probabilă pentru o defecțiune prematură, nu peretele de montaj.
Metode de conectare și durată de viață: fuziune cap la cap, electrofuziune și fuziune cu prize
Articulația este zona cu cel mai mare risc. Următoarele fitinguri turnate sunt proiectate pentru a menține acea zonă la fel de puternică ca peretele conductei.
Fitinguri de fuziune cap la cap
Fuziunea cap la cap creează o sudură continuă prin încălzirea capetelor țevilor pe o placă de oglindă și apăsând-le împreună. Îmbinările prin fuziune cap la cap realizate corespunzător au o rezistență la tracțiune egală sau mai mare decât țeava principală. Pentru conductele de apă cu diametru mare și liniile industriale, aceasta este metoda dominantă. Un teu egal cu presiune nominală tipică din seria de fuziune cap la cap este fabricat din PE100 și are o față de fuziune care îndeplinește cerințele de geometrie ale DVS 2207 sau ISO 21307.
 HDPE Butt Fusion Equal Tee pentru rețea cu diametru mare Acest teu egal face parte din seria de fuziune cap la cap, ideal pentru conductele de apă și liniile industriale unde sudurile continue se potrivesc sau depășesc rezistența țevii. Vizualizare produs →
Fitinguri de electrofuziune
Fitingurile de electrofuziune conțin un fir de rezistență încorporat care topește polimerul din jur. Această metodă este utilizată pe scară largă pentru reparații, legături și ramuri de diametru mediu unde spațiul este limitat. Durata de viață a unei îmbinări prin electrofuziune depinde de timpul de încălzire, temperatura ambiantă și răcirea completă înainte de aplicarea presiunii. Un cuplaj cu suprafețe curate ale mufei și o bobină neexpirată este capabil să mențină aceeași clasă de presiune ca și conducta.
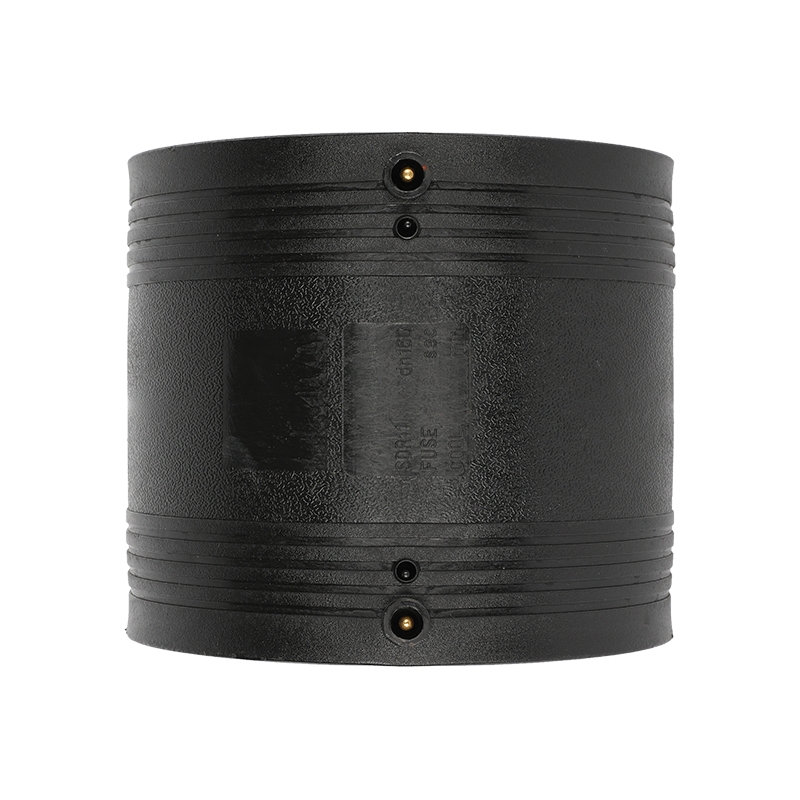
 Cuplaj egal cu electrofuziune HDPE cu bobină încorporată Acest cuplaj se potrivește reparațiilor și legăturilor în spații înguste, utilizând topirea sârmei de rezistență pentru a menține aceeași clasă de presiune ca și conducta. Vizualizare produs →
Fitinguri Socket Fusion
Fuziunea prizei este comună pentru țevile cu diametru mic de până la 110 mm. Fitingul este încălzit pe o priză de încălzire pentru un timp specificat, apoi este împins pe capătul țevii. Această metodă este rapidă și economică, dar adâncimea prizei și timpul de încălzire sunt critice. Dacă fitingul este supraîncălzit sau complet introdus după o întârziere lungă, zona de sudură poate deveni fragilă. Atunci când adâncimea prizei este controlată în limitele toleranței șablonului, îmbinarea își păstrează valoarea maximă de presiune.
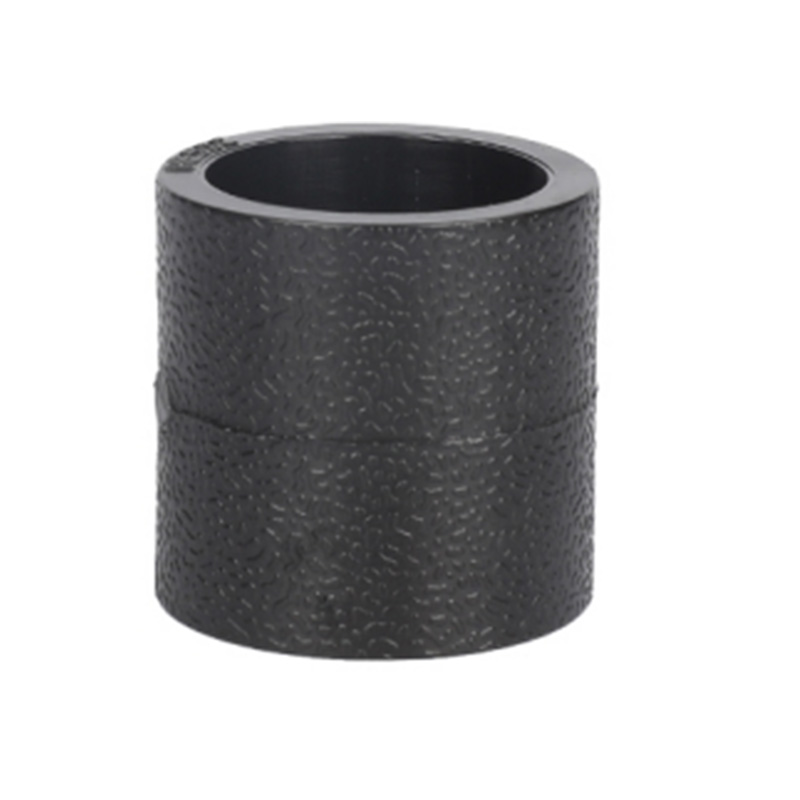 Mufă HDPE Fusion Equal Cuplaj pentru țevi mici Pentru țevi de până la 110 mm, acest cuplaj oferă îmbinări rapide și economice atunci când adâncimea mufei și timpul de încălzire sunt controlate cu atenție. Vizualizare produs →
Indiferent de tipul de conectare, zona de fuziune trebuie răcită natural. În timpul răcirii îmbinării nu trebuie aplicate apă pulverizată, aer comprimat sau încărcare forțată. A Lista de verificare a conexiunii HDPE rezistente la scurgeri ar trebui revizuit înainte ca fiecare echipaj să înceapă sudarea.
Evaluarea presiunii, temperatura și expunerea la substanțe chimice: cum își schimbă durata de viață
O durată de viață de 50 de ani este întotdeauna cotată la 20°C pentru apă sub presiune constantă. Sistemele reale funcționează adesea la temperaturi diferite, cu sarcini ciclice sau fluide agresive. Proiectantul sistemului trebuie să ajusteze presiunea nominală, clasa de perete sau ambele. Tabelul de mai jos rezumă condițiile comune.
| Stare | Efectul asupra vieții de montare | Îndrumări practice |
|---|---|---|
| SDR 11 / PN16 la 20°C | Durată de viață de 50 de ani | Standard pentru apă și gaz îngropat |
| SDR 17 / PN10 la 20°C | 50 de ani de viață la presiune mai mică | Utilizați acolo unde presiunea este moderată |
| Presiunea ciclică | Oboseala poate începe la concentrații de stres | Alegeți SDR 11 sau mai gros pentru supratensiuni repetate |
| Apă susținută la 40°C | Presiunea admisibilă a scăzut cu aproximativ 60% | Reduceți presiunea sau creșteți grosimea SDR |
| Oxidanți chimici | Poate accelera creșterea lentă a fisurilor | Confirmați compatibilitatea chimică înainte de utilizare |
Aceste numere nu reprezintă o garanție exactă pentru fiecare instalare. Ele ilustrează de ce aceeași armătură poate dura 100 de ani într-o fabrică și doar 15 ani într-o alta dacă nu sunt luate în considerare creșterile de presiune sau temperatura.
Dovezi de teren: ce arată studiile dezvăluite
Țevile și fitingurile HDPE excavate de la primele instalații municipale oferă cele mai convingătoare date. În mai multe studii, țevile de polietilenă îndepărtate după 30 până la 50 de ani de funcționare au păstrat mai mult de 90% din rezistența lor inițială la tracțiune. Fitingurile din aceeași perioadă, atunci când au fost îndepărtate și testate, nu au prezentat nicio degradare a peretelui dincolo de stratul de oxidare așteptat de mai puțin de 0,5 mm.
Graficul de mai jos arată intervalul de viață de serviciu sub diferite niveluri de control:
PE100, fuziune corectă, apă curată
PE100, fuziune corectă, presiune ciclică
PE80, calitate medie de instalare
Fuziune slabă sau articulație supraîncărcată
Punctul important este că viața potrivită nu este doar un atribut al produsului. Este un atribut de sistem care include fitingul, îmbinarea și istoricul de funcționare.
Greșeli de instalare și întreținere care scurtează durata de viață a fitingului
Majoritatea defecțiunilor premature ale sistemelor HDPE sunt cauzate mai degrabă de erori de instalare decât de degradarea materialului. Următoarea listă de verificare abordează cele mai frecvente probleme pe care le observăm în munca noastră de asistență cu contractorii și distribuitorii.
- Încălzirea țevii și montarea în nisip, murdărie sau ploaie introduce contaminare care slăbește interfața de fuziune.
- Utilizarea unui încălzitor cu priză la o temperatură greșită creează fie o topire incompletă, fie o degradare termică.
- Tragerea îmbinării în aliniere în timpul răcirii creează tensiuni de tracțiune reziduale.
- Aplicarea presiunii înainte de răcirea completă permite zonei de sudură să se desprindă.
- Depozitarea fitingurilor lângă solvenți, păcură sau oxidanți puternici poate provoca crăparea suprafeței.
- Folosirea alezoarelor metalice sau a lamelor care creează suprafața țevii lasă puncte de concentrare a tensiunii.
O regulă simplă: dacă nu ați ține fața de fuziune cu mâna goală în timpul procesului, piesele nu sunt suficient de curate. Urmărirea procedurii de aderare a producătorului este cea mai fiabilă modalitate de a menține valabilitatea unui rating de 50 de ani.
Cum să confirmați că fitingul va îndeplini viața așteptată
Cumpărătorii pot reduce riscul pe termen lung verificând patru detalii înainte de acceptare: gradul PE marcat pe fiting, SDR sau clasa de presiune, standardul aplicabil și data producției. O armătură cu un marcaj neclar de trasabilitate a materialului creează o durată de viață neverificabilă.
La nivel de producție, o modalitate fiabilă de a evalua calitatea turnării este inspectarea zonei porții și a liniilor de fulger. Un fiting turnat trebuie să aibă o culoare uniformă, să nu aibă urme de arsuri și să nu aibă urme vizibile de chiuvetă pe secțiunile groase. Dacă este posibil, solicitați certificate de încercare hidrostatică sau înregistrări de încercare de presiune pe termen scurt de la același lot de producție.
Pentru proiectele mari, lucrul cu o fabrică care controlează întregul proces de la selecția rășinii până la testarea presiunii finale este un avantaj practic. Al nostru instalație de producție folosește aceleași grade PE100 pentru gamele de fuziune cap la cap, electrofuziune și fuziune de soclu, astfel încât întreaga rețea îmbătrânește la o rată constantă.
Întrebări frecvente
Racordurile pentru țevi HDPE durează mai puțin decât țeava HDPE?
Nr. Fitingurile realizate din aceeași calitate PE și clasificate pentru aceeași clasă de presiune au aceeași bază de proiectare ca și conducta. Îmbinarea este piesa care se poate defecta mai devreme, așa că procedura de îmbinare contează mai mult decât fitingul în sine.
Ce înseamnă de fapt ratingul de 50 de ani?
Înseamnă că materialul are o rezistență minimă necesară care, atunci când este extrapolată prin metodele ISO 9080, suportă o presiune internă continuă timp de 50 de ani la 20°C fără defecțiuni. Nu este o garanție de înlocuire după 50 de ani; multe sisteme durează mult mai mult.
Poate fi reutilizat un fiting de electrofuziune?
Nu. Odată ce firul de rezistență a fost încălzit și polimerul s-a topit, bobina electrică și suprafața prizei sunt consumate. Reutilizarea unui fiting de electrofuziune este nesigură și invalidează presiunea nominală.
Expunerea la UV reduce durata de viață a fitingurilor HDPE?
Expunerea prelungită la lumina intensă a soarelui va înnegri sau creta suprafața, dar HDPE stabilizat cu negru de fum își păstrează cea mai mare parte a rezistenței sale mecanice. În instalațiile supraterane, protejați fitingurile de UV direct pentru durata de viață prevăzută.
Care este diferența dintre PE80 și PE100 în ceea ce privește durata de viață a fitingului?
PE100 are o rezistență minimă necesară mai mare, ceea ce permite un perete mai subțire pentru aceeași presiune sau o presiune mai mare pentru același perete. PE100 prezintă, de asemenea, o rezistență mai bună la creșterea lentă a fisurilor, ceea ce îl face alegerea preferată pentru o durată de viață de 50 de ani.
Pot folosi același fiting pentru apa potabilă și apa uzată?
Pentru majoritatea aplicațiilor municipale, da. Fitingurile PE100 pot fi utilizate pentru ambele, atâta timp cât clasa de presiune se potrivește și fitingul respectă aprobările relevante pentru apă potabilă.





PĂSTRĂM LEGĂTURA
Despre noi
Zhejiang Fengfeng Pipe Industry Co., Ltd. folosește o injecție eficientă cu un singur șurub masini de turnat pentru inalta productivitate și consum redus de energie.
Link produse
Contact
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, provincia Zhejiang, China
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
